تخطى إلى المحتوى
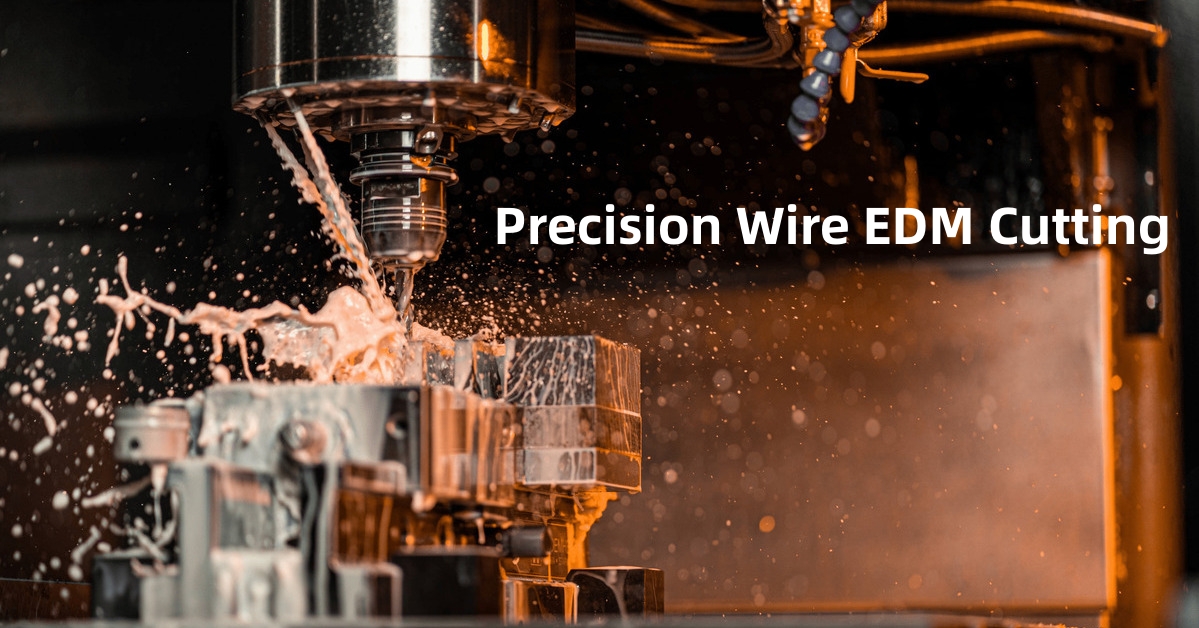
مقدمة لتصنيع الأسلاك الكهربائية التفريغ (EDM)
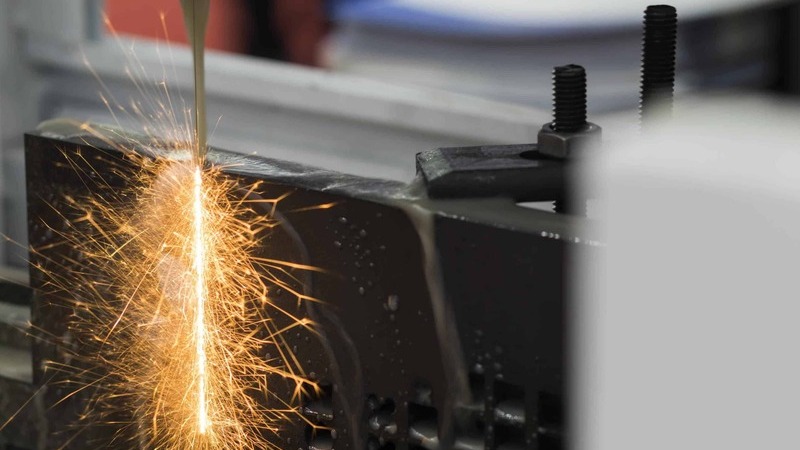
تستخدم معالجة التفريغ الكهربائي للأسلاك (EDM)، مثل تقنيات EDM الأخرى، سلكًا مشحونًا كهربائيًا مغمورًا في سائل عازل لقطع وتشكيل المواد الموصلة بدقة. يختلف سلك EDM عن الطرق التي تستخدم قطبًا كهربائيًا مُشكلًا، حيث يقدم سلكًا نحاسيًا أو نحاسيًا رفيعًا، ويوجهه على طول المسار المحدد لتآكل المادة. عندما تبدأ التفريغات الكهربائية في ذوبان أو تبخر قطعة العمل، يمر السلك عبر مسار مبرمج باستخدام الحاسب الآلي، مما يؤدي إلى تصنيع مقاطع جانبية معقدة.
يتميز Wire EDM بدقة استثنائية ويمكنه إنتاج زوايا نصف قطر ضيقة وصغيرة الحجم دون ممارسة قوة ميكانيكية. تعتبر هذه الطريقة ذات أهمية قصوى لتصنيع المكونات الهشة والمعادن المتصلبة، والتي قد تشكل تحديًا مع تقنيات التصنيع التقليدية. تضمن طبيعة عدم الاتصال لسلك EDM عدم تآكل الأداة والتشوهات المحتملة.
ميكانيكا قطع الأسلاك EDM
تستخدم عملية قطع الأسلاك EDM سلكًا معدنيًا رفيعًا أحادي الجديلة، غالبًا من النحاس أو النحاس، باعتباره القطب الكهربائي الأساسي للتنقل في المواد الموصلة. يتقدم هذا القطب السلكي بشكل منهجي عبر قطعة العمل أثناء غمره في خزان مملوء بسائل عازل، وخاصة الماء منزوع الأيونات. لا يقوم هذا السائل بعزل السلك عن قطعة العمل فحسب، بل يساعد أيضًا في إزالة الحطام.
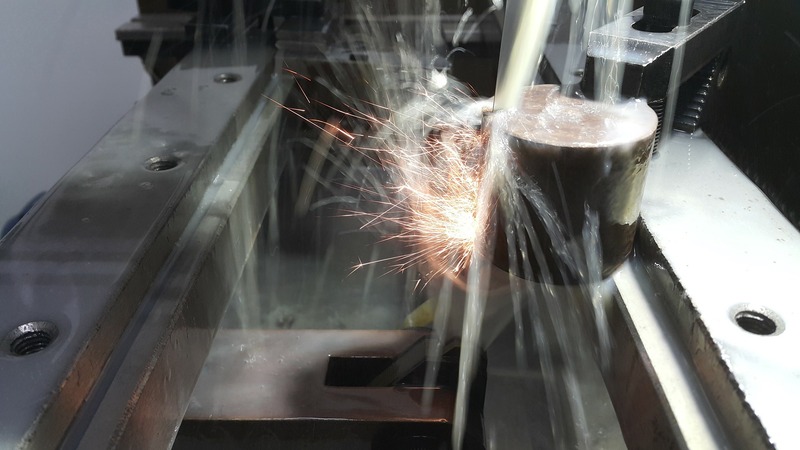
يتصل السلك بالطرف السالب وقطعة العمل بالطرف الموجب. ينشأ مجال كهربائي بعد تطبيق جهد كهربائي قوي عبر الفجوة الصغيرة بينهما. عندما يصل هذا الجهد إلى عتبة حرجة، تقفز الشرر، وهي سمة من سمات الآلات الشرارة، عبر الفجوة، وتبخر شظايا معدنية دقيقة.
تعمل هذه الشرر، المتأصلة في عملية EDM للسلك، على تسهيل ذوبان أو تآكل قطعة العمل في مسار السلك. وهذا يسمح للسلك باختراق المادة دون أي اتصال مباشر. يقوم نظام CNC بتوجيه السلك بدقة عبر المحورين X وY، لصياغة الشكل المقصود الذي يذكرنا بعملية المنشار الشريطي.
تضمن آلية المؤازرة وجود فجوة ثابتة بين السلك وقطعة الشغل حيث يلتصق السلك بمساره المبرمج. يؤدي التدفق المستمر للمياه منزوعة الأيونات عبر هذه الفجوة أدوارًا مزدوجة: إزالة الحطام وتبريد الأسلاك. يعمل تضافر الأسلاك الدقيقة والتحكم الدقيق على تمكين سلك EDM من نحت ملامح معقدة بدقة وتفاصيل لا مثيل لها.
مكونات آلات EDM السلكية
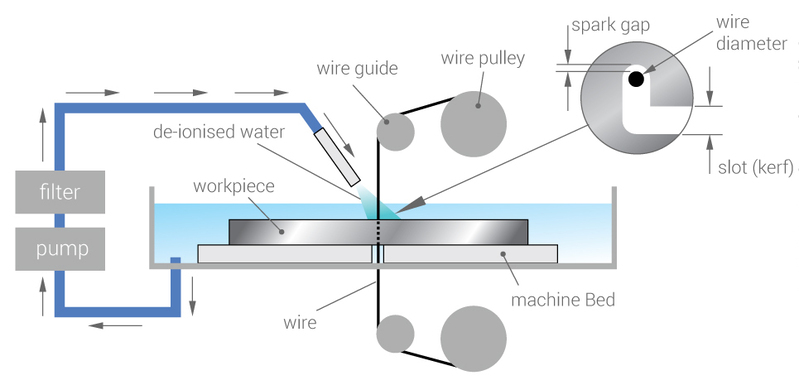
تشتمل آلة Wire EDM النموذجية على عدة مكونات رئيسية:
السلك : في آلات القطع الكهربائي السلكي، يعمل السلك المعدني الرقيق، المصنوع عادةً من النحاس الأصفر أو النحاس الأحمر، كقطب كهربائي أساسي. يقوم هذا المكون الحيوي بتشكيل قطعة العمل أثناء حركته، محققًا الشكل المطلوب. تتراوح أقطار الأسلاك عمومًا بين 0.02 و0.33 مم، ويُحدد القطر الأمثل بناءً على مدى تعقيد التصميم والتشطيب المطلوب.
وحدة التغذية الكهربائية : تُزوّد هذه الوحدة الجهد الكهربائي بين السلك وقطعة العمل في ماكينة القطع الكهربائي السلكي، مما يُنتج الشرارات اللازمة للقطع. يمكن لوحدات التغذية الكهربائية توفير تيار يصل إلى 300 أمبير بجهد يتراوح بين 30 و300 فولت. كلما زادت قدرة وحدة التغذية الكهربائية، قلّت مدة القطع.
السائل العازل : يؤدي الماء منزوع الأيونات في الغالب وظيفتين في ماكينة القطع الكهربائي السلكي. فهو يعمل كعازل بين السلك وقطعة العمل، وفي الوقت نفسه يزيل الشوائب. ويُعد ضمان المقاومة الكهربائية والتدفق المناسبين أمرًا بالغ الأهمية لتحقيق دقة عالية في القطع.
محركات المؤازرة : تتحكم هذه المحركات في ماكينة القطع الكهربائي السلكي بحركة السلك على محاور X وY وZ، ملتزمةً بالمسار المحدد. وتُعدّ أنظمة التحكم المؤازرة عالية الدقة ضروريةً للحفاظ على فجوة الشرارة المثالية التي تتراوح بين 0.025 و0.05 مم، لفصل السلك عن قطعة العمل.
نظام التحكم الرقمي بالحاسوب (CNC) : يوجه حركة السلك بالكامل ويُحسّن جميع معايير القطع مثل الجهد والسرعة ومعدل التدفق. يحدد برنامج التحكم الرقمي بالحاسوب الأشكال والزوايا والأقطار والتشطيب.
تثبيت قطعة العمل : يتيح التثبيت الآمن والدقيق محاذاة مثالية ويمنع أي حركة لقطعة العمل أثناء القطع. وهو أمر بالغ الأهمية بالنسبة للأجزاء الدقيقة.
أدلة السلك: تلعب أدلة السلك الدقيقة العلوية والسفلية، المصنوعة عادةً من الماس أو النحاس، دورًا محوريًا في الحفاظ على وضع السلك ودقة القياسات. وهي ضرورية لمنع انحراف السلك أو احتمالية انقطاعه.
مزايا قطع الأسلاك EDM
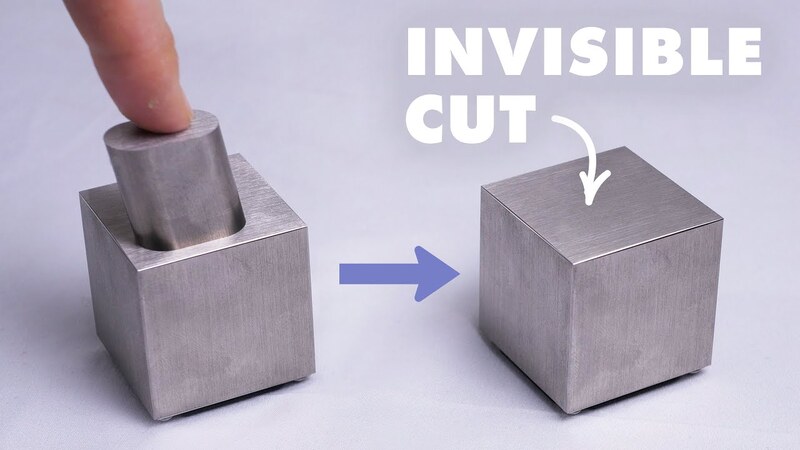
الأشكال المعقدة : يُمكن للسلك الرفيع أحادي الشعيرة، بالاقتران مع التحكم الرقمي الحاسوبي (CNC)، إنتاج أشكال ثنائية الأبعاد وثلاثية الأبعاد بالغة التعقيد، ذات أنصاف أقطار داخلية دقيقة وتفاصيل دقيقة. حتى أن سلكًا صغيرًا جدًا بقطر 0.02 مم قادر على نحت أدق التفاصيل. لا توجد قيود على استخدام الأدوات.
الدقة والتكرارية: تصل دقة الماكينة إلى 0.00004 بوصة (0.001 مم) أو أفضل، مع تكرارية تقارب 0.00008 بوصة (0.002 مم). ويعود ذلك إلى التحكم الدقيق في السلك بواسطة نظام مؤازر، بالإضافة إلى مصادر الطاقة المتطورة التي تنظم التفريغات الكهربائية.
انعدام قوى القطع: يتيح التخلص من قوى القطع المادية لتقنية القطع الكهربائي السلكي تشكيل الأجزاء الدقيقة أو الهشة دون تشويه أو تشققات أو تلف في التفاصيل. ويمكن قطع الأجزاء مباشرةً في حالتها المتصلبة دون أي تغييرات هندسية.
منطقة منخفضة التأثير الحراري: تتركز الحرارة الناتجة عن الشرارات الكهربائية المُتحكم بها بدقة عالية في منطقة صغيرة جدًا. وهذا يمنع تلف الأسطح المجاورة أو تشوهها بسبب الحرارة الزائدة.
تشكيل المعادن الصلبة: تُعدّ عملية التفريغ الكهربائي (EDM) فعّالة في قطع المعادن الصلبة التي تزيد صلابتها عن 60 HRC والتي لا يمكن تشكيلها بطرق أخرى. وتُعتبر الكربيدات وفولاذ الأدوات والمعادن النادرة ذات الصلابة العالية تطبيقات مثالية لهذه العملية.
قطع بدون نتوءات: يُنتج السلك المتحرك باستمرار سطحًا دقيقًا وخاليًا من النتوءات. لا حاجة لإزالة النتوءات أو التنظيف الإضافي. تُنتج هذه العملية حوافًا ذات جودة ممتازة.
التشغيل بدون مراقبة: توفر تقنية القطع الكهربائي السلكي تشغيلاً آلياً عالي الموثوقية لا يتطلب سوى الإعداد والبرمجة الأوليين. يمكن لنظام التحكم الرقمي الحاسوبي (CNC) العمل طوال الليل أو خلال عطلات نهاية الأسبوع.
حدود قطع الأسلاك EDM
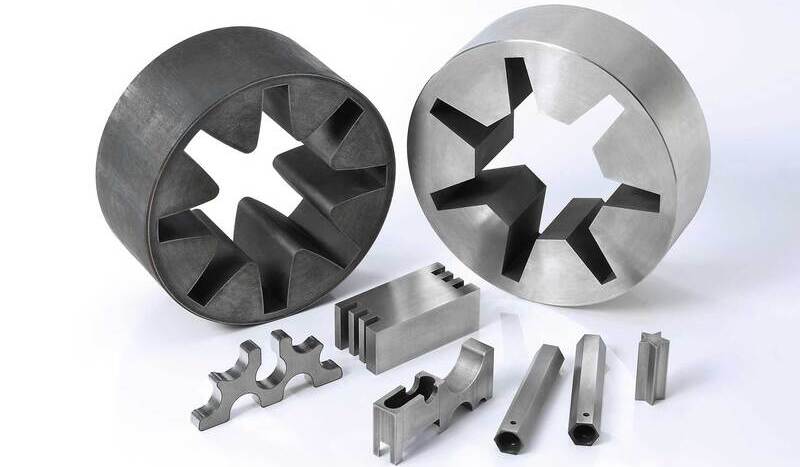
المواد الموصلة للكهرباء فقط : يجب أن تكون قطعة العمل موصلة للكهرباء، مما يستبعد قطع المواد العازلة مثل البلاستيك والخشب والزجاج والسيراميك. هذا يحد بشكل كبير من المواد المستخدمة مقارنةً بالعمليات الأخرى.
معدلات إزالة المواد أبطأ: تُعدّ عملية القطع الكهربائي السلكي أبطأ في إزالة المواد مقارنةً بعمليات الطحن والخراطة والتجليخ. يتراوح معدل القطع النموذجي بين 1 و10 بوصات مربعة في الساعة، وذلك بناءً على نوع المادة والظروف المحيطة. وقد تستغرق الأجزاء المعقدة ساعاتٍ عديدة.
القطع بخط الرؤية: يجب أن يمر السلك باستمرار عبر مسار المحيط بالكامل دون انقطاع. غالبًا ما تتطلب الأشكال ثلاثية الأبعاد المعقدة عمليات إعداد متعددة وقطع من زوايا مختلفة.
استهلاك الطاقة: تتطلب عملية القطع الكهربائي السلكي طاقة كهربائية عالية، غالباً ما تكون أعلى بعشر مرات من طرق التشغيل الآلي. وهذا يؤدي إلى ارتفاع تكاليف التشغيل بشكل ملحوظ.
صيانة سائل العزل الكهربائي : يتطلب الماء منزوع الأيونات صيانة دورية لتصفية الشوائب، وفحص المقاومة الكهربائية، ومنع انقطاع الأسلاك. تُعدّ الصيانة السليمة للسائل ضرورية لدقة القطع.
تشمل القيود الأخرى تغييرات/خيوط الأسلاك، وقيود عرض الخط من حجم السلك، والقيود على الأجزاء الطويلة، والتشطيب المميز لسطح EDM.
تصنيع الأسلاك EDM مقابل تصنيع EDM التقليدي
وبينما تعتمد كلتا الطريقتين على التفريغ الكهربائي، إلا أنهما تختلفان في التنفيذ. يستخدم EDM التقليدي أقطابًا كهربائية مشكلة، بينما يستخدم Wire EDM سلكًا رفيعًا. غالبًا ما يكون Wire EDM أسرع وأكثر دقة ومناسبًا للتصميمات المعقدة مقارنةً بنظيره التقليدي.
| الميزة/الجانب | سلك EDM | موسيقى الرقص الإلكترونية التقليدية |
|---|---|---|
| نوع القطب | سلك رفيع، عادة ما يكون مصنوعًا من النحاس أو التنغستن. | أقطاب كهربائية مُشكَّلة، غالبًا ما تكون مصنوعة من الجرافيت أو النحاس. |
| تطبيق | الأفضل لقطع الأنماط والأشكال المعقدة. | مثالية لإنشاء القوالب والقوالب والتجاويف. |
| ارتداء القطب | الحد الأدنى من التآكل نظرًا لتغذية السلك بشكل مستمر. | يمكن أن يتآكل القطب الكهربائي وقد يحتاج إلى استبدال. |
| الانتهاء من السطح | أكثر سلاسة بشكل عام بسبب تغذية الأسلاك المتسقة. | يمكن أن تختلف بناءً على تآكل القطب الكهربائي والمواد. |
| قطع سمك | يمكن أن تقطع المواد السميكة جدًا بسبب شد السلك. | العمق محدود بحجم وشكل القطب. |
| نفايات المواد | الحد الأدنى من النفايات بسبب التخفيضات الرفيعة. | يمكن أن يكون أكثر إهدارًا اعتمادًا على حجم القطب الكهربائي. |
| وقت الإعداد | إعداد أسرع لعمليات القطع. | قد يتطلب المزيد من الوقت لإعدادات القالب المعقدة. |
| نوع العملية | مستمر، مع تغذية الأسلاك باستمرار. | متقطع، على أساس شكل القطب وارتداءه. |
| التكلفة | انخفاض تكاليف التشغيل بشكل عام بسبب تغذية الأسلاك. | يمكن أن يكون أعلى بسبب تصنيع واستبدال القطب الكهربائي. |
معادن مناسبة لتصنيع الأسلاك EDM
الألومنيوم : يمكن قطع جميع سبائك الألومنيوم باستخدام تقنية القطع الكهربائي السلكي، مما يوفر أسطحًا ناعمة مع تجنب التآكل السريع للأداة الناتج عن عمليات التشغيل الآلي. وهي الأنسب لأشكال قطع الألومنيوم الأقل تعقيدًا.
التيتانيوم : يمكن تشكيل التيتانيوم وسبائكه مثل Ti-6Al-4V بسهولة باستخدام تقنية EDM السلكية، مما يمنع الإجهادات التي تؤدي إلى التصلب الناتج عن العمل عند تشكيل التيتانيوم بالطرق التقليدية.
الفولاذ : يمكن لتقنية القطع الكهربائي السلكي قطع جميع أنواع الفولاذ، بدءًا من الفولاذ منخفض الكربون اللين وصولًا إلى سبائك الفولاذ الصلب التي تزيد صلابتها عن 60 HRC. وهذا يُمكّن من إجراء عمليات قطع معقدة في الفولاذ الصلب المستخدم في صناعة الأدوات، والتي لا يمكن إجراؤها بطرق أخرى.
النحاس الأصفر : تتميز سبائك النحاس الأصفر سهلة التشغيل بسهولة قطعها باستخدام تقنية القطع الكهربائي السلكي بدقة عالية وجودة سطح ممتازة. وتمنع هذه العملية غير التلامسية تصلب النحاس الأصفر القابل للطرق.
الكربيدات: يتم قطع جميع أشكال الكربيد - التنجستن والسيليكون والبورون - بشكل شائع بواسطة القطع الكهربائي السلكي نظرًا لصلابتها الشديدة التي تجعل التشغيل التقليدي غير عملي.
بشكل عام، يمكن لـ EDM قطع أي معدن موصل للكهرباء بشكل فعال. ولكنه يتفوق في السبائك الأكثر صلابة والمعرضة للتآكل أو الالتواء أو التشقق عند تصنيعها بشكل تقليدي. تتجنب عملية عدم الاتصال الضغوط الميكانيكية مع توفير قطع خالية من الحرق.
الصناعات الرئيسية التي تستفيد من تصنيع الأسلاك EDM
فضاء
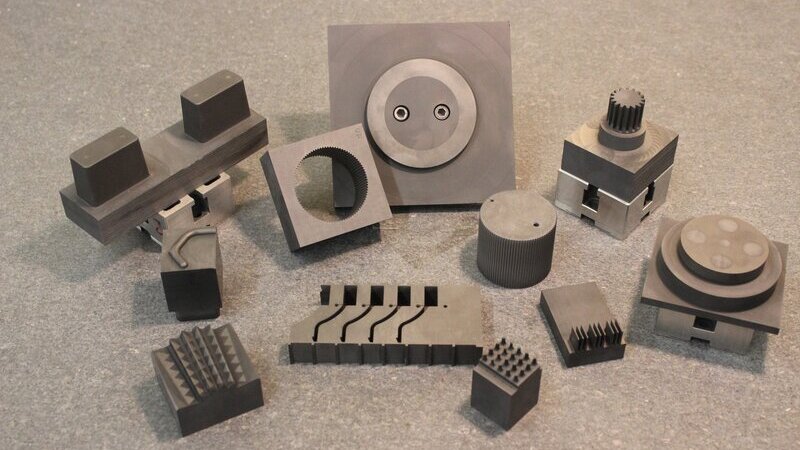
في الفضاء الجوي، يتم استخدام سلك EDM بشكل روتيني لقطع الأشكال المعقدة للغاية في شفرات التوربينات وفوهات الوقود والمكونات الأخرى من السبائك الفائقة التي يصعب تصنيعها آليًا مثل Inconel وWaspaloy. يمكن لعملية EDM التعامل مع أنماط ثقب التبريد المعقدة ثلاثية الأبعاد ومقاطع الجنيح مع تفاوتات صارمة مستحيلة باستخدام طرق التشغيل التقليدية. يقلل EDM من التشوه في أجزاء الطيران الحساسة.
خدمات الطبية
إن إنتاج الأجهزة الطبية، مثل الدعامات، وزراعة العظام، وأدوات القطع الجراحية، ومكونات الخزعة، ينطوي على معادن متوافقة حيوياً صعبة. يوفر Wire EDM إمكانات تصنيع عالية الدقة لتصنيع هذه الأجزاء المعقدة من مواد مثل الفولاذ المقاوم للصدأ والنيتينول والتيتانيوم بتفاوتات صارمة. يوفر دقة تصل إلى 0.001 بوصة في الميزات الدقيقة.
سيارات
في السيارات، يتم استخدام سلك EDM بشكل شائع لتصنيع فوهات حاقن الوقود، وقوالب الختم المعدنية، وقوالب الحقن، ومكونات المحرك من سبائك الفولاذ المتصلبة. يمكنها إنتاج الأشكال الهندسية الأكثر تحديًا وميزات التسامح المطلوبة لهذه التطبيقات مع تشطيب وموثوقية فائقين مقارنة بأساليب التصنيع التقليدية.
أداة ويموت
بالنسبة لصانعي القوالب والقوالب، تعد عملية EDM السلكية هي العملية الأكثر شيوعًا لتصنيع الأسطح المعقدة والتجويف والقص من فولاذ الأدوات القوي الذي يزيد عن 60 HRC. غالبًا ما تكون الأشكال والتفاوتات المطلوبة في مكونات الأدوات والقالب ممكنة فقط من خلال إمكانيات المعالجة الدقيقة الدقيقة لسلك EDM.
الإلكترونيات وشاشات العرض الرقمية
يوفر Wire EDM إمكانات استثنائية لتطبيقات الإلكترونيات لقطع المكونات الموصلة الصغيرة وجهات الاتصال والموصلات والمرفقات بدقة وكفاءة من المعادن والسبائك الصعبة. إنه يوفر تفاوتات ضيقة للغاية تصل إلى 0.001 بوصة، وجودة حافة ناعمة، وقطع خالية من النتوءات تلبي المتطلبات الصارمة لتصنيع الإلكترونيات.
اختيار مزود خدمة EDM المناسب للأسلاك
العوامل التي يجب مراعاتها عند اختيار Wire EDM
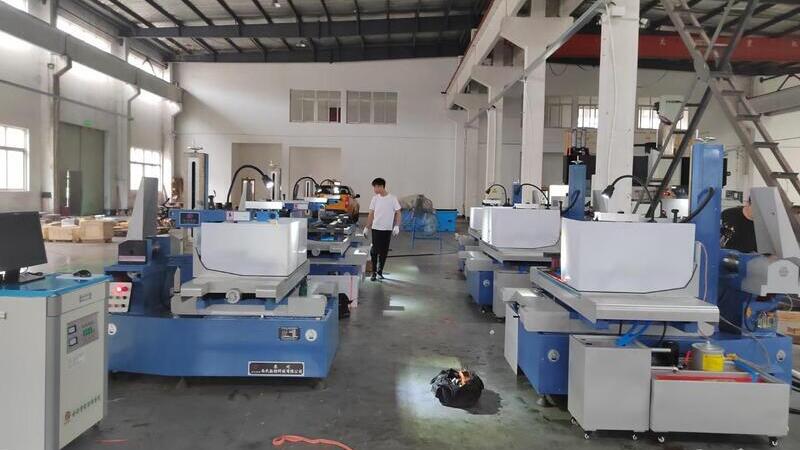
عند اختيار متجر EDM للأسلاك، تشمل العوامل الرئيسية التي يجب مراعاتها القدرات والخبرة وإمكانيات الدقة/التسامح وخيارات المواد والقدرة والمهل الزمنية والتكلفة والسمعة. ابحث عن الخبرة في مجال التطبيق المحدد الخاص بك مثل الطيران أو الطب أو الأدوات والقوالب. ابحث عن المتاجر المؤهلة التي أثبتت قدرتها على التعامل مع الأجزاء الصغيرة الحساسة وعمليات الإنتاج الكبيرة بخبرة.
دور AT-Machining تقديم خدمات قطع الأسلاك الكهربائية عالية الجودة
نفتخر بأكثر من 15 عامًا في مجال الأسلاك EDM، AT-Machining تُعدّ شركتنا رائدةً بين مصنّعي آلات القطع الكهربائي السلكي. نقدم خدمات قطع سلكية فائقة الجودة، وننتج باستمرار قطعًا تتفوق في الدقة، وجودة الحواف، والتشطيب السطحي. تضمن خبرتنا الواسعة في قطاعي الطيران والفضاء والأجهزة الطبية تصنيعًا فعالًا وعالي الجودة للمكونات المعقدة، حتى المصنوعة من سبائك نادرة. ملتزمون بالابتكار، AT-Machining تستغل قوة أحدث تقنيات ماكينو لقطع الأسلاك الكهربائية ووحدات التحكم CNC من فانوك، مما يضمن استفادة عملائنا من قدرات تصنيع دقيقة لا مثيل لها.
خاتمة
في مجال التصنيع الدقيق، تبرز تقنية القطع الكهربائي السلكي (Wire EDM) كتقنية ثورية. فمن قدرتها على التعامل مع التصاميم المعقدة في قطاع الطيران والفضاء إلى تصنيع المكونات الدقيقة في صناعة الإلكترونيات، تتعدد تطبيقاتها وتتنوع. وكما أوضحنا، فإن عوامل مثل تآكل الأقطاب الكهربائية، وهدر المواد، ووقت الإعداد، تؤكد كفاءتها. ومع وجود رواد في هذا المجال مثل AT-Machining بفضل قدراتها المتميزة، يتضح أن تقنية القطع بالشرارة الكهربائية السلكية ليست مجرد خيار، بل ضرورة حتمية للمهام التي تتطلب دقة فائقة. إذا كنت تبحث عن الدقة والكفاءة والموثوقية، فإن القطع بالشرارة الكهربائية السلكية هو الحل الأمثل.
الأسئلة الشائعة
EDM أم القطع بالليزر، أيهما أفضل؟
يوفر كل من EDM والقطع بالليزر الدقة، لكن ملاءمتهما تختلف. يتفوق EDM في المواد الموصلة للكهرباء والتصميمات المعقدة، في حين أن القطع بالليزر متعدد الاستخدامات وأسرع ومناسب لمجموعة واسعة من المواد. يعتمد الاختيار الأفضل على تفاصيل المشروع ونوع المادة.
لماذا يتم استخدام الماء منزوع الأيونات في قطع الأسلاك EDM؟
يعمل الماء منزوع الأيونات في Wire Cut EDM كسائل عازل، مما يمنع التفريغ الكهربائي المبكر. كما أنه يبرد العملية ويزيل الجزيئات المقطوعة ويعزز دقة القطع. تضمن طبيعته منزوعة الأيونات تفريغًا كهربائيًا فعالاً ومحكمًا بين السلك وقطعة العمل.
هل يعتبر Wire EDM مناسبًا للإنتاج على نطاق واسع؟
نعم، يعتبر Wire EDM مناسبًا للإنتاج على نطاق واسع. على الرغم من ارتباطه غالبًا بالتصاميم والنماذج الأولية المعقدة، إلا أن دقته العالية واتساقه يجعله مثاليًا للإنتاج الضخم، خاصة عندما يكون التوحيد والتفاوتات الصارمة أمرًا بالغ الأهمية عبر العديد من الأجزاء.
ما هي المواد التي لا يمكن قطعها باستخدام سلك EDM؟
يتطلب سلك EDM أن تكون المواد موصلة للكهرباء. وبالتالي، لا يمكن قطع المواد غير الموصلة مثل السيراميك والزجاج وبعض أنواع البلاستيك باستخدام Wire EDM. بالإضافة إلى ذلك، فإن المركبات عالية العزل وبعض المواد غير المعدنية غير مناسبة لهذه الطريقة.