跳到 跳到
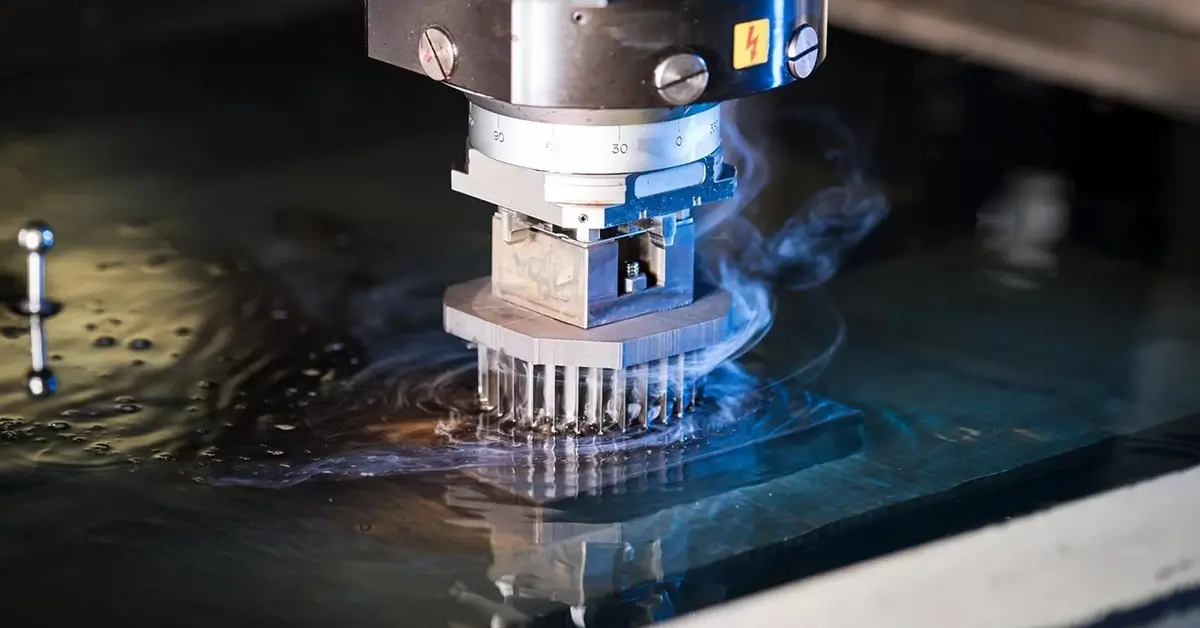
Aufgrund der vielen Einschränkungen herkömmlicher Bearbeitungsverfahren hat sich die Funkenerosion (EDM) als Alternative für Hersteller erwiesen. EDM ist ein effizientes und zuverlässiges Verfahren zum Abtragen von überschüssigem Material von einem Werkstück mittels thermischer Energie. Hersteller greifen auf dieses Verfahren zurück, um Teile herzustellen, deren Bearbeitung scheinbar unmöglich oder schwierig ist.
Die elektrische Entladungsbearbeitung findet unzählige Anwendungen in Branchen wie Automobil, Elektronik, Luft- und Raumfahrt, Medizin, Lebensmittel und Getränke, Stanzen und Verteidigung. In diesem Artikel erfahren Sie, wie EDM funktioniert, welche Arten es gibt und wie Sie das Beste daraus machen können. Lasst uns anfangen!
Was ist Funkenerosion?
Die Funkenerosion (EDM) ist ein unkonventionelles Fertigungsverfahren, bei dem thermische Energie genutzt wird, um Material von einem Halbfertigprodukt abzutragen. Dies steht im Gegensatz zur mechanischen Kraft, die bei herkömmlichen Verfahren zum Einsatz kommt.
Dieser Prozess wird manchmal als Lichtbogenbearbeitung oder Funkenbearbeitung bezeichnet. Hersteller sehen die EDM-Ausrüstung oft als Lösung, wenn Bearbeitungsverfahren wie CNC-Fräsen und -Drehen nicht die gewünschten Schnitte liefern.
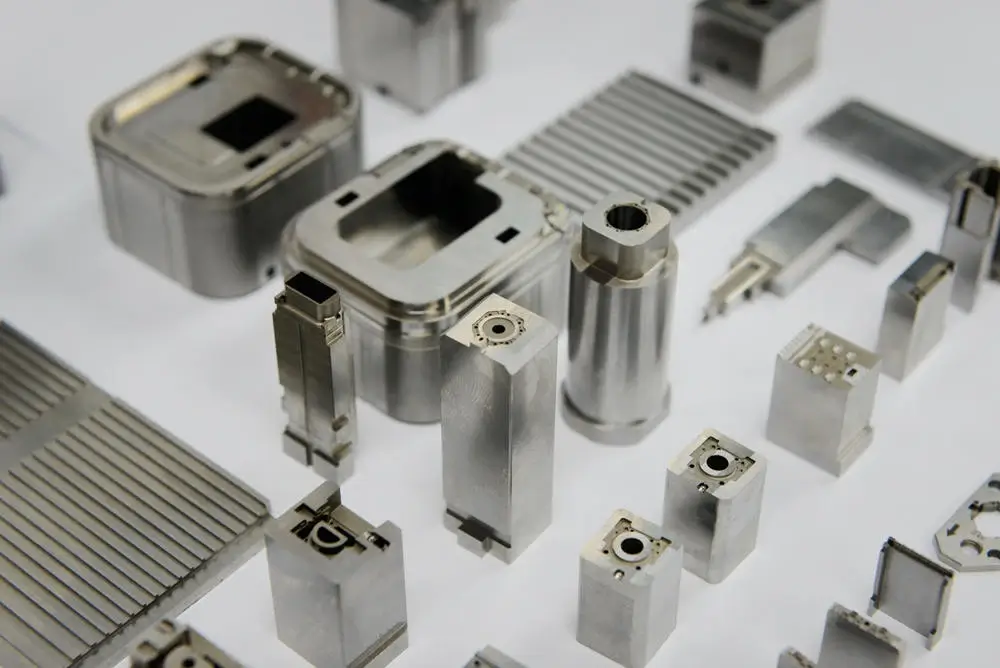
Hierzu zählen auch komplizierte Schnitte wie ein besonders tiefer Hohlraum oder scharfe Innenecken. EDM ist eine effektive und sichere kundenspezifische Bearbeitungsmethode zur Herstellung mehrerer Komponenten mit kritischen Toleranzen. Dies liegt daran, dass weder Schneiddruck noch Vibrationen ausgeübt werden.
Wie funktioniert die elektrische Erodierbearbeitung in Erodiermaschinen?
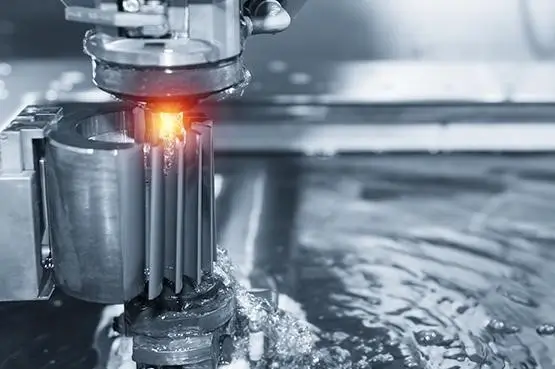
In einer Erodiermaschine wird durch eine Folge wiederholter schneller elektrischer Entladungen zwischen zwei Elektroden Material von einem Werkstück entfernt. Diese Elektroden werden mit Hilfe einer dielektrischen Flüssigkeit auseinandergezogen, woraufhin eine Spannung durch diese elektrische Flüssigkeit fließt. Diese dielektrische Flüssigkeit kann entweder Wasser oder Öl sein. Bitte beachten Sie, dass EDM nur mit elektrisch leitenden Materialien kompatibel ist.
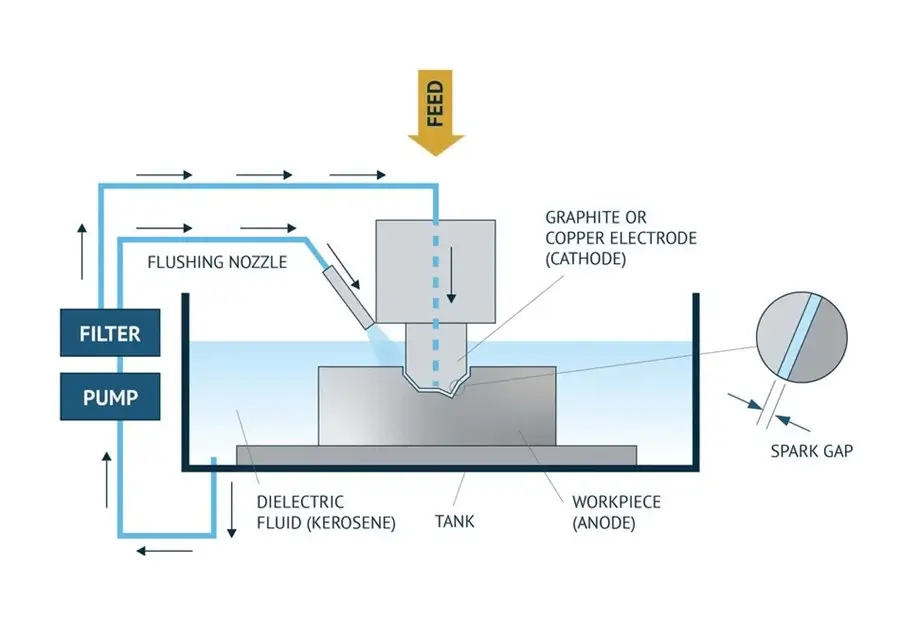
Die beiden beim EDM beteiligten Elektroden sind die „Anode“ und die „Kathode“. Jede dieser Elektroden hat dabei ihre Funktion. Die Anode ist die Werkstückelektrode und verändert ihre Form, um sich für die Rolle geeignet zu machen.
Gleichzeitig übernimmt die Kathode die Werkzeug-Elektroden-Funktionen. Während der Bearbeitung dürfen sich Werkstückelektrode und Werkzeugelektrode nicht berühren. Ziel dieses Prozesses ist es, durch überwachte elektrische Entladungen Materialien vom Werkstück zu entfernen, um die gewünschte Form zu erhalten.
Immer wenn sich die Elektrode dem leitenden Material nähert, nimmt das elektrische Feld allmählich zu. Dies dauert so lange, bis ein Durchschlagsvolumen erreicht ist. Der gesamte elektrische Entladungsprozess führt zu einer starken Erwärmung.
Durch diese Erwärmung schmelzen einige Teile des Materials ab (dielektrischer Durchschlag). Hier hilft ein stabiler Fluss der dielektrischen Flüssigkeit dabei, das überschüssige Metall loszuwerden. Andererseits fungiert die Flüssigkeit während der Bearbeitung als Kühlmittel.
Arten der elektrischen Entladungsbearbeitung
Drahterodieren
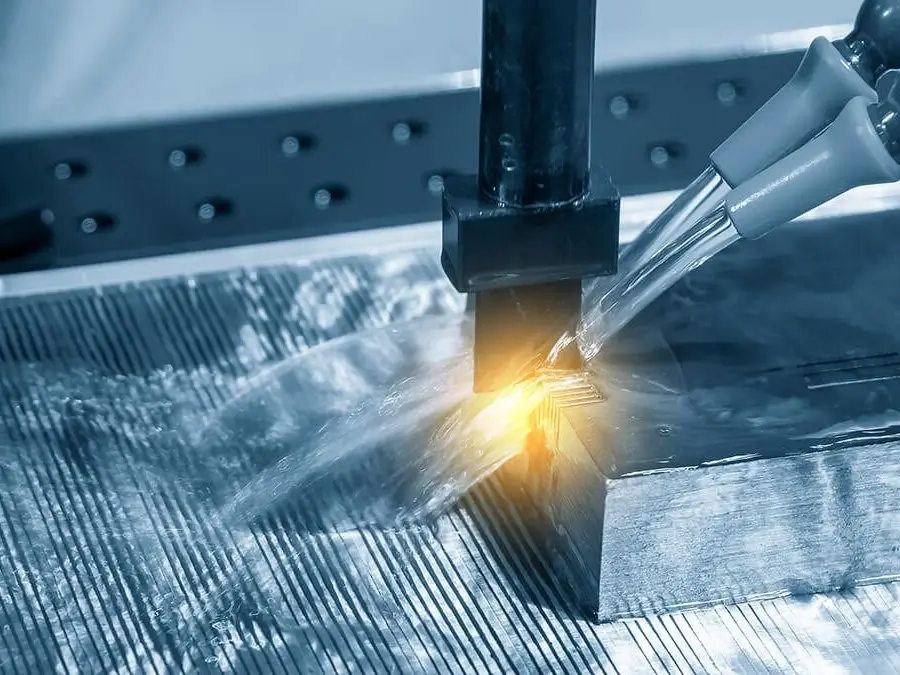
Drahterosion (EDM) wird auch Drahterodieren, Drahterodieren oder Funkenerodieren genannt. Es ist ein beliebtes Schneidwerkzeug bei der EDM-Bearbeitung, bei der dünne Drähte zum Schneiden von Werkstücken verwendet werden. Der dünne Draht (leichtes Kupfer oder Messing) stellt in Drahterodiermaschinen die Elektrode dar, während entionisiertes Wasser als dielektrische Flüssigkeit verwendet wird.
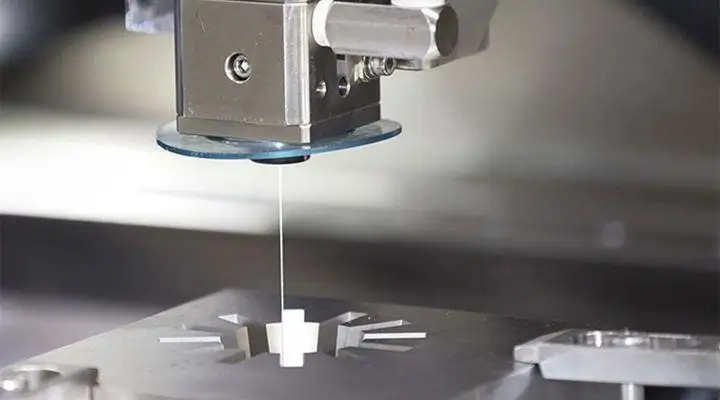
Die Drahtmaschinen ermöglichen das ungehinderte Abrollen von Draht von einer automatischen Maschinenzuführung durch eine Spule. Denn das Werkstück und der Draht können die elektrische Entladung beeinträchtigen. Daher benötigt der Schnitt einen neuen Abflusskanal im Schnitt. Diese Methode ist sehr praktisch und führt zu positiven Ergebnissen.
Dennoch müssen Sie sicherstellen, dass der Draht das Werkstück erfolgreich durchdringt. Das Ergebnis sind zweidimensionale Schnitte in dreidimensionalen Teilen, wodurch Sie identische Ergebnisse wie bei herkömmlichen CNC-Bearbeitungsprozessen erhalten.
Lochbohrung EDM
Lochbohren EDM ermöglicht, wie der Name schon sagt, das Expressbohren von Löchern. Die beim Locherodieren vorhandenen Elektroden haben die Form einer Röhre. Dies ermöglicht einen ungehinderten Durchgang der dielektrischen Flüssigkeit durch die Elektroden. Das Erodieren kleiner Löcher funktioniert besser als die meisten herkömmlichen Bohrmethoden.
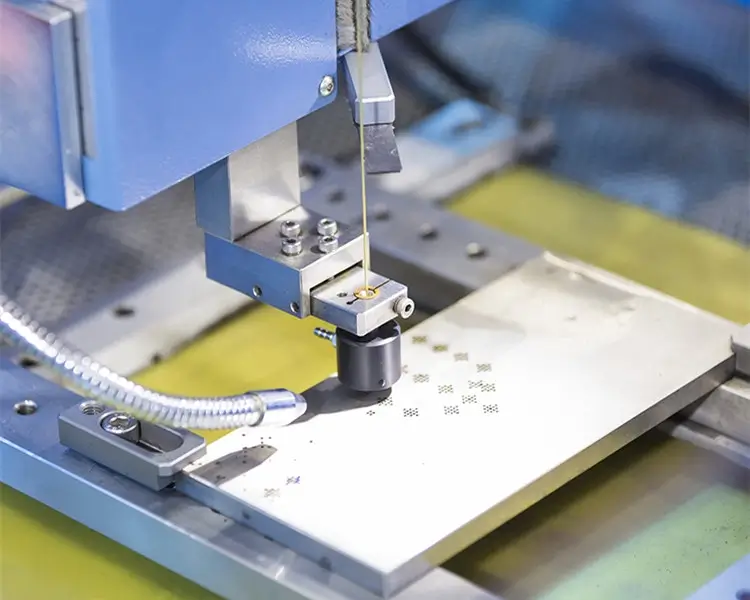
Bei diesem Verfahren wird mit einer vibrierenden zylindrischen Elektrode geschnitten. Die zylindrische Elektrode dringt tiefer in das Werkstückmaterial ein und entfernt dabei die Substanz. Kupfer oder Graphit bilden das Elektrospray-EDM der Elektrode. Hochleitfähige und harte Materialien wie gehärteter Stahl, Verbundwerkstoffe und Titan werden mit Erodiermaschinen bearbeitet.
Im Gegensatz zu herkömmlichen Bohrverfahren erzeugt das Lochbohr-EDM-Verfahren perfekt kleine und tiefe Löcher. Es nutzt die gleichen Grundprinzipien wie das Senkerodierverfahren. In diesem Fall ist ein Entgraten unabhängig von der Härte und der Art des Metalls nicht erforderlich.
Senkerodieren
Dieser EDM-Typ wird auch als Ram EDM, Cavity-Type EDM, Volume EDM oder Die Sink EDM bezeichnet. Es wird als konventionelles Erodieren bezeichnet, da es sich um eines der frühesten Erodierverfahren handelt. Es können komplexe Hohlraumformen für verschiedene Gussanwendungen geformt werden. Daher der Name – Hohlraumerodiermaschine.
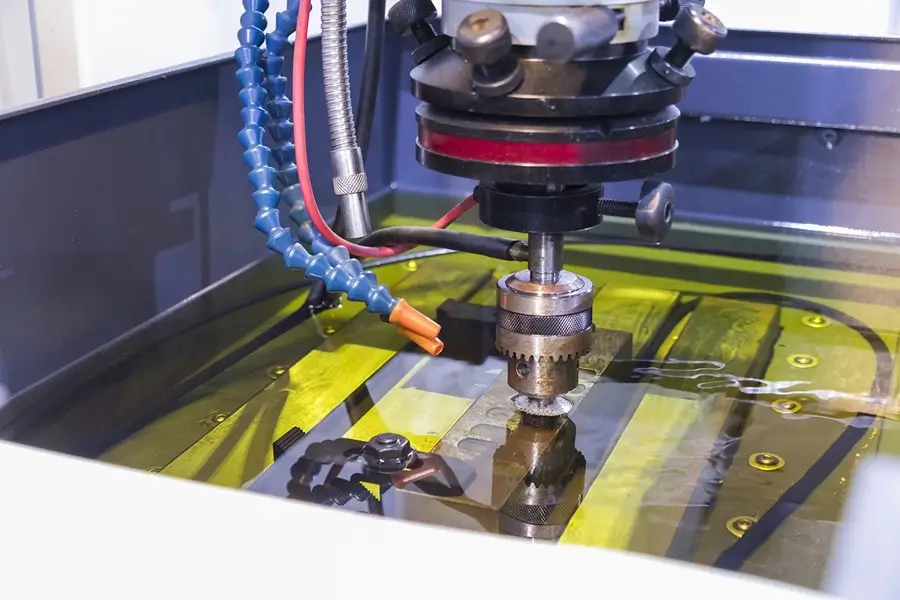
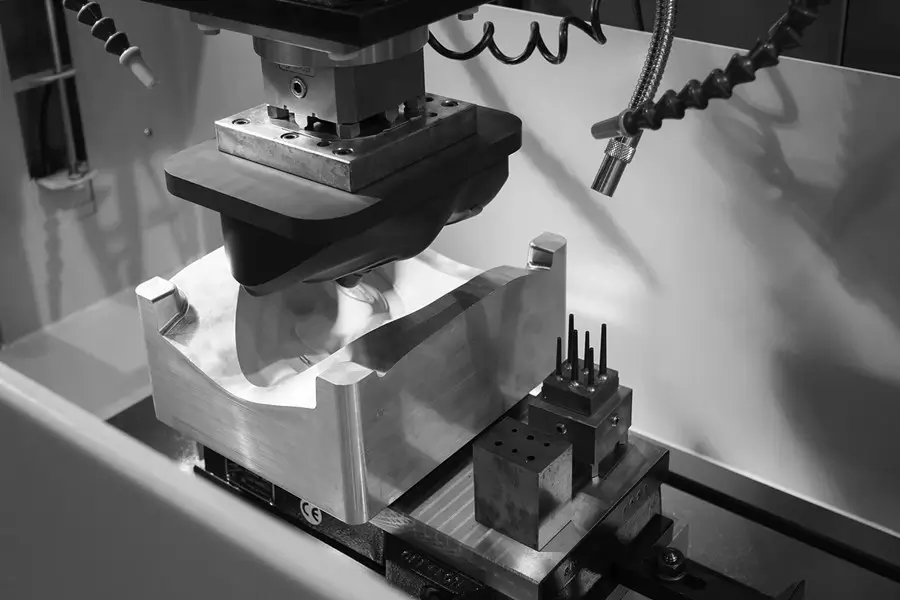
Diese Methode wird Senkerodiermaschine genannt, da mit ihr komplexe Geometrien oder Formen erzeugt werden können. Mithilfe vorgefertigter Kupfer- oder Graphitelektroden wird bei diesem Verfahren ein „Positiv“ der gewünschten Form geformt.
Anschließend wird die Elektrode in das Werkstück gedrückt, um ein Negativ der ursprünglichen Materialform zu erzeugen. Die Elektroden versinken in Metallen und erzeugen komplexe 3D-Formen, Muster und Löcher. Es ist jedoch wahrscheinlich, dass einige Komponenten das Elektrodenmaterial bei diesem EDM-Vorgang beeinflussen. Daher müssen Sie die Leitfähigkeit der Elektrode und ihre Widerstandsfähigkeit gegen Erosion beachten.
Vorteile der elektroerosiven Bearbeitung
EDM als Fertigungsverfahren bietet viele einzigartige Vorteile. Zu diesen Vorteilen zählen unter anderem:
Größere Gestaltungsfreiheit
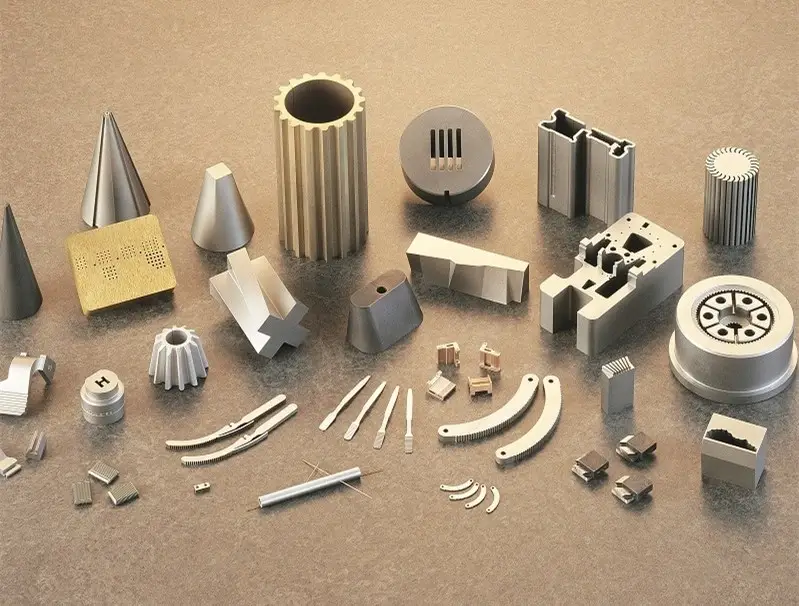
Die Funkenerosion ermöglicht es Herstellern, Formen und Tiefen zu schneiden, die mit herkömmlichen Fertigungsverfahren nicht realisierbar sind. Dazu gehören perfekt rechtwinklige Innenecken und Hinterschneidungen, wodurch Bauteile mit dünnen Wänden entstehen. Die Drahterosion schneidet dünne Nuten in Extrusionswerkzeugen deutlich besser als konventionelle Methoden.
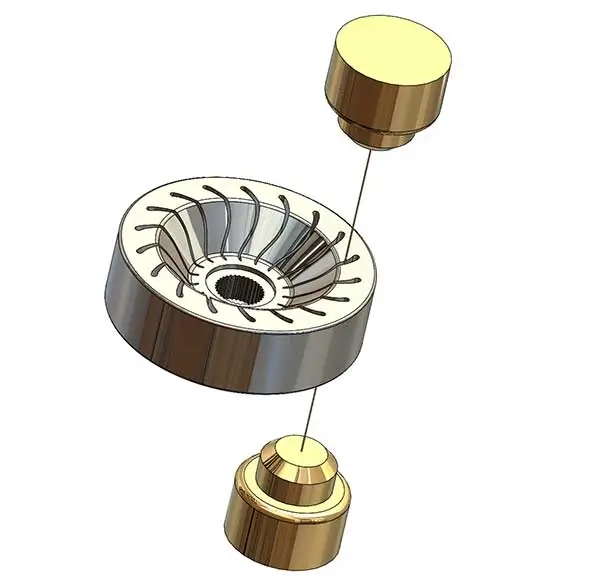
Mikro-EDM ist die beste Option zum Schneiden von Innenecken mit sehr kleinen Radien. Diese Technik ermöglicht die präzise Herstellung von Innenecken in der CNC-Bearbeitung . Darüber hinaus nutzen viele Hersteller dieses Verfahren zur Fertigung von nicht-runden Öffnungen und Hohlräumen in ihren Werkstücken. Mit Senkerodieren lassen sich hingegen Sacklöcher und Taschen mit hohem Aspektverhältnis erzeugen.
Verzugsfreie Bearbeitung
Die bei der Funkenerosion eingesetzten Werkzeuge kommen an keiner Stelle direkt mit dem Werkstück in Kontakt. Somit erfährt das Werkstück während des Prozesses keinerlei Verformung oder Verformung. Dies liegt daran, dass keine Kräfte auf das Material einwirken. Dies ermöglicht eine einfache Bearbeitung zerbrechlicher Teile, ohne dass eine Beschädigung der Teile befürchtet werden muss. Darüber hinaus wird durch die Abwesenheit von Verzerrungen bei diesem Verfahren eine sehr enge Toleranz von etwa +/- 0.012 mm erreicht.
Hochwertige Oberflächenveredelung
Die Funkenerosion (EDM) erzeugt Oberflächen mit hoher Präzision und glatter Oberfläche. Die meisten Hersteller setzen dieses Verfahren häufig zur Oberflächenveredelung von Spritzgussteilen ein. Es liefert deutlich bessere Ergebnisse als andere gängige Oberflächenveredelungsverfahren.
Präzision
Auch wenn EDM bei der Herstellung großer Aufträge nur begrenzt effizient ist, ist EDM eine ideale Methode für die Herstellung kleiner Teile und Prototypen. Dies liegt an der herausragenden Präzision. EDM hat ein hervorragendes Anwendungsniveau in der Automobilindustrie und der Luft- und Raumfahrtindustrie. Dies liegt daran, dass es eine hohe Messgenauigkeit bei der Herstellung komplexer Motorkomponenten liefern kann.
Arbeiten Sie an hartem Material
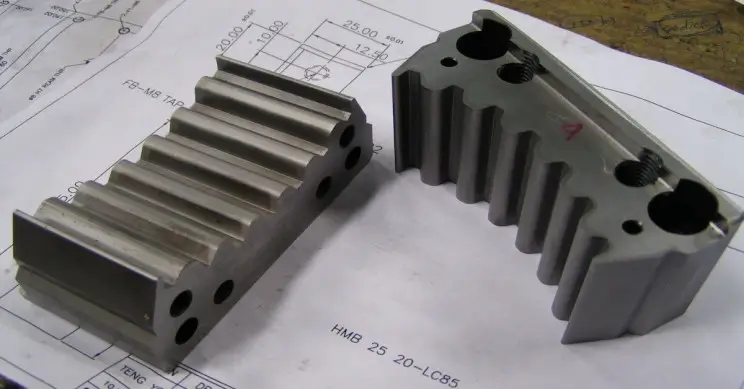
Die meisten konventionellen Bearbeitungsverfahren müssen vor der Erstarrung des Werkstücks angewendet werden. Harte Werkstoffe wie Wolframkarbid, Inconel und gehärteter Stahl lassen sich unter Umständen nicht ohne Weiteres bearbeiten. Im Gegensatz dazu ist die Funkenerosion (EDM) ein Verfahren, das mit harten Werkstoffen kompatibel ist . Dies ist einer der wesentlichen Vorteile der EDM. Sie eignet sich für alle Werkstoffe mit hoher Wärmeleitfähigkeit. Darüber hinaus verhindert sie Verformungen durch die Wärmeeinwirkung.
Einschränkung der elektrischen Entladungsbearbeitung
Trotz der vielen Vorteile weist die Anwendung der Elektroerosionsbearbeitung einige Nachteile auf. Dazu gehören Folgendes:
Es können nur leitfähige Materialien bearbeitet werden
Nur elektrisch leitende Metalle eignen sich gut für die EDM-Methode. Obwohl dieser Prozess stressfrei ist, müssen Sie beachten, dass die Wärmebehandlung die Metallurgie des fast fertigen Produkts beeinträchtigen kann.
Langsamer Materialabtrag
Der Materialabtrag ist bei einer Erodiermaschine im Gegensatz zu herkömmlichen Bearbeitungsprozessen recht langsam. Der Bearbeitungsprozess ist zweifellos eine Methode mit hoher Intensität. Das bedeutet, dass es länger dauert. Infolgedessen wirkt sich die Verlängerung der Herstellungszeit auf die Gesamtkosten aus. Daher ist EDM kein effizientes Anwendungsverfahren, wenn es um Großprojekte geht.
Teurer als herkömmliches Fräsen oder Drehen
Das EDM-Verfahren ist aufgrund seines hohen Strombedarfs teurer als herkömmliches Fräsen. Es entsteht ein extremer CO2-Fußabdruck, was es weniger umweltfreundlich macht. Viele Unternehmen auf der ganzen Welt sind bestrebt, geeignete Maßnahmen zur Reduzierung des CO2-Fußabdrucks bereitzustellen und andere Methoden einzuführen, die weniger Strom verbrauchen. Diese Methoden werden dem EDM-Betrieb vorgezogen und sind weniger schädlich für die Umwelt.
Schwierigkeiten bei der Reproduktion scharfer Ecken am Werkstück
Da die EDM-Herstellung zum Entfernen des Metalls auf Strom und Wärme angewiesen ist, verschleißt die Elektrode. Dies wirkt sich folglich auf den Elektrodenverschleiß aus, der sich hauptsächlich an den scharfen Ecken oder niedrigen Oberflächen eines Werkstücks ablagert. Die Wiedergabegenauigkeit der Elektrode wird negativ beeinflusst.
Von AT Machining angebotene EDM-Bearbeitungsdienstleistungen
AT Machining ist ein führender Bearbeitungsbetrieb in China, der erstklassige Fertigungsdienstleistungen anbietet. Wir bieten hochwertige Funkenerosion mit Drahterodieren, Senkerodieren, konventionellem Erodieren und Wasserstrahlschneiden. Unsere kundenspezifischen Fertigungsdienstleistungen gewährleisten, dass Ihr Projekt die gewünschten Spezifikationen erfüllt.
Wir verfügen über ein umfangreiches Leistungsspektrum für die Verteidigungs-, Medizin-, Luft- und Raumfahrt-, Handels-, Stanz-, Luftfahrt-, Werkzeug- und Formenbau- sowie Satellitenindustrie. In unserem Unternehmen finden Sie modernste Fertigungsanlagen, die eine schnelle Lieferung qualitativ hochwertiger Teile gewährleisten.
Häufig gestellte Fragen
Welche Materialien können durch EDM bearbeitet werden?
Generell funktioniert die EDM-Fertigung gut mit allen elektrisch leitfähigen Werkstückmaterialien. Diese elektrisch leitenden Materialien sind massiver Stahl wie Aluminium, Messing, Superlegierungen und Ti-Legierungen. Erosionsbeständigkeit und Elektrodenleitfähigkeit sind die wesentlichen Faktoren, die die Wahl des Elektrodenmaterials beeinflussen. Allerdings stellen bestimmte Materialien wie Legierungen mit hohem Nickelgehalt in der Luft- und Raumfahrttechnik Herausforderungen bei der Bearbeitung dar. Eine Alternative besteht jedoch darin, das Elektrodenmaterial auszutauschen oder die Bearbeitungsgeschwindigkeit anzupassen.
Welche Oberflächenbeschaffenheit kann mit dem EDM-Verfahren erreicht werden?
Im Allgemeinen erzeugt die Funkenerosion (EDM) eine glatte oder spiegelähnliche Oberfläche. Die Oberflächenbeschaffenheit beim Erodieren unterscheidet sich häufig von der herkömmlichen Bearbeitungsbeschaffenheit. Durch die Schneidprozesse entsteht ein Finish mit einer gewissen Ausrichtung. Die Bewegung des Werkzeugs bestimmt die Richtung des Finishs. Beispielsweise tragen mehr Schnitte in langsamerem Tempo dazu bei, eine bemerkenswerte Oberflächengüte zu erzielen.
Was ist die Genauigkeit von EDM?
Bei der Elektroerosionsbearbeitung werden in der Regel sehr enge Toleranzen von +/- 0.012 mm eingehalten. Dies ist eine wesentliche Eigenschaft, die es in der Luft- und Raumfahrt- und Medizinindustrie einsetzbar macht.
Fazit
Die Funkenerosion ist eine effektive Fertigungslösung für Bearbeitungsanwendungen mit hohen Anforderungen. Es ist eine brillante Methode zur Herstellung von Teilen mit komplexen Formen und hoher Qualität.
Haben Sie Projekte, die EDM-Verfahren erfordern? AT Machining unterstützt Sie bei der Umsetzung Ihrer Ideen. Kontaktieren Sie uns für sofortige technische Unterstützung. Wir bieten Ihnen optimale und effiziente EDM-Verfahren, die genau auf Ihre individuellen Bedürfnisse zugeschnitten sind.