Aluminium 6061-T6
Standard für allgemeine Zwecke
Der Industriestandard für die CNC-Bearbeitung. Es bietet die optimale Balance aus Festigkeit, Korrosionsbeständigkeit und Schweißbarkeit. Ideal für Strukturbauteile.
 跳到 跳到
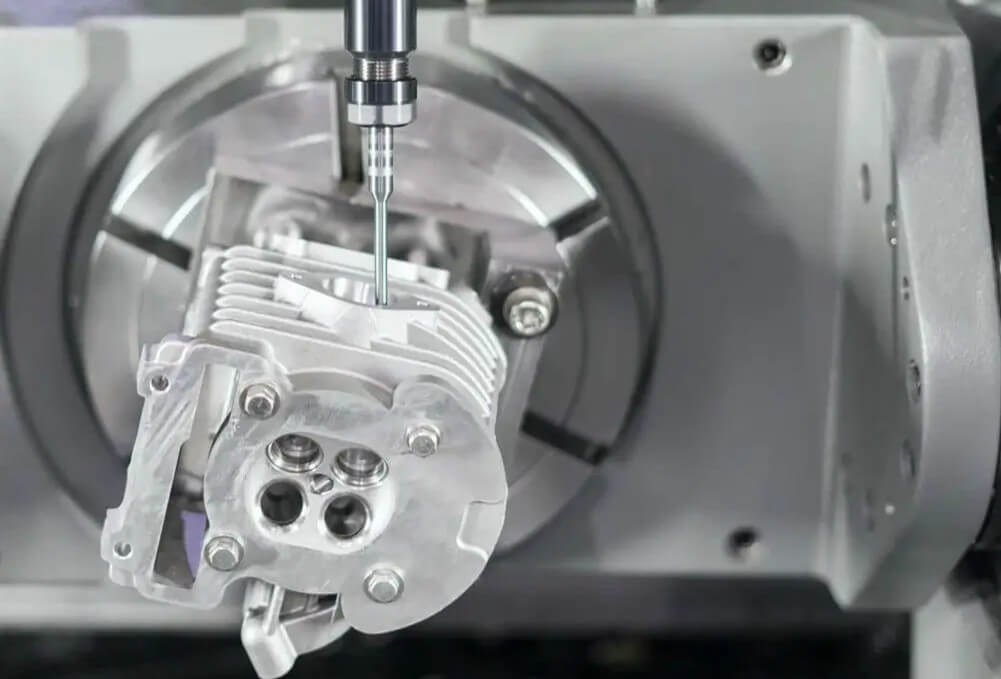
3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Bearbeitungsservice für Teile mit einfacher und komplexer Geometrie.
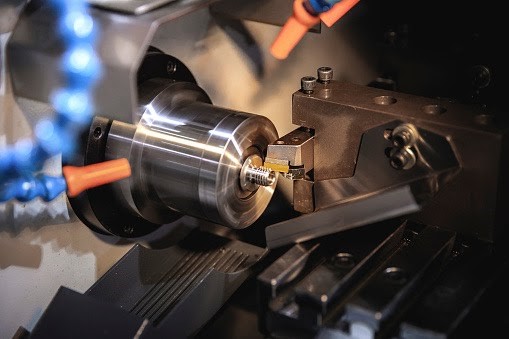
Beim CNC-Drehen mit angetriebenen Werkzeugen werden Dreh- und Fräsfunktionen kombiniert, um Teile mit zylindrischen Merkmalen zu bearbeiten.
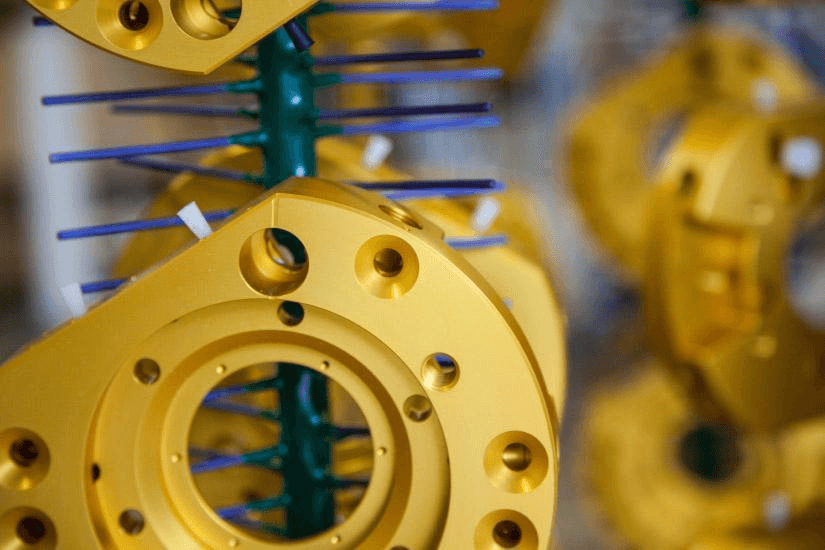
Fügen Sie Ihren Teilen mehrere Oberflächenbehandlungen hinzu, z. B. Eloxieren, Sandstrahlen, Pulverbeschichten, Plattieren usw.

Geben Sie realistische Mindestwandstärken und Abrundungsradien an. Passen Sie die Radien an die Werkzeugdurchmesser an, um eine bessere Steifigkeit und Oberflächengüte zu erzielen.
Durch gezieltes Schruppen lassen sich Eigenspannungen kontrollieren. Symmetrischer Materialabtrag und Wendesequenzen minimieren den Verzug.
Sorgen Sie für gut zugängliche Spannflächen und einheitliche Bezugspunkte. Geeignete Messpunkte reduzieren die Einstellabweichungen und gewährleisten die Einhaltung der Toleranzen.
Setzen Sie vorrangig auf Schaftfräser mit hoher Spirale und optimiertem Überstand. Verwenden Sie ausgewuchtete Werkzeughalter, um Rattern zu reduzieren und den Spanabtransport zu verbessern.
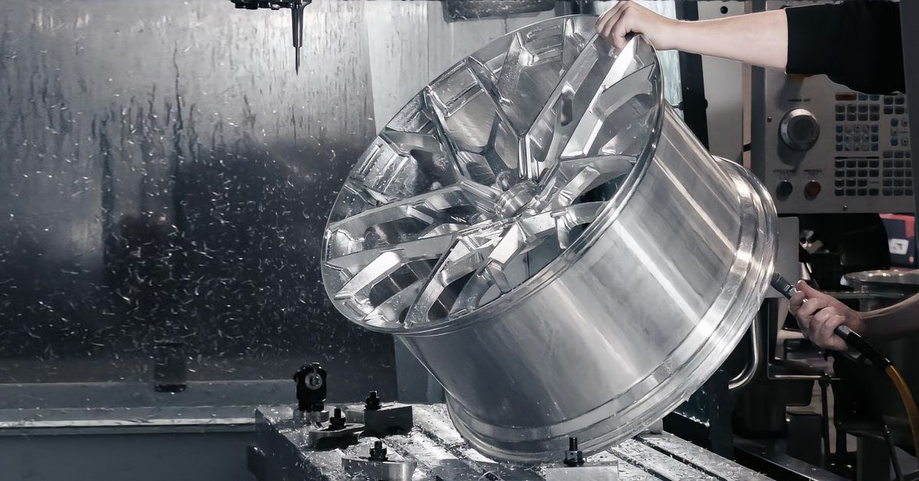 Aluminium-CNC-Bearbeitung für die Automobilindustrie
 Fräsen
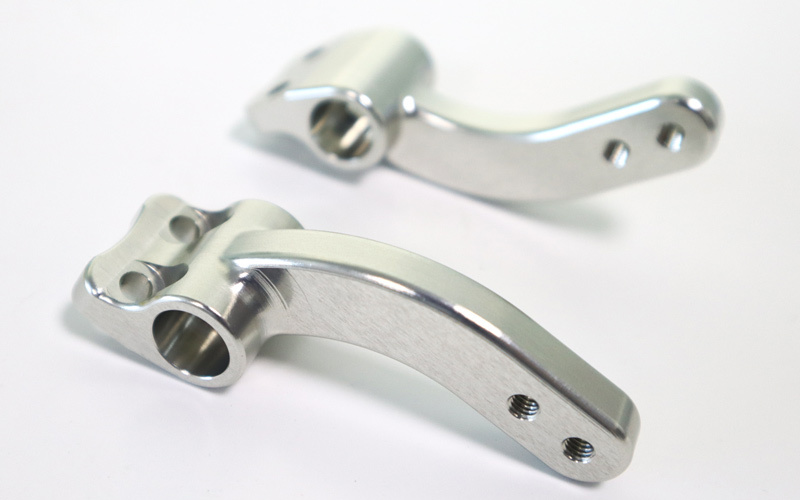 CNC Fräsen
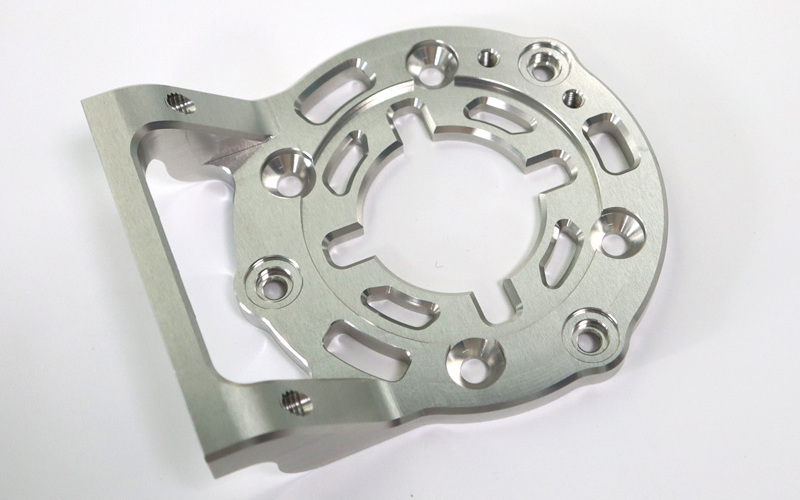 Toleranz 0.005 mm
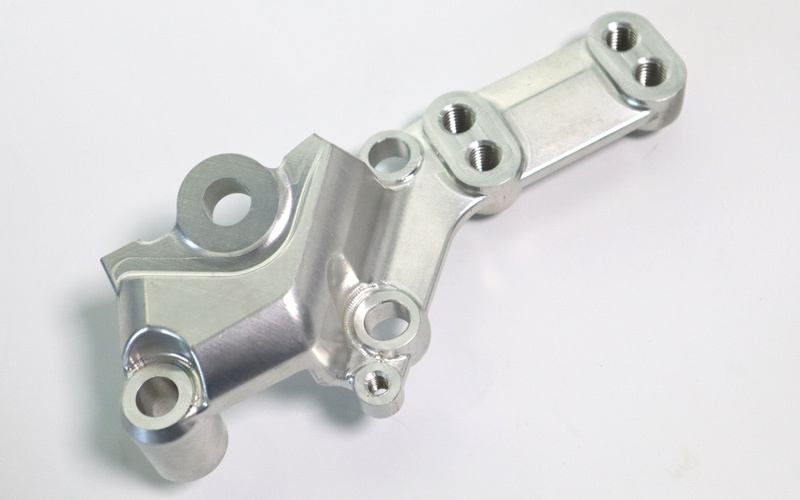 Wie bearbeitet
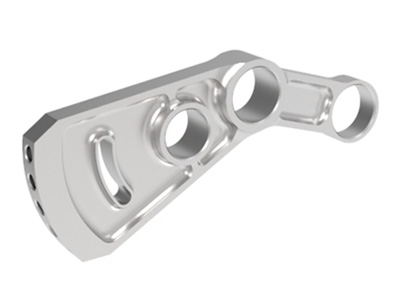
Leichtbauweise und hohe Festigkeit sind entscheidend. Wir fertigen präzise Flugzeugteile wie Halterungen und Rahmen und gewährleisten so Sicherheit und Treibstoffersparnis bei jedem Flug.
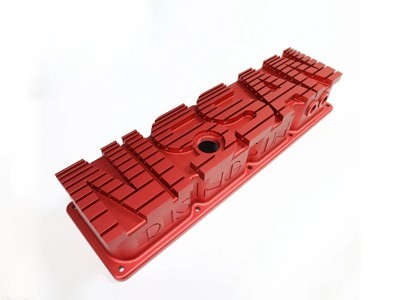
Mehr Geschwindigkeit bei geringerem Kraftstoffverbrauch. Wir fertigen leichte, robuste Motor- und Fahrwerksteile, die den hohen Belastungen im Rennsport standhalten.
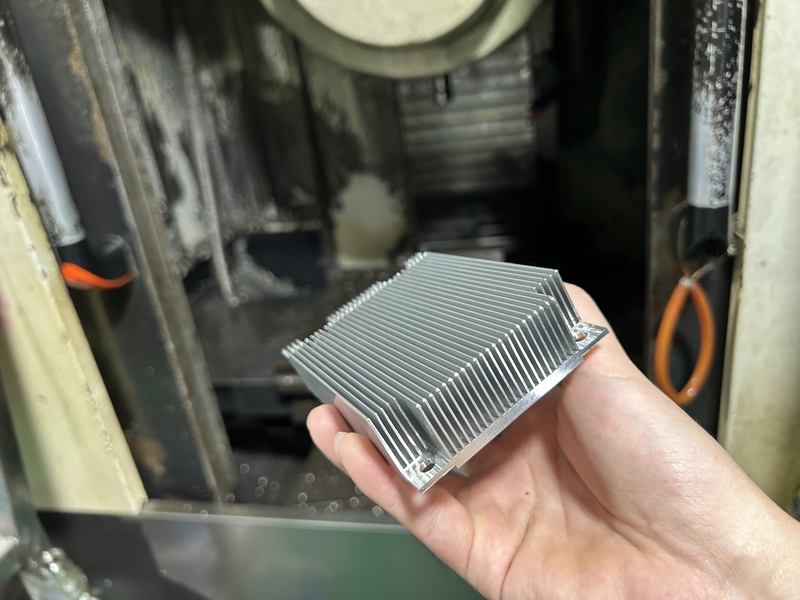
Die Wärmeregulierung ist entscheidend. Wir fertigen maßgeschneiderte Kühlkörper und robuste Gehäuse, um empfindliche Geräte kühl zu halten, zu schützen und einen reibungslosen Betrieb zu gewährleisten.
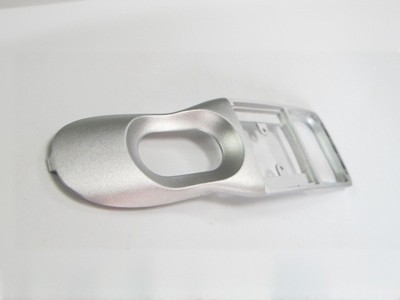
Hygiene ist für uns unerlässlich. Wir stellen rostbeständige chirurgische Instrumente und Geräteabdeckungen her, die leicht zu sterilisieren und sicher für den Patientengebrauch sind.
Aluminium 6061 und 7075 sind vielseitig, neigen aber bei unsachgemäßer Konstruktion zu Vibrationen und Verformungen. Beachten Sie diese 5 Expertenprinzipien, um Ihre Teile für die Hochgeschwindigkeitsbearbeitung zu optimieren und so Kosten und Lieferzeiten zu reduzieren.
Sofortangebot anfordern ➔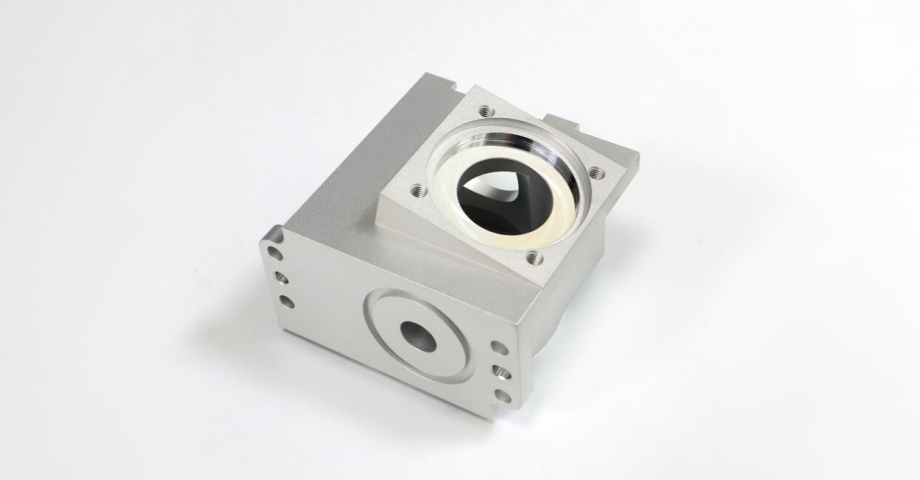
Fügen Sie nicht nur einen Radius hinzu, sondern auch einen Bodenradius . Gestalten Sie die Innenradien der Ecken etwas größer als die Standardwerkzeuggrößen (z. B. R3.5 mm statt R3.0 mm). Dadurch kann das Werkzeug eine kontinuierliche Bewegung beibehalten (trochoidales Fräsen), was die Belastung reduziert und die Oberflächengüte verbessert.
Aluminium neigt aufgrund innerer Spannungsentladungen zu Vibrationen und Verformungen. Für eine optimale Stabilität empfehlen wir eine Mindestwandstärke von 0.8 mm (0.031 Zoll) . Dickere Wände ermöglichen höhere Abtragsraten und verkürzen so die Zykluszeit deutlich.
Tiefe Taschen erfordern lange, schlanke Schaftfräser, die anfällig für Durchbiegung und Rattern sind. Die Tiefe der Aussparungen sollte weniger als das Vierfache des Durchmessers des kleinsten Innenradius betragen. Sind tiefere Konturen erforderlich, empfiehlt sich das Teilen des Werkstücks oder die Verwendung eines größeren Eckradius.
Engere Toleranzen erhöhen die Bearbeitungszeit und die Prüfkosten erheblich. Wenden Sie enge Toleranzen (z. B. ISO 2768-f) nur auf kritische Passflächen an . Für unkritische Oberflächen sind Standardtoleranzen (ISO 2768-m) ausreichend und wesentlich kostengünstiger.
Vermeiden Sie übermäßige Gewindetiefen. Eine Gewindetiefe von 1.5- bis 2-fachem Lochdurchmesser bietet maximale Festigkeit für Aluminiumschrauben. Tiefere Gewinde erhöhen das Risiko von Gewindebohrerbruch und Spanbildung, ohne einen strukturellen Vorteil zu bieten.
Für CNC-gefräste Aluminiumteile können viele verschiedene Oberflächenveredelungen aufgebracht werden. Die gängigsten Veredelungen sind: AT-Machining Wir bieten Anodisieren, Pulverbeschichten, Kugelstrahlen und Galvanisieren an. Jede dieser Oberflächenbehandlungen hat ihre spezifischen Vorteile. Wählen Sie diejenige, die Ihren Bedürfnissen am besten entspricht!
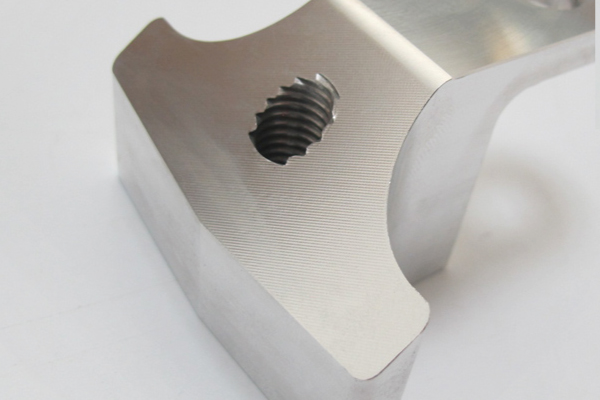
Die bearbeiteten Aluminiumteile weisen sichtbare Werkzeugspuren und möglicherweise scharfe Kanten und Grate auf, die auf Wunsch entfernt werden können.
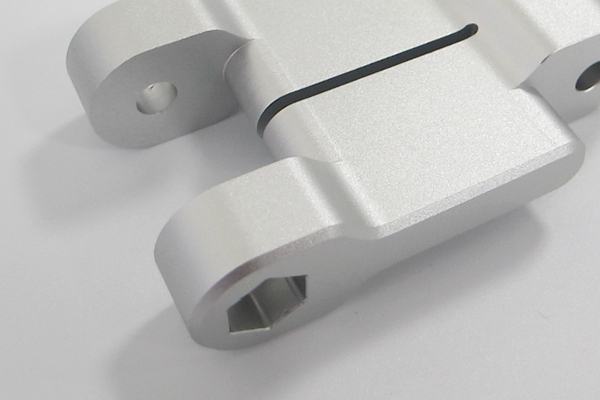
Verleihen Sie den bearbeiteten Teilen eine glatte und gleichmäßig matte Oberfläche und entfernen Sie so Werkzeugspuren.
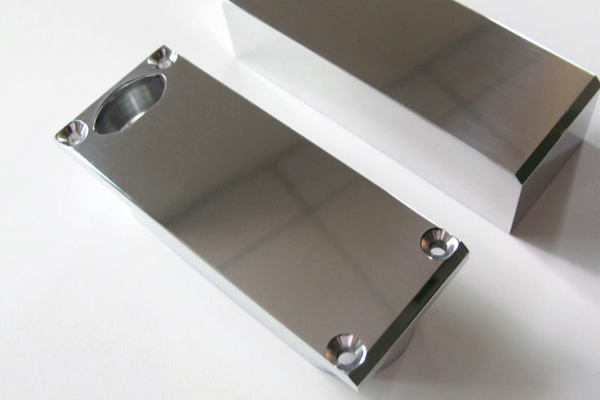
Erzeugen einer glatten und glänzenden Oberfläche durch manuelles Polieren in mehrere Richtungen oder durch Anwendung einer chemischen Polierbehandlung.
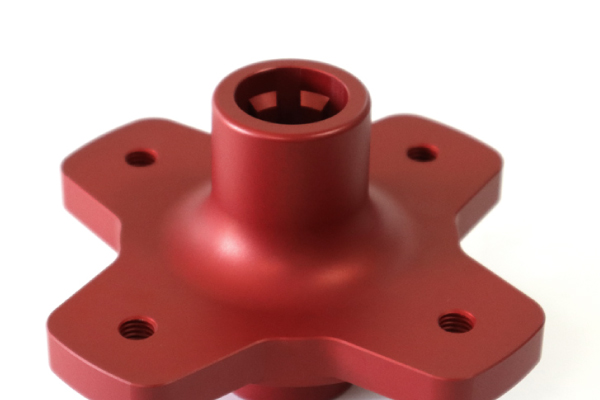
Typ II (Eloxieren in Farbe oder klar) oder Typ III (Eloxieren mit Hartbeschichtung). Durch das Eloxieren werden keine Werkzeugspuren abgedeckt, es sei denn, es wurde zuvor eine Eloxierung mit Glasperlen durchgeführt.
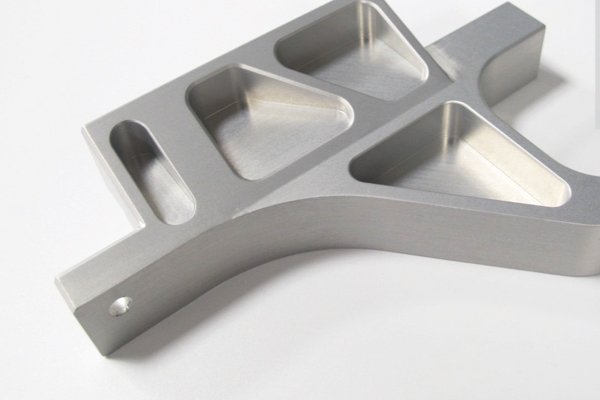
Erhöhen Sie die Korrosionsbeständigkeit des Teils und behalten Sie gleichzeitig seine Leitfähigkeit bei. RoHS-konform.
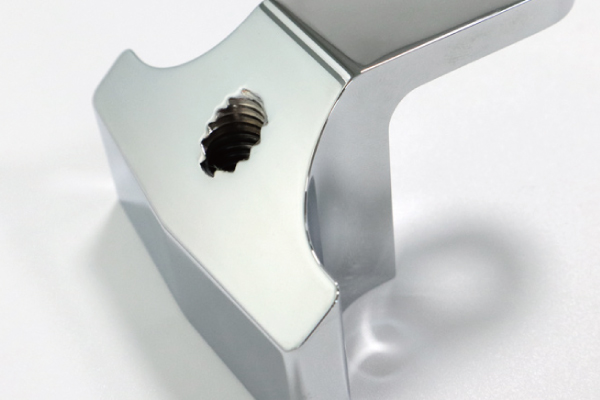
Verbessern Sie die Ästhetik und Haltbarkeit der CNC-Aluminiumkomponenten.
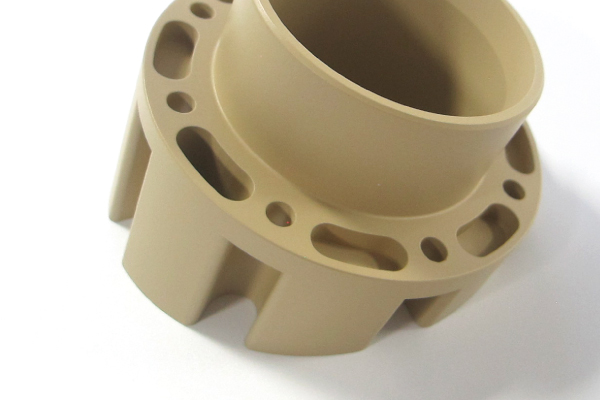
Durch Auftragen von Pulverlack auf die Bauteile und anschließendes Einbrennen in einem Ofen entsteht eine stärkere, verschleiß- und korrosionsbeständigere Schicht, die haltbarer ist als herkömmliche Lackiermethoden.
Unser Team ist auf Rapid Prototyping sowie Klein- und Großserienfertigung spezialisiert. Wir beliefern die Branchen Medizin, Luft- und Raumfahrt, Automobil und Robotik mit Präzisionskomponenten.


Wir wissen, dass Präzisionsfertigung komplex sein kann. Hier finden Sie Antworten auf die häufigsten Fragen, die unser Ingenieurteam erhält.
Gründer & Chefingenieur
„30 Jahre Erfahrung im CNC-Bereich, spezialisiert auf die Lösung komplexer Konstruktionsherausforderungen.“
Die Kosten für die CNC-Bearbeitung von Aluminium hängen von der Komplexität des Bauteils, den Bearbeitungszeiten, der Legierung, der Oberflächengüte und der Stückzahl ab. Einfache Teile aus 6061-Aluminium kosten unter Umständen nur wenige Euro pro Stück, während komplexe 5-Achs-Komponenten aus 7075-Aluminium längere Bearbeitungszeiten erfordern. Bei größeren Bestellmengen sinken die Stückkosten deutlich.
Die typischen Toleranzen für CNC-gefräste Aluminiumteile liegen bei ±0.01 mm , während kritische Maße mit optimierten Aufspannungen bis zu ±0.005 mm erreichen können . Für hochpräzise Anwendungen werden häufig 4- oder 5-Achs-Maschinen eingesetzt, um eine gleichbleibende Qualität zu gewährleisten.
Gängige Oberflächenbehandlungen sind Anodisieren (Typ II und Typ III) , Pulverbeschichten , Kugelstrahlen , Bürsten und Chromatieren . Jede dieser Methoden bietet Vorteile wie Korrosionsbeständigkeit oder eine ansprechende Optik, die Ihren spezifischen Anforderungen entspricht.
Die Prototypenerstellung dauert in der Regel 3–7 Tage . Produktionsaufträge benötigen oft 10–20 Tage . Die Lieferzeiten variieren je nach Menge und gewünschten Oberflächenbehandlungen; für dringende Termine bieten wir Expressdienste an.