Edelstahllegierungen verfügen über hervorragende mechanische Eigenschaften, einschließlich hoher Zugfestigkeit, Duktilität, Verschleißfestigkeit und Korrosionsbeständigkeit auch bei hohen Temperaturen.
AT-Machining bietet maßgeschneiderte, präzise und effiziente CNC-Bearbeitungsdienstleistungen für Ihre Edelstahlteile.
Sparen Sie durchschnittlich 30 % der Kosten!
AT-Machining ist Ihre erste Wahl für zuverlässige und effiziente Edelstahlkomponenten. Unsere ISO 9001-zertifizierte Produktionsstätte bietet höchste Präzision bei kundenspezifischen Designs mit Optionen von der schnellen Fertigung bis hin zur Fertigung. Prototyping bis hin zur Großserienfertigung gebrauchsfertiger Teile. Wir sorgen dafür, dass Sie in einem vertrauensvollen Umfeld schnelle Bearbeitungszeiten genießen!
Unser spezialisiertes Team bietet Ihnen erstklassige CNC-Bearbeitungsdienstleistungen , darunter Fräsen , Drehen und Drechseln. Die Preise werden individuell an den Entwicklungsstand Ihres Produkts angepasst, sodass Sie stets von maximalem Nutzen und unschlagbar kurzen Lieferzeiten profitieren! Unsere erfahrenen Experten stehen Ihnen jederzeit mit maßgeschneiderter Unterstützung zur Seite und tragen so zum Erfolg Ihres Projekts bei.
3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Bearbeitungsdienste für Teile mit einfacher und komplexer Geometrie.
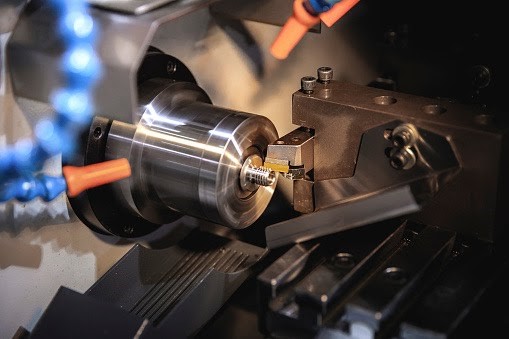
Beim CNC-Drehen mit angetriebenen Werkzeugen werden Dreh- und Fräsfunktionen kombiniert, um Teile mit zylindrischen Merkmalen zu bearbeiten.
Edelstahl ist aufgrund seiner hervorragenden Bearbeitbarkeit und beeindruckenden Gleichmäßigkeit ein ideales Material für die CNC-Bearbeitung. Seine hohe Beständigkeit gegen Korrosion und Verschleiß sowie seine hohe Zugfestigkeit machen ihn zur ersten Wahl in der Industrie, wo hochwertige und langlebige Bauteile benötigt werden. Das Metall bietet zudem eine hohe Duktilität und Formbarkeit, um spezifische Projektparameter problemlos zu erfüllen – all dies macht Edelstahl zu einem der gefragtesten Werkstoffe für Präzisionsmaschinen wie CNC-Maschinen.
Die CNC-Bearbeitung von Edelstahl ist ein Fertigungsverfahren, bei dem computergesteuerte numerische (CNC-)Maschinen eingesetzt werden, um Edelstahl in präzise und komplexe Teile oder Produkte zu formen und zu schneiden.
Während des CNC-Bearbeitungsprozesses wird ein Computerprogramm verwendet, um die Bewegung und den Betrieb der Schneidwerkzeuge zu steuern, was hochpräzise und wiederholbare Schnitte ermöglicht. Dies führt zu Teilen mit engen Toleranzen und komplexen Geometrien, die mit herkömmlichen Bearbeitungsmethoden nur schwer oder gar nicht zu erreichen sind.
Mit einer großen Auswahl an Edelstahlvarianten haben wir alles, was Sie brauchen, um Ihr CNC-Bearbeitungsprojekt mit Präzision und Exzellenz abzuschließen. Von Edelstahl 304/304L und 316/316L bis hin zu 303 oder Typ 360 (17-4) usw. bieten unsere Optionen garantiert die höchste Qualitätsleistung, die alle Ihre Spezifikationen und Anforderungen erfüllt!
Einschließlich, aber nicht beschränkt auf die folgenden Materialien

Leicht zu bearbeiten, gute Korrosionsbeständigkeit, nicht zum Schweißen geeignet, ideal für Muttern, Bolzen.

Korrosionsbeständig, gute Formbarkeit, weit verbreitet in Küchen, Rohren und im Freien.

Höhere Korrosionsbeständigkeit als 304, Marinequalität, Verwendung in rauen chemischen Umgebungen, chirurgische Instrumente.

Ausscheidungshärtungssorte, hohe Festigkeit, gute Korrosionsbeständigkeit, Verwendung in der Luft- und Raumfahrt, bei der chemischen Verarbeitung.

Hohe Bearbeitbarkeit, geringere Korrosionsbeständigkeit, magnetisch, wird häufig für Zahnräder, Ventile und Pumpenwellen verwendet.
Lernen Sie die Eigenschaften verschiedener Edelstahlsorten kennen und wählen Sie das richtige Material für Ihr Projekt.
| SS303 | SS304 | SS304L | SS316 | SS316L | SS17-4 | SS410 | SS416 | SS420 | SS440C | SS15-5 | |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Härte, Vickers | 167 | 129 | 159 | 199 | 199 | 349 | 446 | 383 | 641 | 510 | 445 |
| Zugfestigkeit, ultimativ | 690 Mpa | 505 MPa | 564 Mpa | 620 MPa | 585 Mpa | 1103 Mpa | 1525 MPa | 515 Mpa | 1600Mpa | 760 - 1970 MPa | 1380 Mpa |
| Zugfestigkeit, Streckgrenze | 415 Mpa | 215 MPa | 210 Mpa | 415 MPa | 380 Mpa | 1000 Mpa | 1225 Mpa | 275 Mpa | 1360Mpa | 450 - 1900 MPa | 1275 Mpa |
| Bruchdehnung | 40% | 70% | 58% | 45% | 45% | 15% | 14.5% | 30% | 12% | 2-14% | 10% |
| Elastizitätsmodul | 193 GPa | 193–200 Gpa | 193 - 200 Gpa | 193 GPa | 193 GPa | 197 Gpa | 200 Gpa | 200 Gpa | 200 Gpa | 204 - 215 GPa | 196 Gpa |
Edelstahl ist schwieriger zu bearbeiten als Stahl. Daher müssen bei der Auswahl der Bearbeitungstechnologie nicht nur die Bearbeitungsprobleme, sondern auch die Eigenschaften verschiedener Edelstahlsorten berücksichtigt werden. Die Bearbeitungsqualität und -effizienz lassen sich durch eine sinnvolle Auswahl von Werkzeugmaterialien, geometrischen Parametern und Schnittparametern gewährleisten.
Edelstahl im Schneidprozess, starke Härtung, plastische Verformung, hohe thermische Festigkeit und Schnittkraft. Aufgrund der schlechten Wärmeleitfähigkeit ist die Wärmeabfuhr durch den Span sehr gering und die Schneidwärme konzentriert sich hauptsächlich im Werkzeug nahe der Kante, was zu einem schnellen Werkzeugverschleiß führt.
Unter den gleichen Bedingungen können Edelstahl und andere Metalle mit starker Affinität leicht an der Spitze des Chip-Tumors und danach an der Werkzeugoberfläche eine Haftung erzeugen, was zu einem schnellen Werkzeugverschleiß führt. Und weil das häufige Schärfen und Werkzeugwechsel die Produktivität beeinträchtigt.
Beim Schneidvorgang bildet sich auf der bearbeiteten Oberfläche leicht eine gehärtete Schicht. Da die Plastizität und Zähigkeit des rostfreien Stahls relativ groß sind, ist es nicht leicht, den Span zu brechen, was beides den reibungslosen Betrieb beeinträchtigt, und die bearbeitete Oberflächenbeschädigung ist ebenfalls groß, so dass es nicht einfach ist, einen niedrigeren Wert der Oberflächenrauheit zu erhalten.
Der Unterschied zwischen Fräsen und Drehen besteht darin, dass es sich beim Fräsen um intermittierendes Schneiden handelt, der Schneidprozess jedes Zahns die Schnitttiefe ständig ändert und leicht Vibrationen und Stöße erzeugt, sodass die Schnittbedingungen schlechter sind als beim Drehen. Beim Rückwärtsfräsen gleiten die Werkzeugzähne zuerst in der gehärteten Oberfläche, wodurch die Härtungstendenz zunimmt; Frässtöße und Vibrationen, so dass die Werkzeugzähne leicht absplittern und verschleißen.
Daher sollte das Down-Cut-Fräsverfahren so weit wie möglich verwendet werden, um sicherzustellen, dass die Schneidkante glatt weggeschnitten wird, die Kontaktfläche mit der Schneidkante klein ist und die Hochgeschwindigkeitszentrifugalkraft leicht in die Rolle eingreifen kann Aufgebraucht, um zu verhindern, dass die Fräserzähne aufgrund des Spanaufpralls auf der Vorderfläche des Werkzeugs erneut in das Werkstück schneiden, was zu Abplatzungen und Absplitterungen führt, und die Haltbarkeit des Werkzeugs verbessern
Die Schleifkraft von Edelstahl ist groß und die Schleiftemperatur hoch. Unter der Einwirkung von hoher Temperatur und hohem Druck haften Abfälle an der Arbeitsfläche der Schleifscheibe und verstopfen die Poren der Schleifscheibe, wodurch der Fräser seine Schneidwirkung verliert. Die Reibtemperatur kann 1000–1500 Grad Celsius erreichen, so dass die Werkstückoberfläche leicht verbrennt, die Tiefe kann manchmal 0.01 mm bis 0.02 mm erreichen. Durch die Einwirkung der Schleifwärme verformt sich das Werkstück leicht, was zu Größen- und Formfehlern führt
Viele Branchen, darunter Medizin, Robotik und Luft- und Raumfahrt, verlassen sich auf die CNC-Bearbeitung von Edelstahl, um hochfeste Teile herzustellen. Dieses starke Material kann in Anwendungen wie Lebensmittelverpackungen verwendet werden, die eine zuverlässige Haltbarkeit erfordern, oder in Maschinen, die bei extremen Temperaturen betrieben werden. Kurz gesagt, es ist die ideale Lösung für alle Situationen, in denen Zuverlässigkeit am wichtigsten ist!
AT-Machining Wir bieten Ihnen mit einer Reihe von Pulverbeschichtungs-, Kugelstrahl- und Galvanisierungsoptionen den perfekten Feinschliff für Ihre CNC-gefrästen Edelstahlteile. Jede Oberflächenbehandlung hat ihre eigenen Vorteile – wählen Sie daher diejenige, die all Ihren Anforderungen entspricht!
| Name | Beschreibung | ||
|---|---|---|---|
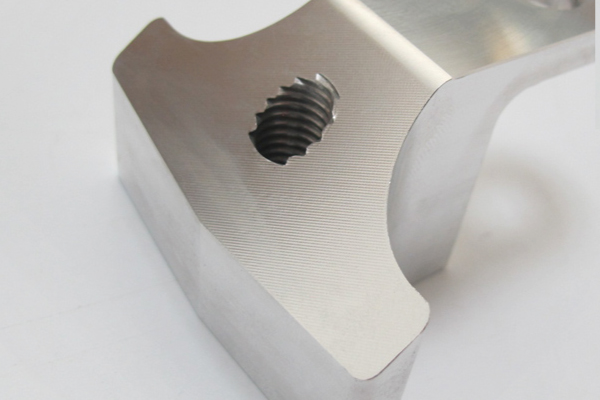
| Wie bearbeitet | Die bearbeiteten Aluminiumteile weisen sichtbare Werkzeugspuren und möglicherweise scharfe Kanten und Grate auf, die auf Wunsch entfernt werden können. | |
| Perlengestrahlt | Verleihen Sie den bearbeiteten Teilen eine glatte und gleichmäßig matte Oberfläche und entfernen Sie so Werkzeugspuren. | |
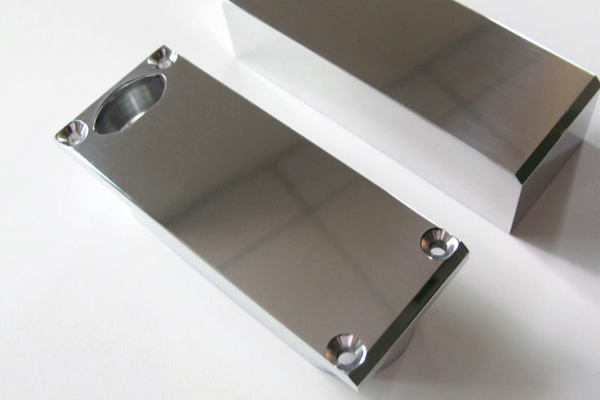
| Polieren | Erzeugen einer glatten und glänzenden Oberfläche durch manuelles Polieren in mehrere Richtungen oder durch Anwendung einer chemischen Polierbehandlung. | |
| Pulverbeschichtung | Durch Auftragen von Pulverlack auf die Bauteile und anschließendes Einbrennen in einem Ofen entsteht eine stärkere, verschleiß- und korrosionsbeständigere Schicht, die haltbarer ist als herkömmliche Lackiermethoden. | |
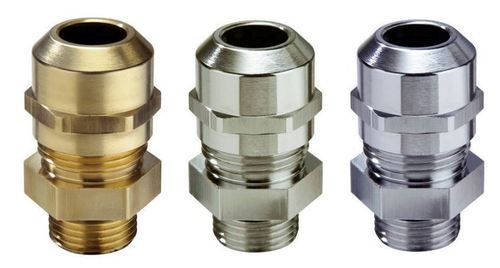
| Vernickelung | Unter Vernickeln versteht man das Aufbringen einer Nickelschicht auf ein Metall oder ein Nichtmetall durch Elektrolyse oder chemische Verfahren, um dem Werkstück eine bessere Korrosions- und Verschleißfestigkeit zu verleihen | |
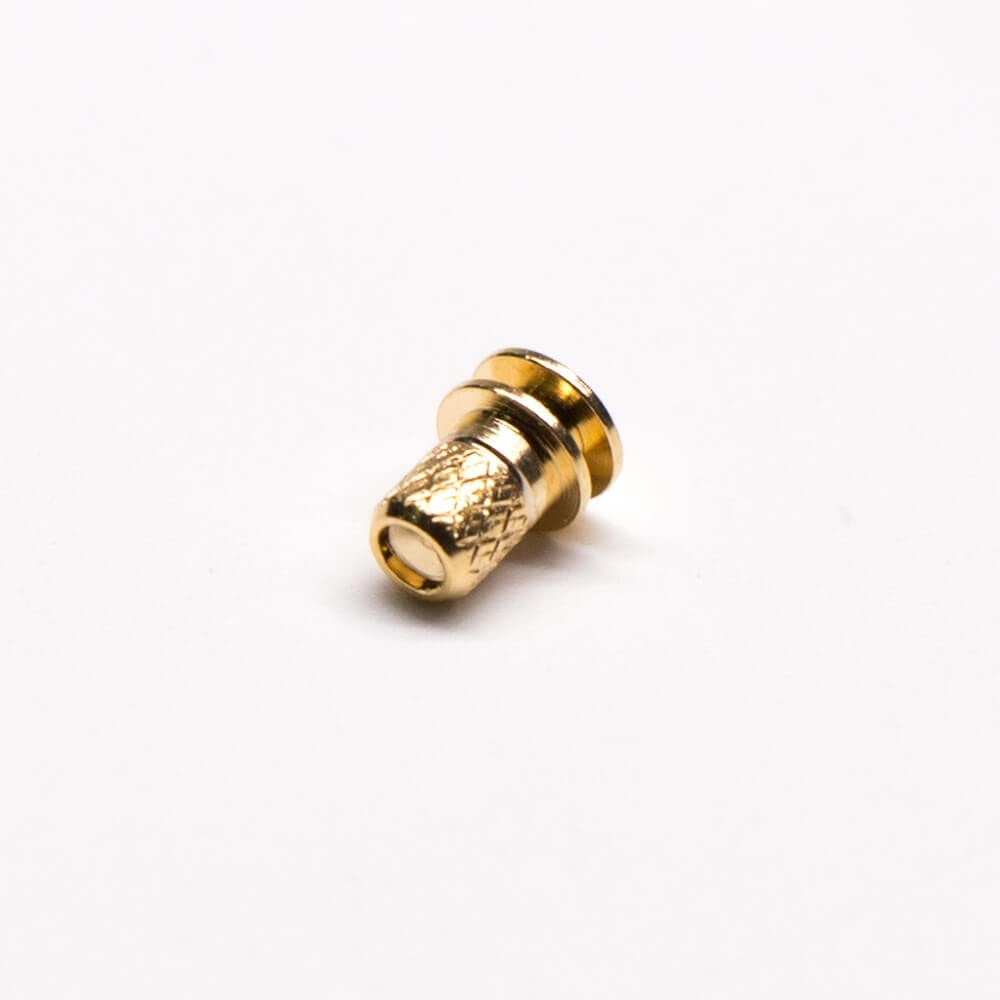
| Vergoldung | Von Korrosionsschutz bis hin zu erhöhter Leitfähigkeit und Haltbarkeit bieten vergoldete Steckverbinder zahlreiche Vorteile. | |
| Versilberung | Beim Versilbern handelt es sich um ein Verfahren zur Beschichtung von Materialien mit Silber, das auch als Elektrolyse bezeichnet wird. Verbessern Sie die Leitfähigkeit, Korrosionsbeständigkeit, Verschleißfestigkeit, Haltbarkeit und Lötbarkeit des Werkstücks | |
AT-Machining ist stolz auf seine überlegenen Fertigungskapazitäten, die es uns ermöglichen, die Produktionsanforderungen von Kunden in den unterschiedlichsten Branchen. Von medizinischen Geräten und Luft- und Raumfahrttechnik bis hin zu Hardware-Startups und Meeresrobotik – kein Projekt ist zu groß oder zu klein für uns!


Dank unserer effizienten Produktionskapazität und unserer Maßnahmen zur Kostenkontrolle können wir Ihnen eine Kostenreduzierung von 30-50% anbieten, sodass Sie bei Ihrem Projekt erhebliche Einsparungen erzielen können.
Wir nutzen unsere Erfahrung, um die Herstellbarkeit Ihrer Teile zu analysieren und bieten Materialauswahl, Designberatung und Tipps zur Kostenreduzierung, um Ihr Projekt zu optimieren.
Wir sind ein nach ISO 9001:2015 zertifiziertes Produktionsunternehmen und bieten unseren Kunden SGS-, RoHS- und Materialzertifizierungen sowie umfassende Inspektionsberichte.
In den letzten 15 Jahren haben wir für unsere Kunden ein vielfältiges Teilespektrum aus unterschiedlichen Materialien und Qualitäten hergestellt.
Die Wahl des richtigen Materials für das Produkt ist für die Kostenoptimierung von entscheidender Bedeutung. Durch die Verwendung von Materialien, die leicht verfügbar und leicht zu bearbeiten sind, können Produktionszeit und -kosten reduziert werden. Darüber hinaus können durch die Wahl kostengünstigerer Materialien die Gesamtproduktionskosten gesenkt werden.
Die Vereinfachung des Produktdesigns kann dazu beitragen, die Anzahl der erforderlichen Bearbeitungsvorgänge zu reduzieren und so die Produktionszeit und -kosten zu senken. Durch die Reduzierung der Komplexität des Designs kann auch die Menge an Materialverschwendung reduziert werden.
Enge Toleranzen erfordern eine höhere Präzision, was die Produktionszeit und -kosten erhöhen kann. Durch die Minimierung der Konstruktionstoleranzen können Bearbeitungszeit und -kosten reduziert werden.
Wenn Sie das Produkt unter Berücksichtigung des Herstellungsprozesses entwerfen, kann dies dazu beitragen, das Design für die Produktion zu optimieren. Durch eine auf Herstellbarkeit ausgelegte Konstruktion können Sie die Anzahl der erforderlichen Bearbeitungsvorgänge reduzieren und unnötige Funktionen eliminieren, die die Produktionszeit und -kosten erhöhen.
Austenitische Edelstähle werden für ihre Vielseitigkeit und Effizienz geschätzt und sind daher eine beliebte Wahl bei Ingenieuren, die hochpräzise Ergebnisse bei der CNC-Bearbeitung erzielen möchten. Dank ihrer außergewöhnlichen Bearbeitbarkeit und Schweißbarkeit können aus diesen Legierungen komplexe Teile mit beispielloser Genauigkeit hergestellt werden.
Zu den beliebten Sorten austenitischem Edelstahl gehören die Sorten 303, 304, 316, 310 und 321.
Die Herstellungskosten von CNC-bearbeiteten Edelstahlteilen variieren in Abhängigkeit von zahlreichen Faktoren wie Komplexität, Größe und Art des verwendeten Materials. Diese Elemente bestimmen, welche Maschine für die Produktion benötigt wird, wie lange es dauert, den Auftrag erfolgreich abzuschließen, und wie hoch der Preis für die Rohstoffe ist.
Dennoch AT-Machining verfügt aufgrund unserer erfahrenen Ingenieure und der wettbewerbsfähigsten Materiallieferanten sowie jahrelanger Branchenakkumulation immer noch über den besten Preisvorteil.
Edelstahl 304 lässt sich leichter CNC-bearbeiten als Edelstahl 316. 304 ist nicht nur einfacher zu bearbeiten, sondern auch leichter zu reinigen. Zudem ist 304 der am weitesten verbreitete unmodifizierte Werkstoff.
Bei Edelstahlsorten zählen 304 und 316 zu den beliebtesten. Benötigen Sie jedoch ein Material, das auch unter rauen Bedingungen wie in Salzwasser korrosionsbeständig ist, dann ist molybdänlegierter Edelstahl 316 die beste Wahl! Diese Legierung erhöht die Korrosionsbeständigkeit im Vergleich zu unlegiertem Edelstahl 304 deutlich.
Ja, wir bieten erstklassige CNC-Bearbeitungsdienstleistungen für Edelstahl und bieten unschlagbare Qualität und wettbewerbsfähige Preise. Als führender chinesischer Anbieter dieser Dienstleistung wissen wir, wie wichtig es ist, Unvollkommenheiten wie Werkzeugrattern oder vibrationsbedingtes Reiben zu vermeiden und gleichzeitig die anspruchsvollen Spezifikationen unserer Kunden zu erfüllen. Unsere fortschrittlichen Maschinen sorgen für präzise Oberflächen auf allen Teilen und sorgen so für maximale Zufriedenheit bei jeder Bestellung.
Der geringfügige Unterschied im Kohlenstoffgehalt zwischen Edelstahl Typ 304 und 304L bewirkt einen deutlichen Unterschied in der Korrosionsbeständigkeit: Ersterer enthält bis zu 0.07 % Kohlenstoff, letzterer hingegen nur maximal 0.030 %. Diese winzigen Mengen zusätzlichen Kohlenstoffs machen bei diesen beiden leistungsstarken Werkstoffen den entscheidenden Unterschied!