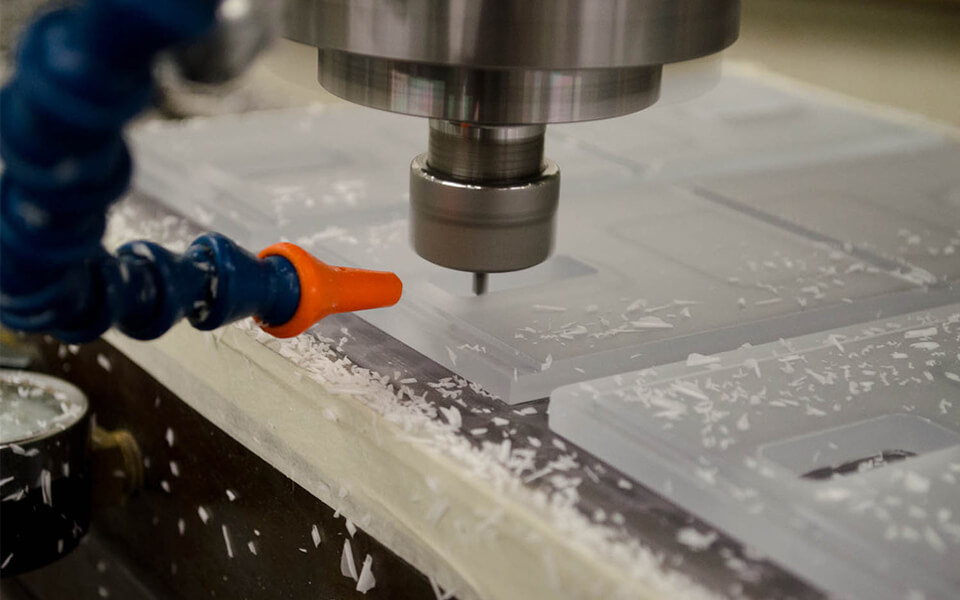
...

Präzision Kunststoff-CNC-Bearbeitung Services

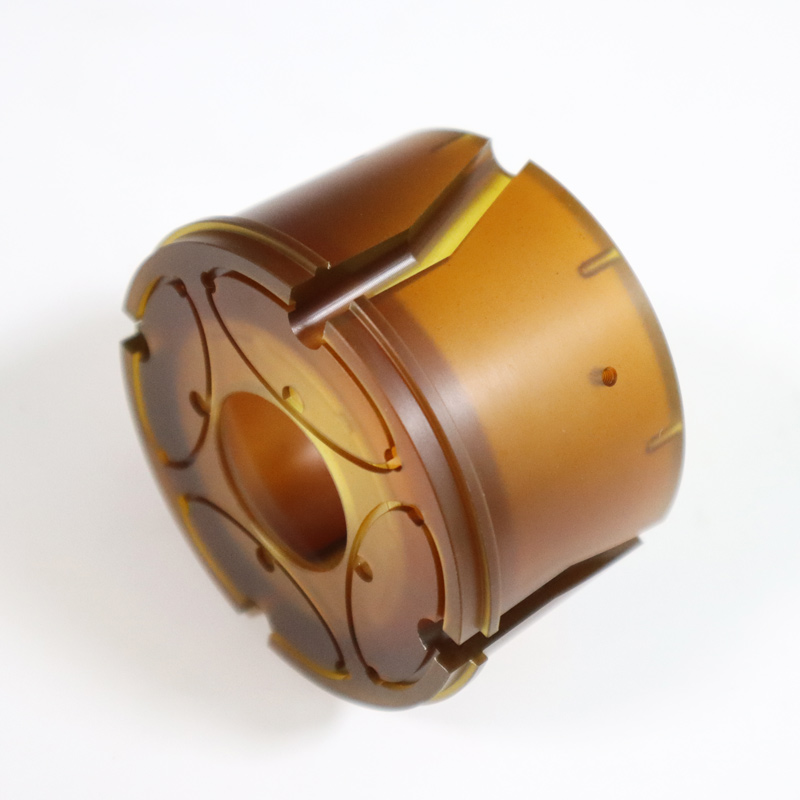
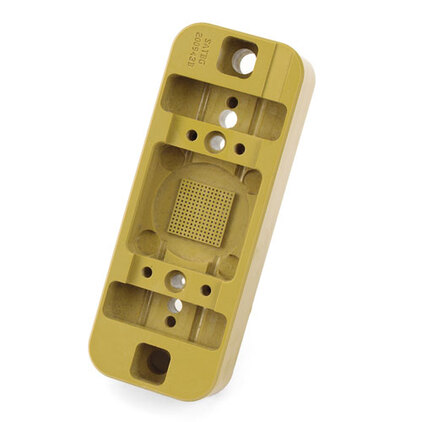
Kundenspezifisch gefertigte Kunststoffkomponenten mit engen Toleranzen von +/- 0.001 mm und optischer Klarheit. Wir liefern Präzision und Qualität für Ihre kritischen Anwendungen.

  • Konkurrenzfähiger Preis
  • Schneller Umschwung
  • Materialzertifikate
  • Globale Lieferung
ERHALTEN SIE INNERHALB VON 12 STUNDEN EIN ANGEBOT
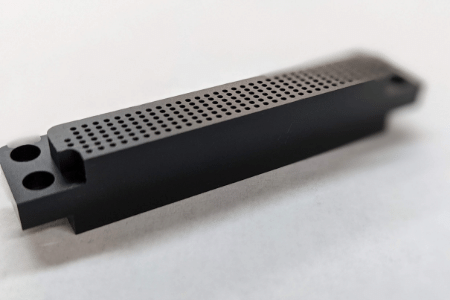
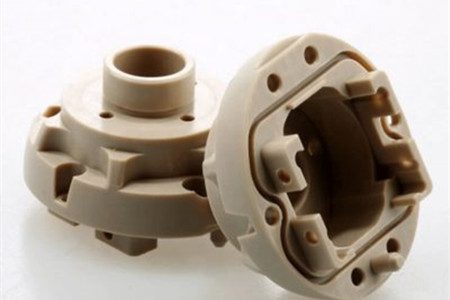
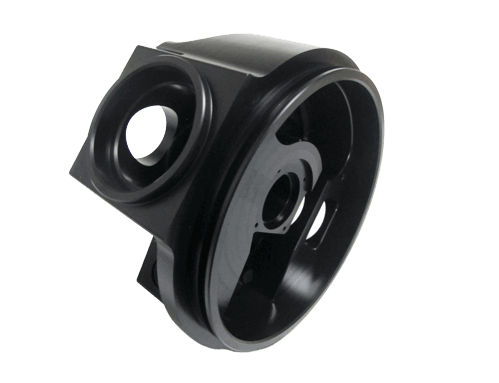
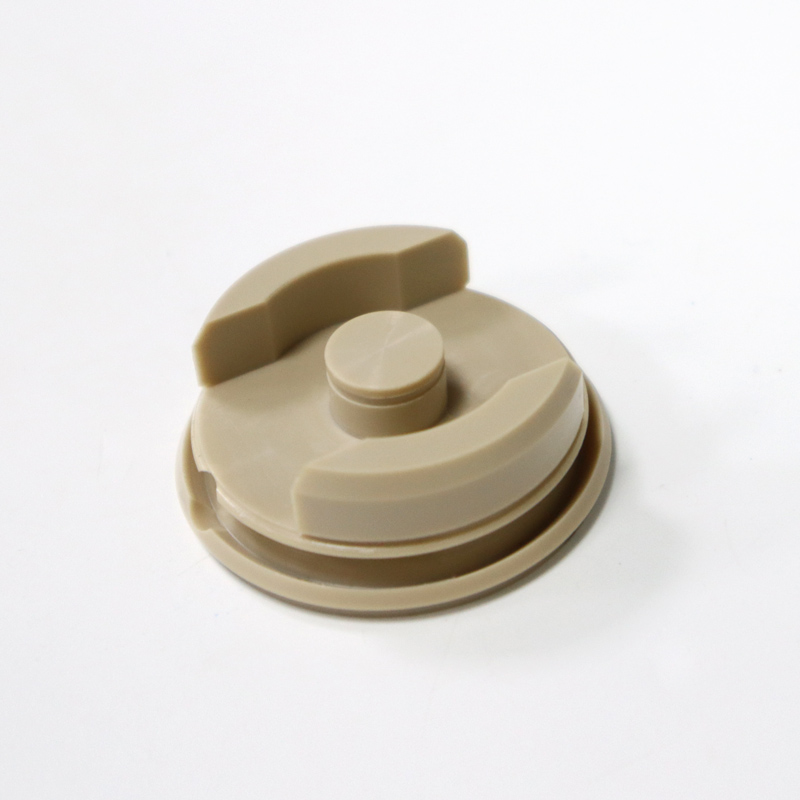
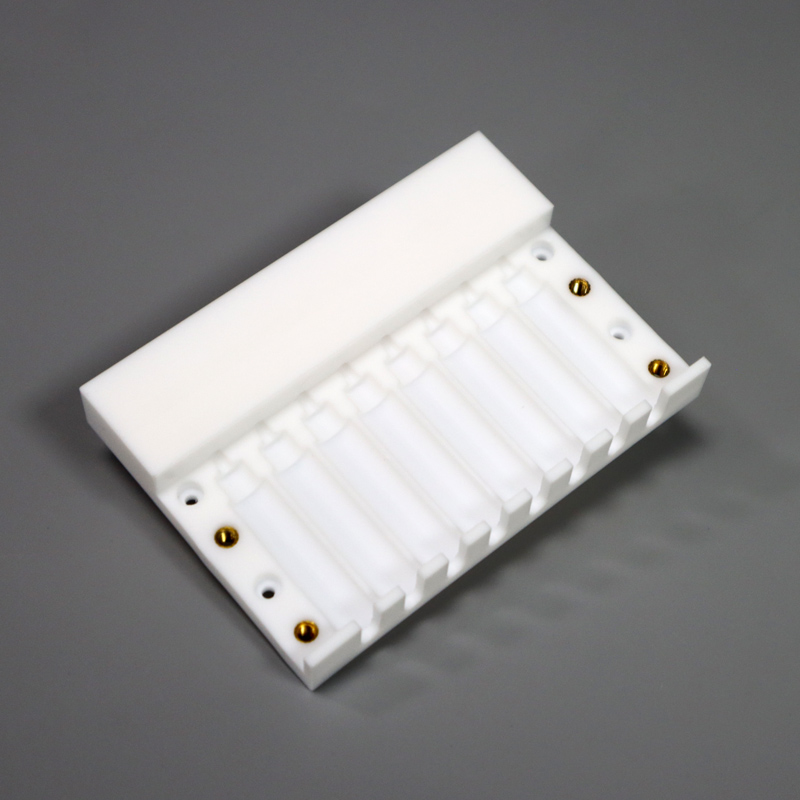
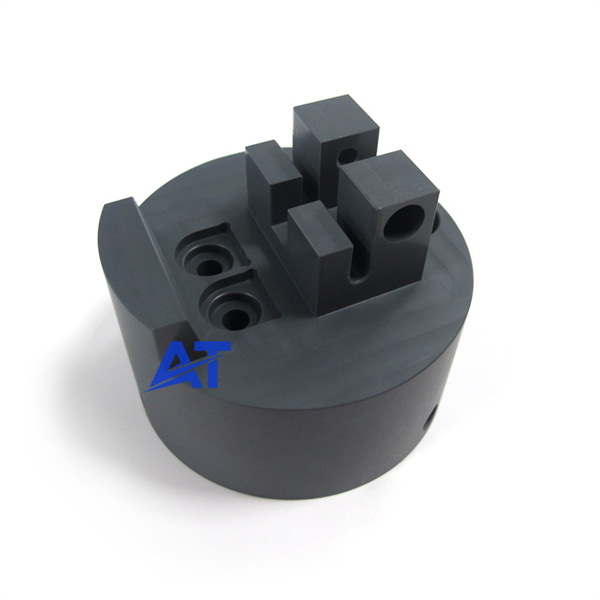
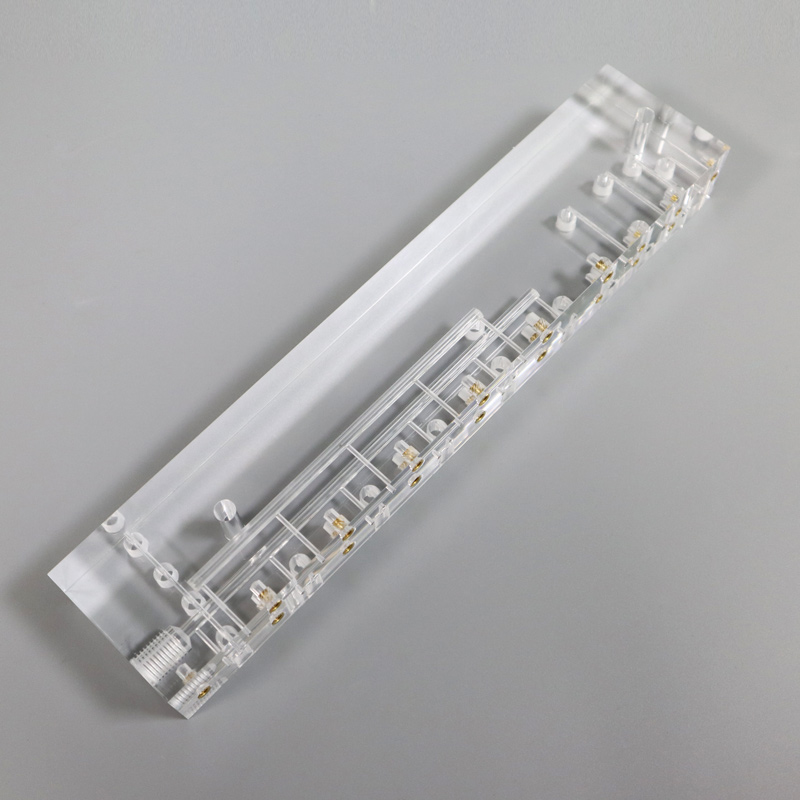
Präzisions-CNC-Bearbeitungsteil aus Kunststoff

Warum AT-Machining für Ihre Kunststoffteile?

Die Bearbeitung von Hochleistungskunststoffen erfordert einen grundlegend anderen Ansatz als die von Metallen. Wir schließen die Lücke zwischen Kosteneffizienz und den strengen Qualitätsstandards führender westlicher Spezialisten.

Kunststoffglühprozess

Spannungsfreie Bearbeitung

Um Verformungen und Risse zu vermeiden, wenden wir ein strenges Spannungsarmglühverfahren an . Durch den Einsatz firmeneigener Glühzyklen und kunststoffspezifischer Werkzeuge garantieren wir die Formstabilität Ihrer Teile über ihre gesamte Lebensdauer.

Technische Kunststoffmaterialien

Materialkompetenz

Wählen Sie das passende Polymer mit Zuversicht. Wir helfen Ihnen, verschiedene Harzoptionen – von ABS bis PEEK – zu vergleichen und das Material auszuwählen, das Ihren Anforderungen an Leistung, Budget und Lieferzeit entspricht. Alle Materialien sind auf Echtheit geprüft und entsprechen den relevanten ASTM- und ISO-Normen.

Dampfpolieren von Klarsichtteilen

Erweiterte Oberflächenbearbeitung

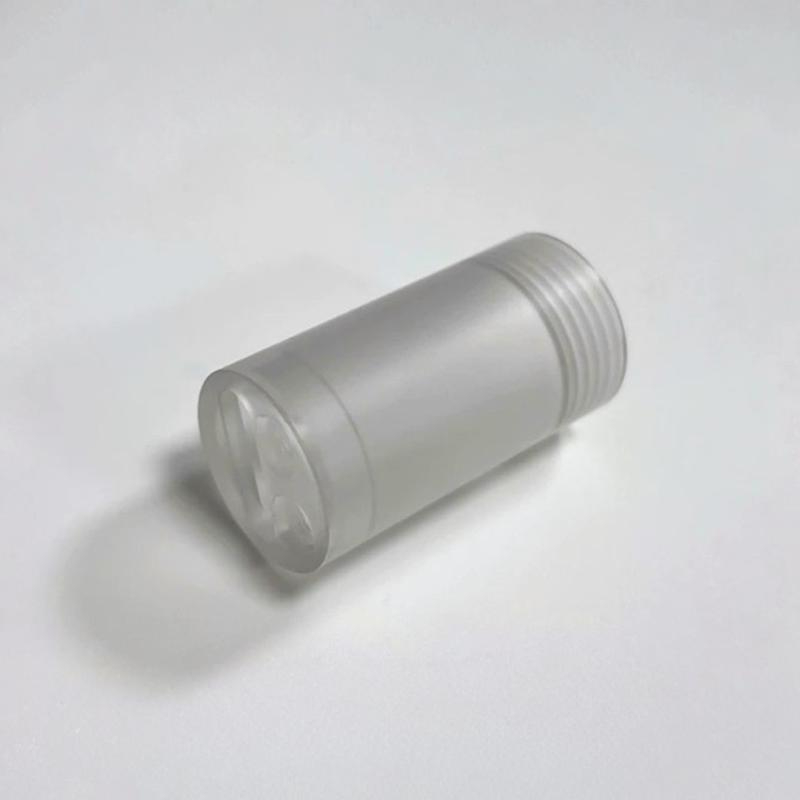
Für optimale optische Klarheit haben wir uns auf das Dampfpolieren von Polycarbonat und Ultem spezialisiert. Dieses fortschrittliche Verfahren beseitigt mikroskopische Werkzeugspuren und liefert eine glasähnliche Oberfläche, die dem Spritzgussverfahren in nichts nachsteht – jedoch ohne die hohen Werkzeugkosten.

Unsere Möglichkeiten zur Kunststoffbearbeitung

At AT-MachiningWir schließen die Lücke zwischen der Geschwindigkeit des Rapid Prototyping und der hochpräzisen Produktion. Unsere Anlage ist mit vielfältigen Anlagen ausgestattet, die von mikrogefertigten Stiften bis hin zu großformatigen Blechen alles bearbeiten können.

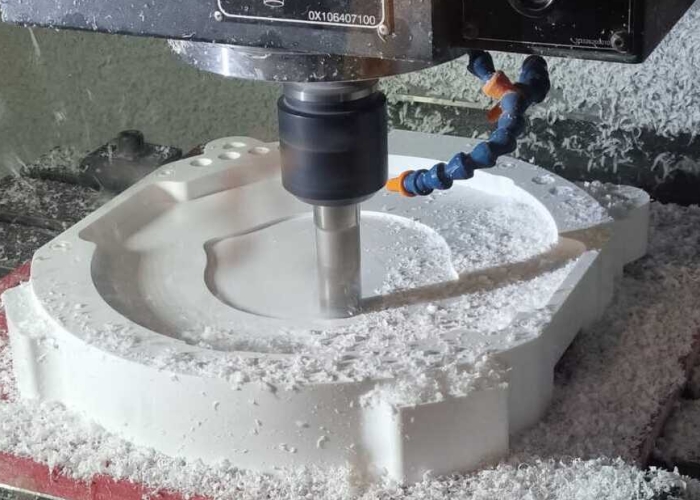
CNC-Fräsen 3-, 4- und 5-Achs-Kunststoffbearbeitung

CNC-Fräsen (3, 4 und 5 Achsen)

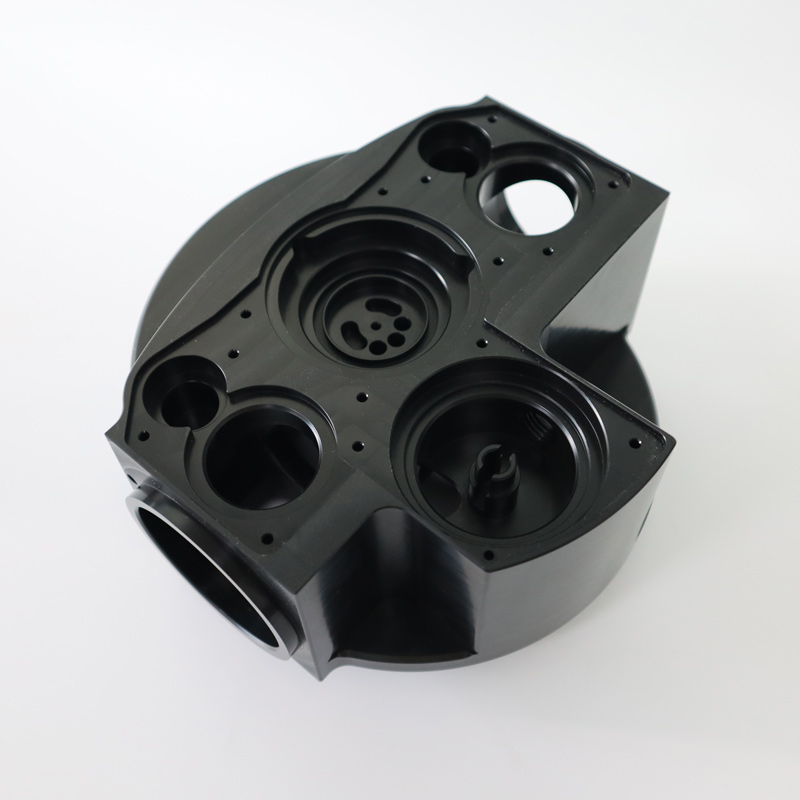
Wir nutzen hochmoderne Mehrachsen-Fräszentren, um komplexe Geometrien zu bearbeiten, die mit 3-Achs-Maschinen nicht realisierbar sind. Dieses Verfahren ist unerlässlich für die Herstellung von filigranen Verteilern, Gehäusen und Halterungen mit engen Toleranzen und erstklassigen Oberflächen.

CNC-Drehen & Langdrehen

CNC-Drehen & Langdrehen

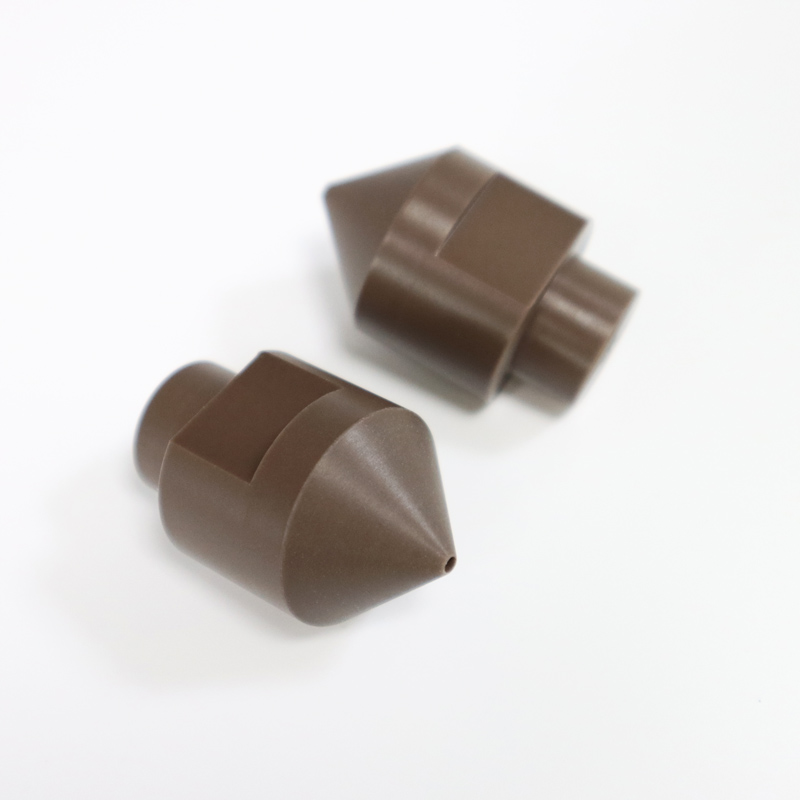
Unsere auf Effizienz optimierten Schweizer Drehmaschinen sind auf die Serienfertigung kleiner, zylindrischer Teile spezialisiert. Wir liefern gleichbleibende Präzision für Komponenten wie Buchsen, Steckverbinder und Stifte und gewährleisten so, dass jedes Teil der Zeichnung entspricht.

Kunststofffräsen Großformat

Kunststofffräsen

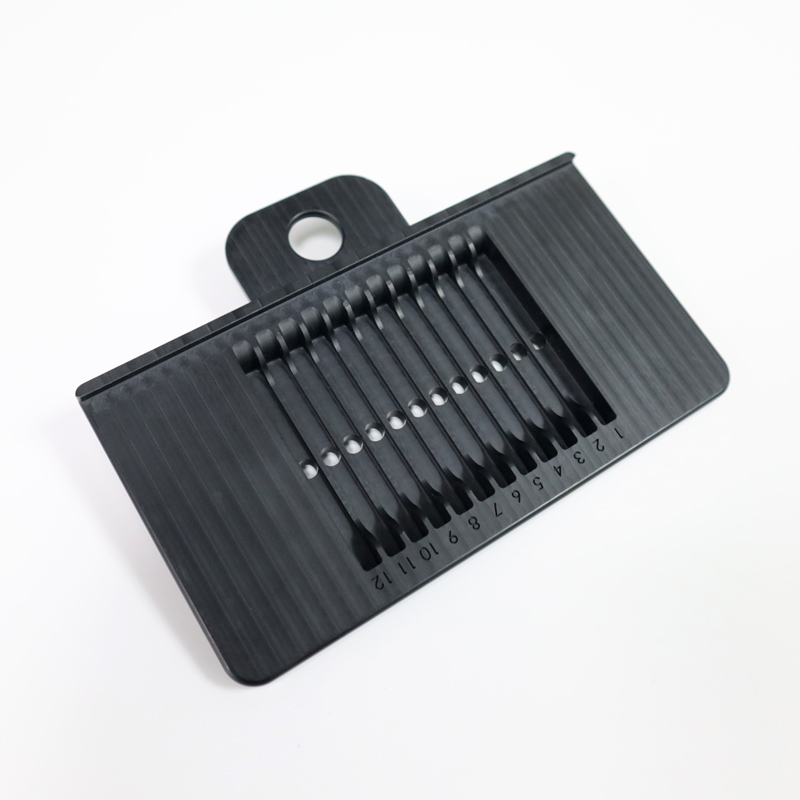
Für größere Flächen bearbeiten unsere CNC-Fräsdienstleistungen großformatige Bleche schnell und kostengünstig. Dies ist die ideale Lösung für die Herstellung von Displaytafeln, Maschinenschutzvorrichtungen und flachen Bauteilen mit exzellenter Kantenqualität.

CNC-Bearbeitung von Kunststoffmaterialien

Die Wahl des richtigen Kunststoffs für die CNC-Bearbeitung erfordert die Berücksichtigung verschiedener Faktoren. Der gewählte Kunststoff ist entscheidend für den Erfolg des Verfahrens. Beispielsweise muss er hitzebeständig sein oder unter Druck biegen und brechen können.

POM-Kunststoff

POM (Delrin/Acetal)

POM ist ein teilkristalliner thermoplastischer Kunststoff, der für seine hohe Steifigkeit, geringe Reibung und gute Bearbeitbarkeit bekannt ist . Er erzeugt gleichmäßige, kurze Späne und hält enge Toleranzen ein.

CNC-Bearbeitbarkeit: Ausgezeichnet

Standardmäßige scharfe Werkzeuge sind effektiv. POM lässt sich zwar sauber schneiden, zur Erhaltung der Dimensionsstabilität wird jedoch Kühlmittel empfohlen.

9k–11k psiZug
0.8-1.5Aufprall (ft-lbs)
220–257 °FWärmeableitung
ABS-Kunststoff

ABS

ABS ist ein kostengünstiger, schlagfester thermoplastischer Kunststoff. Er lässt sich zwar gut bearbeiten, weist aber eine geringe Wärmebeständigkeit auf . Er wird häufig für Gehäuse und Prototypen verwendet, erfordert jedoch ein sorgfältiges Wärmemanagement.

CNC-Bearbeitbarkeit: Hoch (wärmeempfindlich)

Erfordert scharfe Werkzeuge und ausreichend Kühlmittel. Zu viel Hitze kann dazu führen, dass das Material verklebt oder am Schneidwerkzeug schmilzt.

5.5k–6.5k psiZug
3.0-6.0Aufprall (ft-lbs)
190–215 °FWärmeableitung
Nylon Kunststoff

Nylon (PA 6 / PA 66)

Nylon bietet hohe Zähigkeit und Verschleißfestigkeit, ist aber hygroskopisch . Dies beeinträchtigt die Dimensionsstabilität nach der Bearbeitung. Es neigt zur Bildung von kontinuierlichen, faserigen Spänen.

CNC-Bearbeitbarkeit: Mittel

Verwenden Sie scharfe Werkzeuge mit positivem Spanwinkel. Kühlmittel ist unerlässlich, um Schmelzen zu verhindern und die Bildung von Spänen (Späneverwicklungen) zu vermeiden.

7k–12k psiZug
1.0-4.0Aufprall (ft-lbs)
200–250 °FWärmeableitung
PEEK Kunststoff

PEEK

PEEK ist ein Hochleistungsthermoplast mit außergewöhnlicher thermischer und chemischer Stabilität. Ideal für Bauteile in der Medizintechnik und Luft- und Raumfahrt. Vor der Bearbeitung ist häufig eine Spannungsarmglühung erforderlich.

CNC-Bearbeitbarkeit: Mittel (anspruchsvoll)

Erfordert eine stabile Werkstückspannung und scharfe Hartmetall- oder Diamantwerkzeuge. Wärmeentwicklung kann zu Oberflächenverglasung führen; ausreichend Kühlmittel verwenden.

14k–16k psiZug
0.8-1.2Aufprall (ft-lbs)
300–340 °FWärmeableitung
PTFE-Kunststoff

PTFE (Teflon)

PTFE bietet extreme Chemikalienbeständigkeit und geringe Reibung, ist aber sehr weich. Es neigt zu Kaltfließen und Kriechen . Um enge Toleranzen zu erreichen, sind spezielle Bearbeitungsstrategien erforderlich.

CNC-Bearbeitbarkeit: Hoch (Problem mit der Weichheit)

Verwenden Sie sehr geringe Spannkräfte (weiche Backen) und extrem scharfe Werkzeuge. Hohe Vorschubgeschwindigkeiten helfen, Wärmeentwicklung zu vermeiden.

3k–4k psiZug
Keine PauseAuswirkungen
200–260 °FWärmeableitung
PVC-Kunststoff

PVC

Hart-PVC ist chemikalienbeständig und elektrisch isolierend. Bei der Bearbeitung von PVC kann es jedoch bei Überhitzung zur Freisetzung von ätzendem Chlorgas kommen . Eine ausreichende Belüftung ist daher unerlässlich.

CNC-Bearbeitbarkeit: Hoch (Korrosionsrisiko)

Überhitzung vermeiden. Beschichtete Hartmetallwerkzeuge verwenden, um Korrosion zu verhindern. PVC kann spröde sein; daher starke Einschnitte vermeiden.

6k–7.5k psiZug
0.5-2.0Aufprall (ft-lbs)
140–170 °FWärmeableitung
PMMA-Kunststoff

PMMA (Acryl)

PMMA bietet optische Klarheit, ist aber spröde und neigt zu Spannungsrissen . Um Transparenz zu erreichen, ist eine präzise Geschwindigkeitskontrolle erforderlich, um Schmelzen oder Mikrorisse zu vermeiden.

CNC-Bearbeitbarkeit: Mittel (spröde)

Verwenden Sie polierte Nuten, die speziell für Kunststoffe entwickelt wurden. Vermeiden Sie aggressive Vorschübe, die zu Ausbrüchen führen können. Gegebenenfalls ist eine Dampfpolitur erforderlich.

9k–11k psiZug
0.4-0.7Aufprall (ft-lbs)
185–210 °FWärmeableitung
PEI-Kunststoff

PEI (Ultim)

PEI ist ein hochfester, flammhemmender, amorpher Kunststoff. Er reagiert empfindlich auf Kühlmittel und neigt zu Spannungsrissen . Daher ist eine sorgfältige Auswahl der Kühlschmierstoffe erforderlich.

CNC-Bearbeitbarkeit: Mittel

Verwenden Sie Hartmetallwerkzeuge. Um Risse zu vermeiden, halten Sie die Schnittparameter konstant. Glühen nach dem Schruppen wird empfohlen.

14k–16k psiZug
1.5-2.5Aufprall (ft-lbs)
340–360 °FWärmeableitung
PAI-Kunststoff

PAI (Torlon)

PAI ist ein Hochleistungskunststoff mit außergewöhnlicher Härte. Nach der Bearbeitung ist ein Nachhärtungszyklus erforderlich . Aufgrund seiner Steifigkeit lässt er sich mit ähnlichen Toleranzen wie Metall bearbeiten.

CNC-Bearbeitbarkeit: Schwierig (Härte)

Hochwertige Hartmetall- oder PKD-Werkzeuge sind aufgrund ihrer abrasiven Eigenschaften unerlässlich. Die Bearbeitungsstrategie sollte die Wärmeentwicklung minimieren.

18k–22k psiZug
0.5-1.0Aufprall (ft-lbs)
500–520 °FWärmeableitung
HDPE-Kunststoff

HDPE

HDPE ist ein robuster, kostengünstiger Kunststoff mit hoher Chemikalienbeständigkeit, der jedoch zum Verziehen neigt. Aufgrund seiner geringen Steifigkeit ist es schwierig, enge Toleranzen einzuhalten . Spannungsarmglühen ist daher bei großen Bauteilen unerlässlich.

CNC-Bearbeitbarkeit: Hoch (Flexibilitätsproblem)

Verwenden Sie Vakuumvorrichtungen oder doppelseitiges Klebeband für dünne Teile. Scharfe Werkzeuge sind unerlässlich, um das Material sauber zu schneiden; stumpfe Werkzeuge verursachen Grate.

3k–4k psiZug
2.0-5.0Aufprall (ft-lbs)
160–180 °FWärmeableitung
PC Kunststoff

Polycarbonat (PC)

Polycarbonat ist bekannt für seine extreme Zähigkeit und Transparenz. Es reagiert empfindlich auf Kerben , d. h. scharfe Innenkanten können zu Materialversagen führen. Daher wird ein Glühen der Teile nach der Bearbeitung empfohlen.

CNC-Bearbeitbarkeit: Mittel

Bauteile sollten mit großzügigen Radien konstruiert werden, um Spannungsspitzen zu vermeiden. Scharfe Werkzeuge und Kühlmittel sind zu verwenden, um Wärmestau zu verhindern.

8.5k–9.5k psiZug
12.0-16.0Aufprall (ft-lbs)
270–300 °FWärmeableitung
PET-Kunststoff

PET (Polyester)

PET bietet dank geringer Feuchtigkeitsaufnahme und harter Oberfläche eine ausgezeichnete Dimensionsstabilität. Es eignet sich ideal für komplexe Bauteile mit engen Toleranzen.

CNC-Bearbeitbarkeit: Gut

Verwenden Sie stets scharfe Werkzeuge und mäßige Drehzahlen. Stumpfe Schneidwerkzeuge verursachen Wärmeentwicklung, was zu Oberflächenaufhellung oder „Verschmierungen“ führen kann.

7k–9k psiZug
1.0-2.0Aufprall (ft-lbs)
200–230 °FWärmeableitung
FR4-Kunststoff

FR4 (Verbundwerkstoff)

FR4 ist ein glasfaserverstärktes Epoxidlaminat. Es ist stark abrasiv gegenüber Werkzeugmaschinen und erzeugt gesundheitsschädlichen Glasstaub. Es besitzt eine extrem hohe Zugfestigkeit.

CNC-Bearbeitbarkeit: Abrasiv

Verwenden Sie diamantbeschichtete oder PKD-Werkzeuge. Eine HEPA-Staubabsaugung ist zwingend erforderlich. Gleichlauffräsen beugt Delaminationen vor.

45k–65k psiZug
1.0-2.0Aufprall (ft-lbs)
280–300 °FWärmeableitung
G-10 Kunststoff

G-10 (Garolite)

G-10 ist ein Glasfasergewebe-Epoxidlaminat, ähnlich wie FR4, jedoch ohne Flammschutzmittel. Es bietet eine höhere Festigkeit. Wie FR4 birgt es bei unsachgemäßer Bearbeitung die Gefahr der Delamination .

CNC-Bearbeitbarkeit: Abrasiv

Erfordert abriebfeste Werkzeuge (Diamant/PKD). Staubabsaugung sorgfältig kontrollieren. Beim Bohren Stützteller verwenden.

35k–55k psiZug
1.0-2.0Aufprall (ft-lbs)
260–300 °FWärmeableitung
PE Kunststoff

Polyethylen (PE)

Polyethylen ist weich, flexibel und chemikalienbeständig. Aufgrund seiner glatten Oberfläche lässt es sich schwer fixieren. Es besitzt einen hohen Wärmeausdehnungskoeffizienten.

CNC-Bearbeitbarkeit: Hoch (gummiartig)

Durch leichten Anpressdruck wird Verformung vermieden. Große Spanwinkel verhindern das Verkleben der Späne. Die Späne können durchgehend sein.

2k–3.5k psiZug
2.0-6.0Aufprall (ft-lbs)
140–160 °FWärmeableitung
UHMW-Kunststoff

UHMW

UHMW bietet extreme Abriebfestigkeit und Schlagfestigkeit. Aufgrund seiner Rutschigkeit ist es schwierig, es für die Bearbeitung zu fixieren. Die Wärmeausdehnung muss sorgfältig kontrolliert werden.

CNC-Bearbeitbarkeit: Hoch (Probleme mit der Werkstückspannung)

Verwenden Sie Werkzeuge mit hohem positivem Spanwinkel zum Schneiden des Materials. Weiche Spannbacken oder Vakuumspannvorrichtungen eignen sich am besten zum Spannen des Werkstücks. Vermeiden Sie hohe Schnittgeschwindigkeiten.

2k–3.5k psiZug
2.0-6.0Aufprall (ft-lbs)
140–160 °FWärmeableitung
Bearbeitungshandbuch

Konstruktionsrichtlinien für CNC-Kunststoffe

Technische Spezifikationen für optimierte Fertigung und Dimensionsstabilität.

Wandstärke und Gleichmäßigkeit

Eine gleichmäßige Wandstärke ist wichtig, um innere Spannungen, Verzug und Dimensionsinstabilität während und nach dem CNC-Prozess zu reduzieren.

Mindestdicke 1.0 - 1.5 mm
max. Dämfpungsabweichungen der Ausgänge Vermeiden Sie Änderungen > 2×
Auswirkungen: Verhindert durch Vibrationen und Hitze verursachte Verformungen in Kunststoffen wie Nylon und POM.

Innenecken und Abrundungen

Scharfe Innenkanten erzeugen Spannungskonzentrationen. Um die strukturelle Integrität zu verbessern, sollten Radien verwendet werden, die gängigen Werkzeuggrößen entsprechen.

Verrundungsradius ≥ 0.5 × Werkzeugdurchmesser
Auswirkungen: Verbessert die Oberflächengüte und reduziert die Bearbeitungszeit deutlich.

Lochdesign & Tiefenverhältnis

Optimieren Sie das Verhältnis von Bohrungstiefe zu Bohrungsdurchmesser, um Geradheit zu gewährleisten. Zu hohe Verhältnisse können bei weicheren Kunststoffen zu Werkzeugverlaufen führen.

Standardtiefe ≤ 4× Durchmesser
Auswirkungen: Zu tiefe Bohrungen erhöhen die Werkzeugdurchbiegung, die Wärmeentwicklung und die Toleranzabweichungen bei Kunststoffwerkstoffen.

Realistische Toleranzen

Toleranzen sollten auf Basis funktionaler Anforderungen definiert werden. Eine Überdimensionierung bei Kunststoffen führt aufgrund ihrer empfindlichen Wärmeausdehnungseigenschaften zu höheren Kosten.

Standardkunststoff ± 0.05 mm
Auswirkungen: Kunststoffe dehnen sich mit der Zeit aus, kriechen und entspannen sich. Die Berücksichtigung realistischer Toleranzen verbessert die Ausbeute und reduziert die Inspektionskosten.

Dünne Gesichtszüge & Rippen

Achten Sie darauf, dass dünne Bauteile abgestützt sind. Nicht abgestützte Rippen neigen beim Hochgeschwindigkeitsfräsen zu Vibrationsschwingungen und Strukturversagen.

Mindestrippenbreite 1.0 mm
Auswirkungen: Dünne Kunststoffteile neigen bei der Bearbeitung zu Vibrationen und Schmelzen, was die Genauigkeit und Oberflächenqualität beeinträchtigt.

Gewindefunktionen

Vermeiden Sie Feingewinde, da diese in den meisten Kunststoffen leicht beschädigt werden. Bei häufigen Montagevorgängen empfiehlt sich der Einsatz von Metalleinsätzen.

Empfehlungsstrategie Gewindeeinsätze
Auswirkungen: Kunststoffgewinde verschleißen schnell und können bei wiederholter Montage ohne geeignete Konstruktion ausreißen.

Teileorientierungsstrategie

Entwickelt für minimale Einrichtungsschritte. Leicht zugängliche Funktionen reduzieren die Komplexität und tragen zu einer höheren volumetrischen Präzision über das gesamte Bauteil bei.

Maximale Setups 2 – 3 Zyklen
Vorteile Hohe Präzision
Auswirkungen: Durch die Minimierung von Rotationen werden kumulative Fehler vermieden und die Fertigungskosten gesenkt.
Was ist CNC-Bearbeitung von Kunststoffen?

Was ist CNC-Kunststoffbearbeitung?

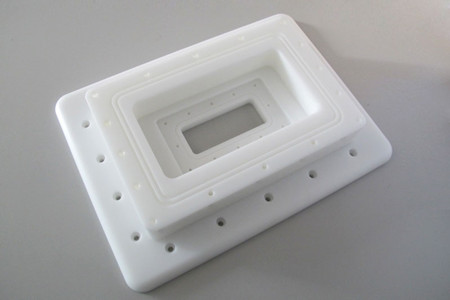
Bei der CNC-Bearbeitung von Kunststoffen handelt es sich um einen subtraktiven Herstellungsprozess, bei dem ein massiver Kunststoffblock gegen ein mobiles Schneidwerkzeug gelegt wird, um Material daraus zu entfernen. Eine digitale Designdatei leitet den Weg der Schneidwerkzeuge und stellt sicher, dass das Endprodukt die gewünschte Form annimmt.

Die CNC-Kunststoffbearbeitung ist der aktuelle Fertigungstrend bei der Herstellung von Kunststoffkomponenten und -teilen. Dies liegt an der Fähigkeit dieses Prozesses, Teile mit gleichmäßiger, hoher Präzision und engen Toleranzen herzustellen.
Wann sollte man CNC-Bearbeitung anstelle von 3D-Druck verwenden?

Die Art des für die Bearbeitung verwendeten Kunststoffherstellungsverfahrens hängt von mehreren Faktoren ab. Wann nutzen Sie also die CNC-Bearbeitung im Gegensatz zum 3D-Druck?

Bei der Herstellung großer Kunststoffteile

Der 3D-Druck großer Kunststoffteile ist nicht machbar, da er lange dauert, manchmal Stunden. Die Herstellung großer Teile mit einer CNC-Fräse dauert jedoch nur wenige Minuten.

Art des Materials

Wenn Sie ein Bauteil aus einem Material wie PVC, POM, PEI oder PEEK entwerfen , ist 3D-Druck keine Option. Stattdessen können diese Materialien als Blöcke und Stangen für die CNC-Bearbeitung bezogen werden.

Hohe Genauigkeit

Die CNC-Bearbeitung ist die bessere Wahl für die Herstellung präziser Teile mit komplizierten Details, da sie eine extrem enge Toleranz von bis zu ±0.005 mm erreichen kann, während der 3D-Druck nur ±0.1 bis 0.5 mm erreichen kann.

Teilweise Komplexität

Wenn Teile winzige Details erfordern, die mit dem 3D-Druck nicht hergestellt werden können, ist die CNC-Bearbeitung die beste Wahl. Kleine Details, wie z. B. komplizierte optische Muster, können einen Radius von nur R 0.05 mm haben, und dieser Detaillierungsgrad ist mit 3D-Druck schwer zu erreichen.

Anwendungsbereiche von CNC-gefrästen Kunststoffteilen

Medizintechnik

Medizintechnik

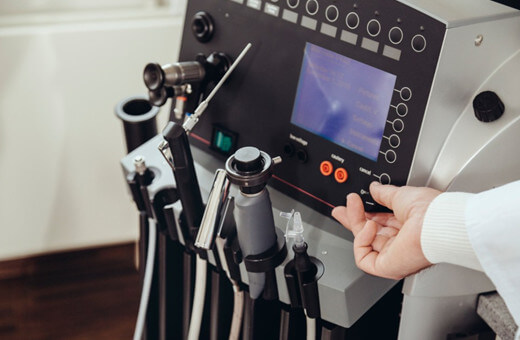
Die CNC-Bearbeitung ist eine beliebte Methode zur Herstellung von hochpräzisen Kunststoffteilen, die in der Medizintechnik eingesetzt werden, wie beispielsweise Komponenten für Medikamentenspender und chirurgische Instrumente.

Lebensmittelindustrie

Lebensmittel-und Getränkeindustrie

CNC-gefräste Kunststoffe eignen sich ideal zur Herstellung von Teilen für die Lebensmittel- und Getränkeindustrie, wie z. B. Ventile, Düsen und Dichtungen für Verpackungsmaschinen.

Halbleiter

Halbleiterteile

Die Halbleiterindustrie ist auf die CNC-Bearbeitung von Kunststoffen angewiesen, um präzise Teile aus Hochleistungskunststoffen herzustellen, die extrem enge Toleranzen erfordern.

Automobilindustrie

Automobil und Luft- und Raumfahrt

Die CNC-Bearbeitung von Kunststoffen ermöglicht die Herstellung von Hochleistungskomponenten, die den strengen Vorschriften und Anforderungen dieser anspruchsvollen Branchen gerecht werden.

CNC-Bearbeitungsdienstleistungen für Kunststoffe

Suchen Sie Komplettlösungen für die Herstellung von Kunststoffteilen mit engen Toleranzen und Oberflächengüte?

AT Machining bietet einen hochmodernen CNC-Bearbeitungsservice, garantierte Qualität und schnelle Lieferzeiten. Mit über 50 Kunststofffräs- und Kunststoffdrehmaschinen können wir gleichbleibend hochwertige bearbeitete Teile zu wettbewerbsfähigen Preisen anbieten. 

Bei uns können Sie einfache oder komplexe Aufträge für Prototypen, Klein- bis Großserienfertigungen per CNC-Bearbeitung aus einer Vielzahl von Kunststoffen aufgeben.

Häufig gestellte Fragen

Bei der Kunststoff-CNC-Bearbeitung handelt es sich um einen Prozess, bei dem CNC-Maschinen (Computer Numerical Control) zum Formen und Schneiden des Kunststoffmaterials in die gewünschte Form eingesetzt werden. Diese Technik ist äußerst präzise und ermöglicht die Herstellung komplexer Designs mit komplizierten Details oder komplexen Geometrien.

Die Kosten für die CNC-Bearbeitung von Kunststoffen hängen von vielen Faktoren ab, darunter dem verwendeten Material und dem Fachwissen des Bearbeitungsdienstleisters oder der CNC-Fräswerkstatt. Die Kosten könnten jedoch nur 10 US-Dollar pro Stunde betragen.

Zu den besten Kunststoffen für die Bearbeitung gehören: Acetal, PEEK und PVC. Der Grund dafür ist, dass sie sich gut zerspanen lassen und eine gute Dimensionsstabilität bieten.

Außerdem sind diese verschiedenen Kunststoffe leicht und kostengünstig erhältlich und können einem Absplittern und Schmelzen widerstehen. Sie sind außerdem schlagfest und weisen eine hohe Schlagzähigkeit auf.

Ja, wir führen Spannungsarmglühzyklen durch, um innere Spannungen zu minimieren. Dies gewährleistet eine hervorragende Dimensionsstabilität und verhindert Verformungen oder Risse nach der Bearbeitung.


Ja, wir erzielen optische Transparenz bei Materialien wie Acryl und Polycarbonat. Wir nutzen Dampfpolieren und manuelles Polieren, um Werkzeugspuren zu entfernen und glasähnliche Klarheit wiederherzustellen.

Wir erreichen höchste Präzision bis zu ±0.005 mm bei schweizergedrehten Bauteilen. Bei Standard-CNC-Frästeilen liegen die Toleranzen je nach Material typischerweise zwischen ±0.02 mm und ±0.05 mm.


Bringen Sie Ihre Teile noch heute in Produktion!