Passer au contenu
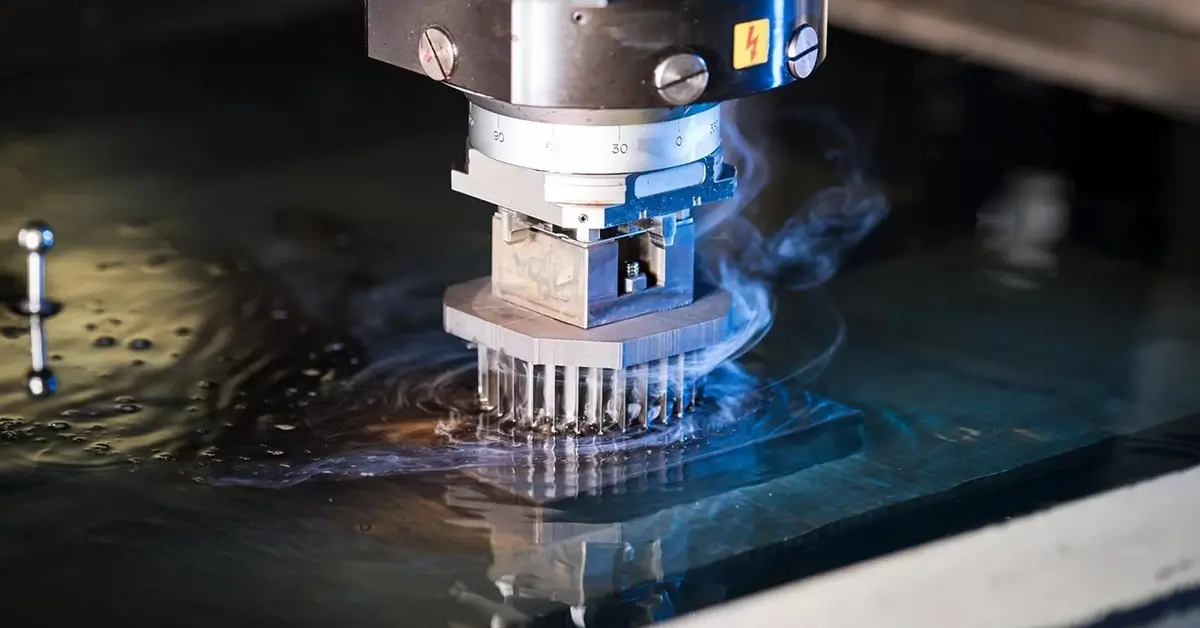
Face aux nombreuses limitations des méthodes d'usinage traditionnelles, l'usinage par électroérosion (EDM) s'est imposé comme une alternative de choix pour les industriels. L'EDM est une méthode efficace et fiable d'enlèvement de matière d'une pièce grâce à l'énergie thermique. Les industriels ont recours à ce procédé pour fabriquer des pièces a priori impossibles ou difficiles à usiner.
L'usinage par électroérosion a d'innombrables applications dans des secteurs tels que l'automobile, l'électronique, l'aérospatiale, la médecine, l'alimentation et les boissons, l'emboutissage et la défense. Cet article vous expliquera le fonctionnement de l'EDM, ses types et comment vous pouvez en tirer le meilleur parti. Allons-y !
Qu’est-ce que l’usinage par électroérosion ?
L'usinage par électroérosion (EDM) est un procédé de fabrication non conventionnel qui utilise l'énergie thermique pour enlever de la matière d'un produit semi-fini. Il se distingue des méthodes traditionnelles qui font appel à la force mécanique.
Ce processus est parfois appelé usinage à l'arc ou usinage par étincelle. Les fabricants considèrent souvent l'équipement EDM comme une solution lorsque les procédures d'usinage telles que le fraisage et le tournage CNC ne parviennent pas à fournir les coupes souhaitées.
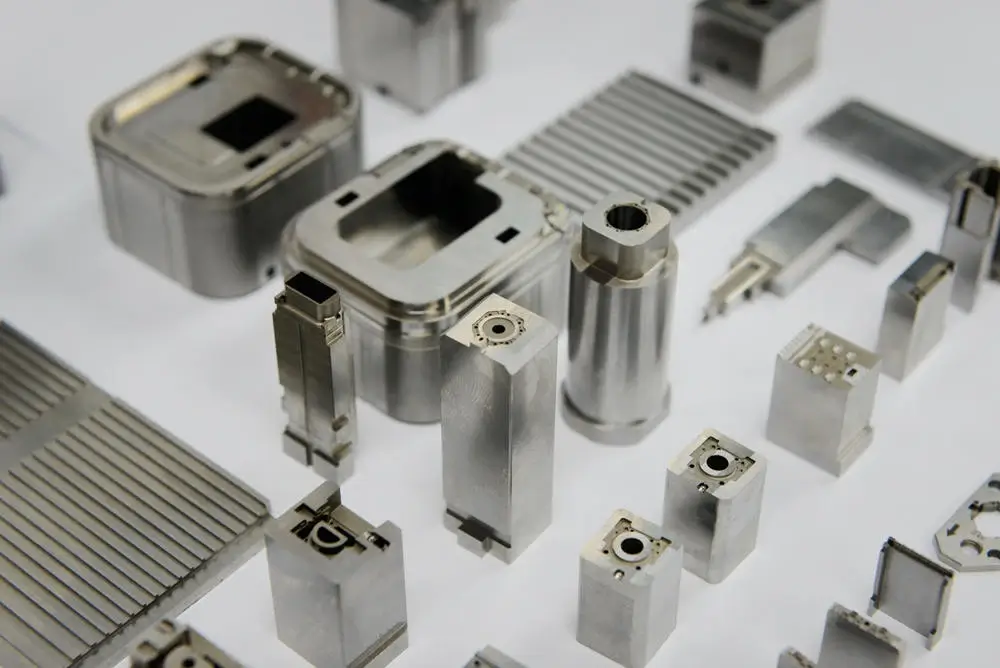
Cela inclut des coupes complexes telles qu’une cavité particulièrement profonde ou des coins internes pointus. L'EDM est une méthode d'usinage sur mesure efficace et plus sûre pour produire plusieurs composants avec des tolérances critiques. En effet, il n’applique ni pression de coupe ni vibrations.
Comment fonctionne l'usinage par électroérosion dans les machines EDM ?
Dans une machine EDM, une séquence de décharges électriques rapides et répétées entre deux électrodes enlève de la matière d'une pièce. Ces électrodes sont démontées à l'aide d'un liquide diélectrique, après quoi une tension parcourt ce fluide électrique. Ce fluide diélectrique peut être soit de l'eau, soit de l'huile. Vous devez noter que l’EDM n’est compatible qu’avec les matériaux conducteurs électriques.
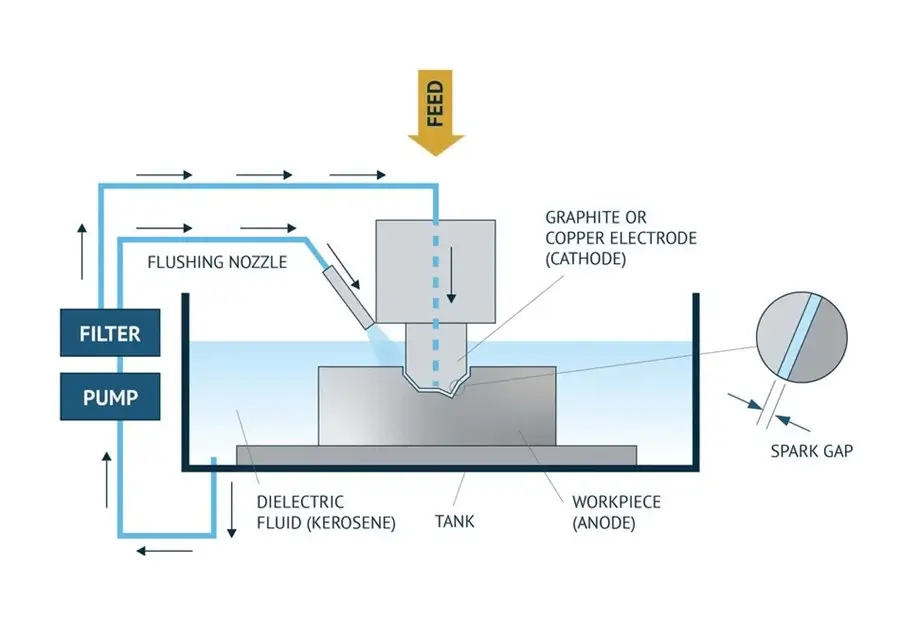
Les deux électrodes impliquées dans l’EDM sont « l’anode » et la « cathode ». Chacune de ces électrodes a sa fonction dans le procédé. L'anode est l'électrode de la pièce à usiner et elle change de forme pour s'adapter à ce rôle.
Dans le même temps, la cathode remplit les fonctions outil-électrode. L'électrode de la pièce à usiner et l'électrode de l'outil ne doivent pas se toucher pendant les opérations. Ce procédé vise à retirer des matériaux de la pièce à l'aide de décharges électriques supervisées pour obtenir la forme souhaitée.
Chaque fois que l’électrode se rapproche du matériau conducteur, le champ électrique augmente progressivement. Cela dure jusqu'à ce qu'il atteigne un volume de panne. L’ensemble du processus de décharge électrique entraîne un échauffement intense.
Cet échauffement provoque la fonte de certaines parties du matériau (claquage diélectrique liquide). Ici, un flux stable du fluide diélectrique aide à éliminer l’excès de métal. D’autre part, le liquide agit comme agent de refroidissement lors de l’usinage.
Types d'usinage par décharge électrique
Électroérosion à fil
L'érosion par fil (EDM) est également appelée EDM par fil, érosion par étincelle par combustion de fil ou EDM par étincelle. Il s'agit d'un outil de coupe populaire dans les processus d'usinage EDM qui utilise des fils fins pour couper les pièces. Le fil fin (cuivre léger ou laiton) dans les machines d'électroérosion à fil représente l'électrode, tandis que l'eau déminéralisée est le fluide diélectrique utilisé.
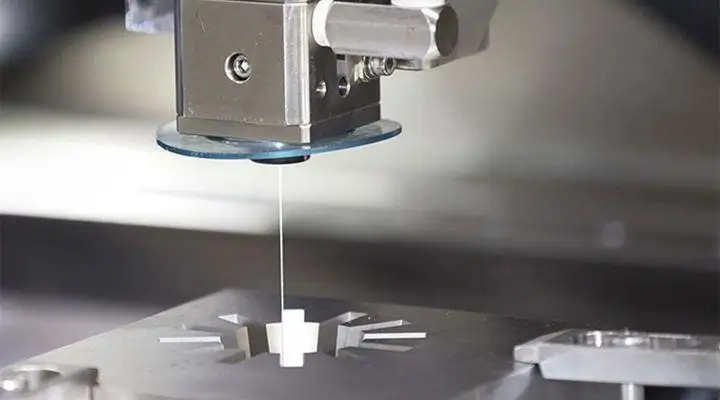
Les machines à fil permettent le déroulement sans entrave du fil à partir d'une machine automatisée alimentée à travers une bobine. En effet, la pièce à usiner et le fil peuvent altérer la décharge électrique. Ainsi, la coupe nécessite un nouveau canal d'évacuation dans la coupe. Cette méthode est très pratique et produit des résultats positifs.
Néanmoins, vous devez vous assurer que le fil traverse correctement la pièce. Le résultat est des coupes bidimensionnelles dans des pièces tridimensionnelles, vous donnant des résultats identiques aux processus d'usinage CNC traditionnels.
Trou de forage EDM
Hole Drilling EDM facilite le perçage express de trous, comme son nom l'indique. Les électrodes présentes dans le trou EDM prennent la forme d'un tube. Cela permet le passage facile du fluide diélectrique à travers les électrodes sans entraves. L'EDM de forage de petits trous fonctionne mieux que la plupart des méthodes de forage traditionnelles.
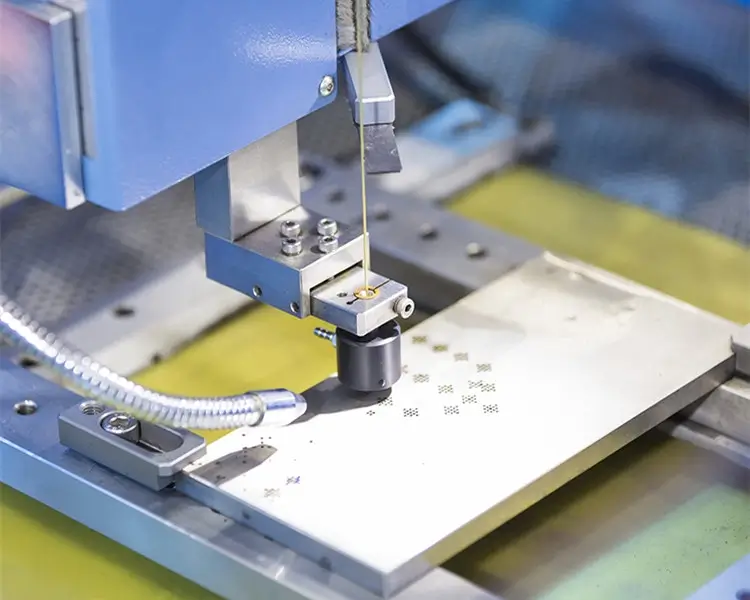
Ce processus coupe avec une électrode cylindrique vibrante. L'électrode cylindrique pénètre plus profondément dans le matériau de la pièce tout en éliminant la substance. Le cuivre ou le graphite constitue l'EDM par électrospray de l'électrode. Les matériaux hautement conducteurs et durs tels que l'acier trempé, les composites et le titane sont traités à l'aide de machines d'électroérosion.
Contrairement aux procédures de forage traditionnelles, le processus de perçage de trous EDM permet de réaliser des trous parfaitement petits et profonds. Il utilise les mêmes principes de base que ceux présents dans le processus d'électroérosion par enfonçage. Dans ce cas, quel que soit le degré de dureté ou le type de métal concerné, aucun ébavurage n’est nécessaire.
EDM de lest
Ce type d'EDM est également connu sous le nom d'EDM Ram, d'EDM à cavité, d'EDM en volume ou d'EDM à puits de matrice. On l'appelle EDM conventionnel car il s'agit de l'un des premiers processus d'EDM. Il peut former des formes de cavités complexes pour plusieurs applications de coulée. D'où le nom – EDM de type cavité.
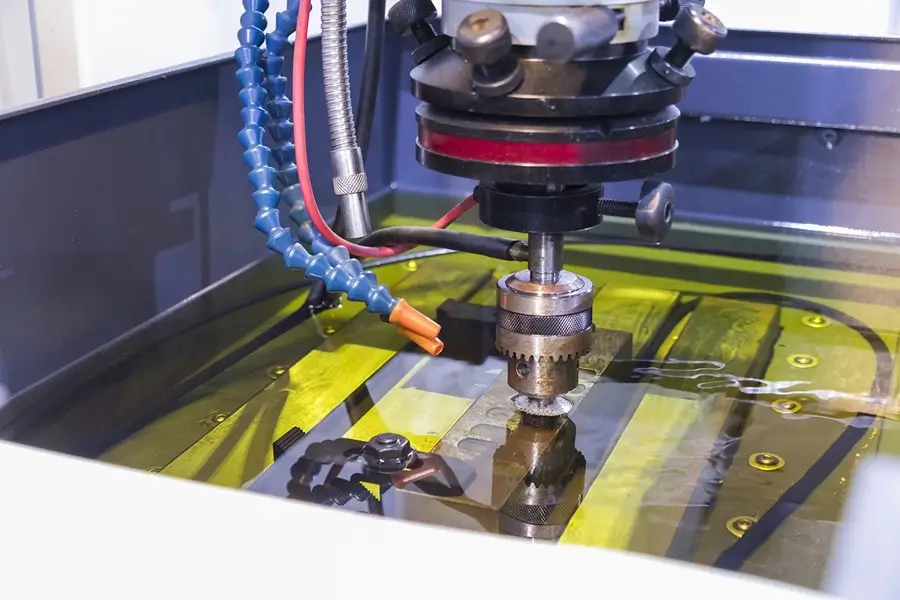
Cette méthode est appelée EDM à plomb car elle peut produire des géométries ou des formes complexes. À l’aide d’électrodes de cuivre ou de graphite pré-usinées, ce procédé forme un « positif » de la forme souhaitée.
L'étape suivante consiste à presser l'électrode dans la pièce pour créer un négatif de la forme originale du matériau. Les électrodes s'enfoncent dans les métaux pour créer des formes, des motifs et des trous 3D complexes. Cependant, certains composants sont susceptibles d'affecter le matériau de l'électrode lors de cette opération d'électroérosion. Il faut donc faire attention à la conductivité de l’électrode et à son résistance à l’érosion.
Avantages de l'usinage par électroérosion
L'EDM en tant que processus de fabrication offre de nombreux avantages uniques. Certains de ces avantages comprennent :
Plus grande liberté de conception
L'électroérosion permet aux fabricants de réaliser des formes et des profondeurs impossibles à obtenir avec les procédés de fabrication traditionnels. Elle permet notamment d'obtenir des angles internes parfaitement droits et des contre-dépouilles, créant ainsi des pièces à parois fines. L'électroérosion à fil permet de réaliser facilement des rainures fines dans les filières d'extrusion, et ce, avec une précision supérieure aux méthodes conventionnelles.
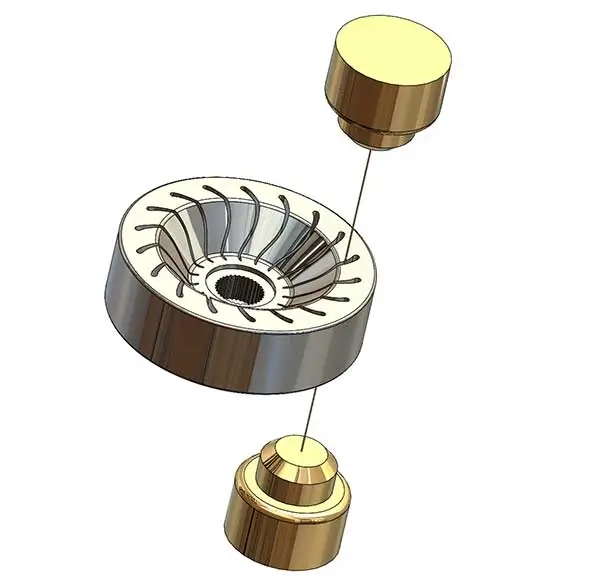
L'électroérosion à micro-coupe est la solution idéale pour usiner des angles rentrants à très petit rayon. Cette technique permet notamment de réaliser des angles rentrants en usinage CNC . De nombreux fabricants y ont également recours pour produire des ouvertures et des cavités non circulaires dans leurs pièces. Par ailleurs, l'électroérosion par enfonçage permet de créer des poches borgnes et des poches à fort rapport d'aspect.
Usinage sans distorsion
Les outils impliqués dans l’usinage par électroérosion n’entrent en aucun point directement en contact avec la pièce. Par conséquent, la pièce ne subit aucune forme de déformation ou de défiguration au cours du processus. En effet, aucune force n’est appliquée au matériau. Cela permet un usinage facile de pièces fragiles sans crainte d’endommager les pièces. De plus, l'absence de distorsion dans ce processus permet d'atteindre une tolérance très étroite d'environ +/- 0.012 mm.
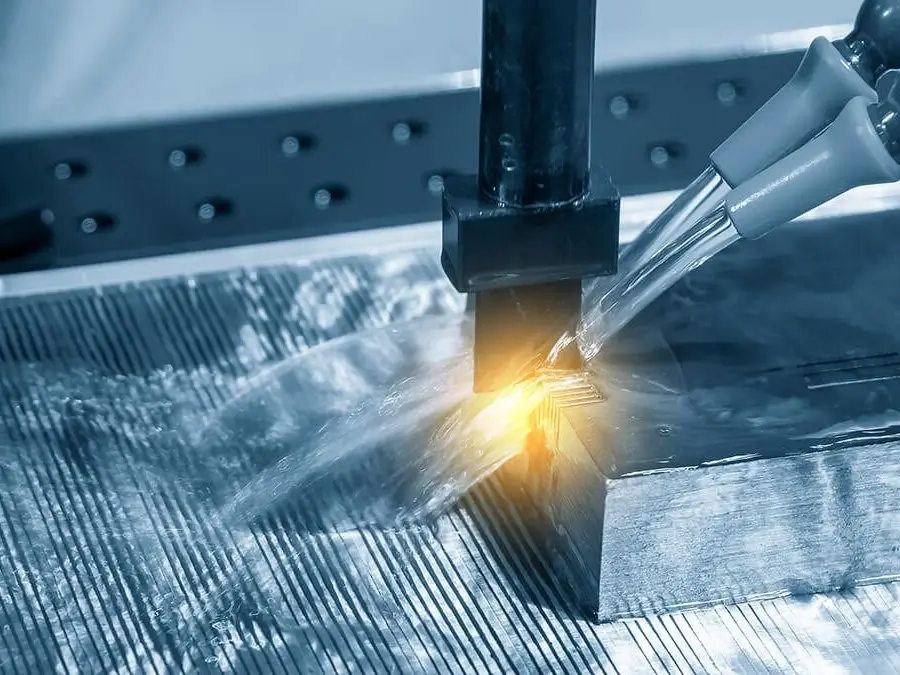
Finition de surface de haute qualité
L'électroérosion permet d'obtenir des surfaces d'une grande précision et aux finitions lisses. La plupart des fabricants ont recours à cette méthode pour la finition de surface des pièces moulées par injection. Elle offre des résultats supérieurs aux procédés de finition de surface traditionnels.
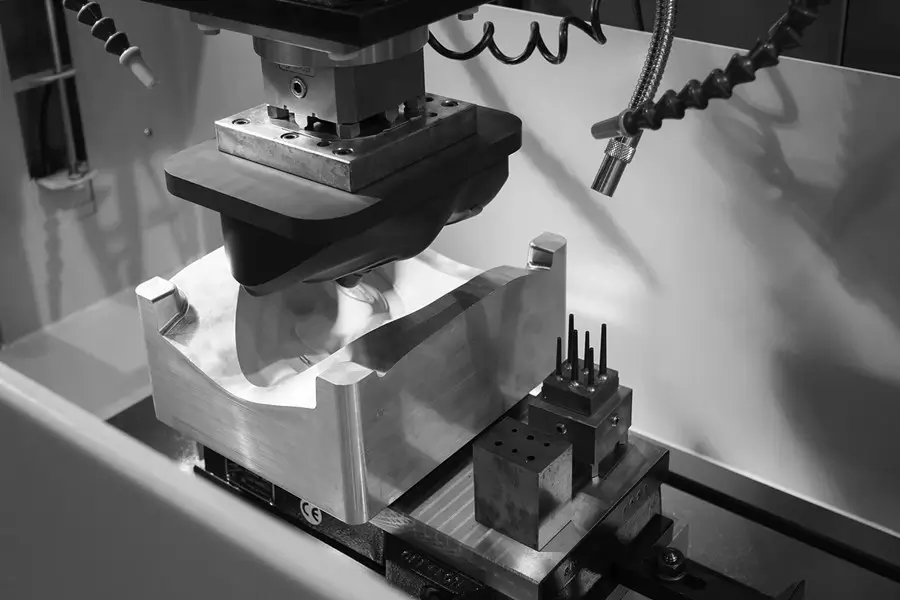
La précision
Même si l'EDM a une efficacité limitée dans la fabrication de grosses commandes, l'EDM est une méthode idéale pour fabriquer de petites pièces et des prototypes. Cela est dû à son niveau de précision exceptionnel. L'EDM a un excellent niveau d'application dans l'industrie automobile et l'industrie aérospatiale. En effet, il peut fournir des niveaux de précision de mesure élevés pour créer des composants de moteur complexes.
Travailler sur des matériaux durs
La plupart des méthodes d'usinage conventionnelles nécessitent une préparation préalable de la pièce. Les matériaux rigides comme le carbure de tungstène, l'Inconel et l'acier trempé sont difficiles à usiner. En revanche, l'électroérosion (EDM) est compatible avec les matériaux durs . C'est là un de ses principaux avantages : elle fonctionne avec tous les matériaux conducteurs. De plus, elle évite toute déformation due à la chaleur.
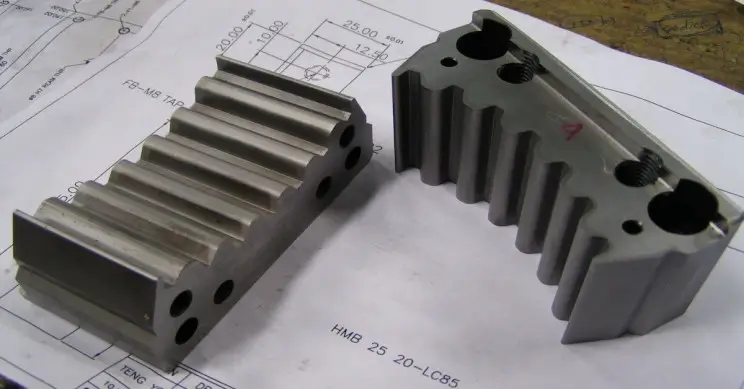
Limitation de l’usinage par électroérosion
Malgré ses nombreux avantages, l’usinage par électroérosion présente certains inconvénients. Ils comprennent les éléments suivants :
Peut uniquement usiner des matériaux conducteurs
Seuls les métaux électriquement conducteurs fonctionnent bien avec la méthode EDM. Bien que ce processus soit sans stress, il faut noter que le traitement thermique peut affecter la métallurgie du produit presque fini.
Taux lent d’enlèvement de matière
Le taux d'enlèvement de matière dans une machine EDM est assez lent, contrairement aux processus d'usinage conventionnels. Le processus d’usinage est sans aucun doute une méthode de haute intensité. Cela signifie que cela prend plus de temps. De ce fait, l’augmentation du temps de fabrication se répercute sur le coût global. Par conséquent, l’EDM n’est pas un processus de candidature efficace lorsqu’il s’agit de projets à grande échelle.
Plus cher que le fraisage ou le tournage conventionnel
La méthode EDM est plus coûteuse que le fraisage conventionnel en raison de sa forte demande en électricité. Cela crée une empreinte carbone extrême, ce qui le rend moins respectueux de l’environnement. De nombreuses entreprises dans le monde visent à prendre des mesures adéquates pour réduire l’empreinte carbone et à introduire d’autres méthodes nécessitant moins d’électricité. Ces méthodes sont préférées au fonctionnement EDM et sont moins préjudiciables à l'environnement.
Difficulté à reproduire les angles vifs de la pièce
Étant donné que la fabrication EDM dépend de l’électricité et de la chaleur pour éliminer le métal, l’électrode s’use. Par conséquent, cela affecte l’usure des électrodes, principalement déposée dans les angles vifs ou les surfaces basses d’une pièce. La précision de reproduction de l’électrode sera affectée négativement.
Services d'usinage EDM offerts par AT Machining
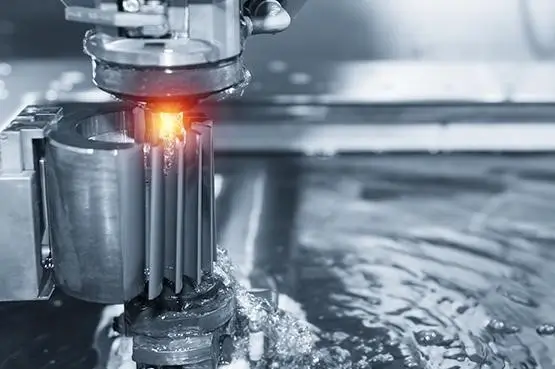
AT Machining est une importante usine d'usinage en Chine, offrant des services de fabrication de pointe. Nous proposons des services d'usinage par électroérosion de haute qualité, notamment l'électroérosion à fil, le perçage par électroérosion de petits trous, l'électroérosion conventionnelle/par enfonçage et la découpe au jet d'eau. Nos services de fabrication sur mesure garantissent que votre projet répondra parfaitement à vos exigences.
Nous proposons une vaste gamme de services destinés aux secteurs de la défense, du médical, de l'aérospatiale, du commerce, de l'emboutissage, de l'aéronautique, de l'outillage et des matrices et des satellites. Vous trouverez dans notre entreprise des équipements de fabrication de pointe, garantissant que nous livrons des pièces de haute qualité dans un délai d’exécution rapide.
FAQ
Quels matériaux peuvent être usinés par EDM ?
En général, la fabrication par électroérosion fonctionne bien avec tous les matériaux de pièces électriquement conducteurs. Ces matériaux électriquement conducteurs sont de l’acier solide comme l’aluminium, le laiton, les superalliages et les alliages de Ti. La résistance à l’érosion et la conductivité des électrodes sont des facteurs importants qui affectent le choix du matériau d’électrode. Cependant, des matériaux spécifiques tels que les alliages à haute teneur en nickel de qualité aérospatiale posent des problèmes d'usinage. Cependant, une alternative consiste à remplacer le matériau de l'électrode ou à ajuster la vitesse d'usinage.
Quelle finition de surface peut être obtenue avec le processus EDM ?
Généralement, l'usinage par électroérosion (EDM) produit une finition lisse ou semblable à un miroir. La finition de surface pour l'EDM diffère souvent des finitions d'usinage conventionnelles. Les processus de découpe créent une finition avec une certaine directionnalité. Le mouvement de l'outil détermine la direction de la finition. Par exemple, un plus grand nombre de coupes effectuées à un rythme plus lent contribuent à produire une finition de surface remarquable.
Quelle est la précision de l’EDM ?
L'usinage par électroérosion a tendance à fonctionner avec des tolérances très serrées de +/- 0.012 mm. Il s’agit d’une caractéristique importante qui le rend applicable dans les industries aérospatiale et médicale.
Conclusion
L'usinage par électroérosion est une solution de fabrication efficace pour les applications d'usinage présentant des exigences élevées. C’est une méthode géniale pour fabriquer des pièces aux formes complexes et de haute qualité.
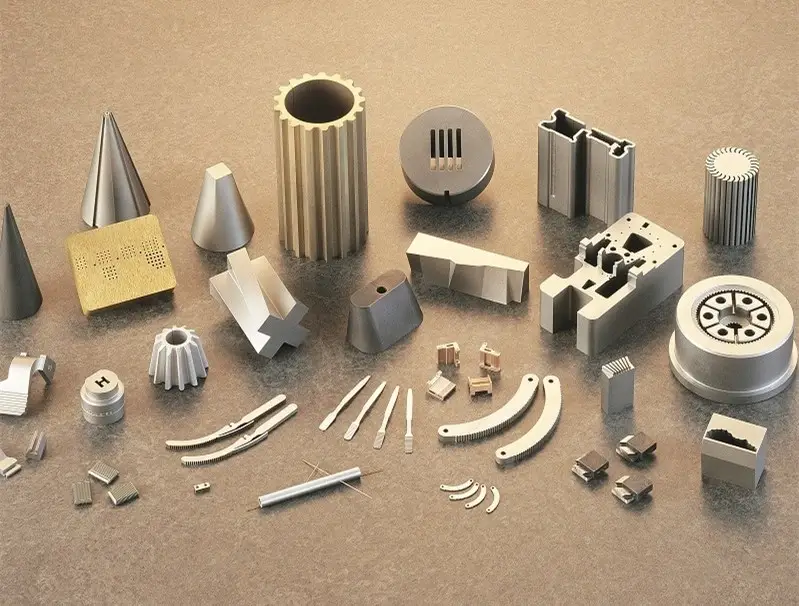
Vous avez des projets nécessitant des procédés d'usinage par électroérosion (EDM) ? Laissez AT Machinery donner vie à vos idées. Contactez-nous pour une assistance technique immédiate. Nous vous proposons des méthodes d'électroérosion idéales et performantes, parfaitement adaptées à vos besoins spécifiques.