Aluminium 6061-T6
Norme à usage général
La référence du secteur pour l'usinage CNC. Elle offre le meilleur compromis entre résistance, résistance à la corrosion et soudabilité. Idéale pour les pièces structurelles.
 Passer au contenu
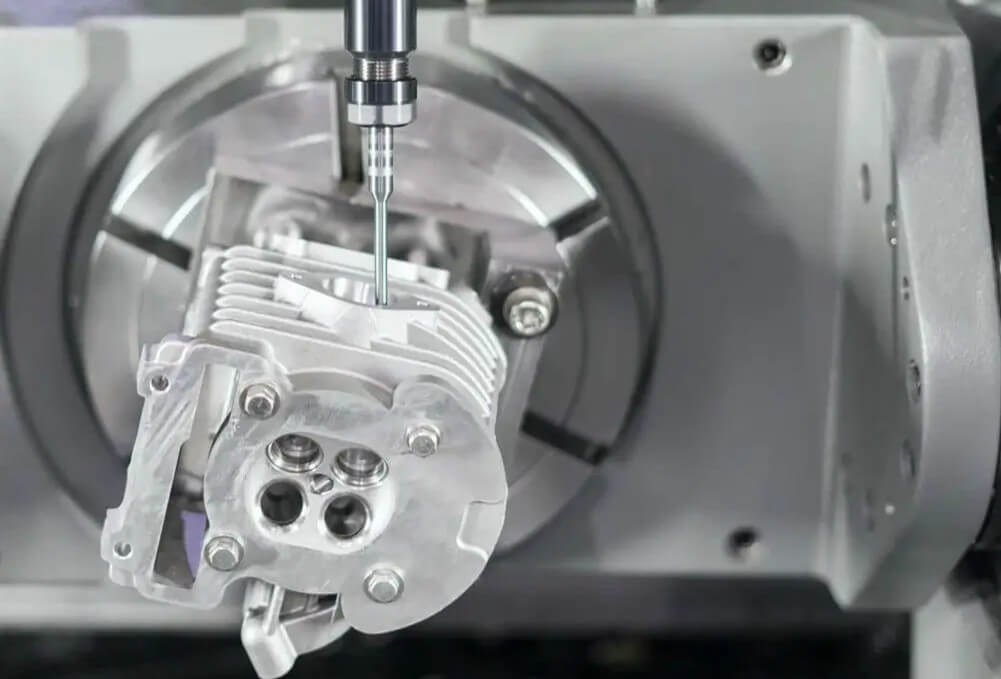
Service d'usinage CNC 3 axes, 4 axes et 5 axes pour des pièces de géométries simples et complexes.
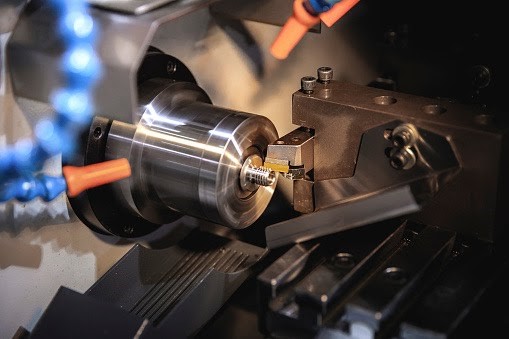
Le tournage CNC avec des outils motorisés combine les capacités de tournage et de fraisage pour usiner des pièces avec des caractéristiques cylindriques.
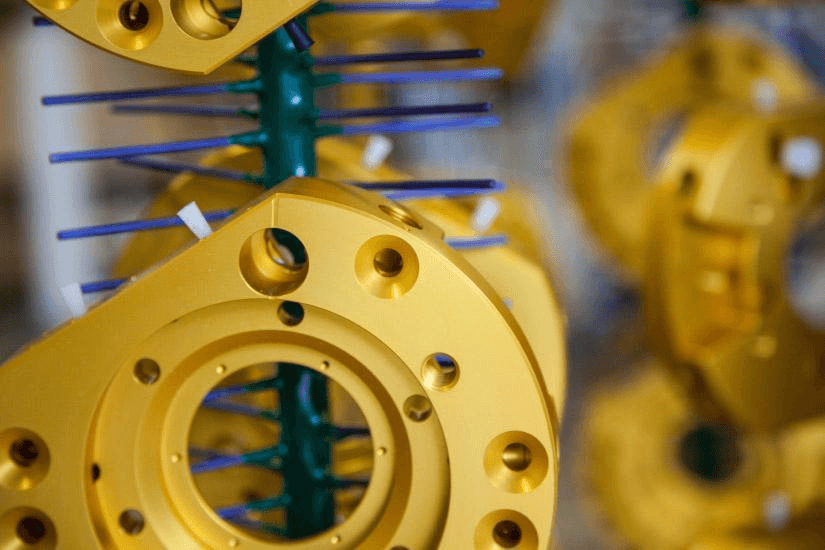
Ajoutez plusieurs finitions à vos pièces, telles que l'anodisation, le sablage, le revêtement en poudre, le placage, etc.

Spécifiez des épaisseurs de paroi minimales réalistes et des rayons de congé. Adaptez les rayons aux diamètres des outils pour une meilleure rigidité et un meilleur état de surface.
Maîtrisez les contraintes résiduelles par un ébaucheur stratégique. Utilisez un enlèvement de matière symétrique et un séquencement de retournement pour minimiser le gauchissement.
Prévoir des surfaces de serrage accessibles et des références cohérentes. Des cibles de palpage appropriées réduisent les variations de réglage et maintiennent les tolérances.
Privilégiez les fraises à hélice rapide et un porte-outil optimisé. Utilisez des porte-outils équilibrés pour réduire les vibrations et améliorer l'évacuation des copeaux.
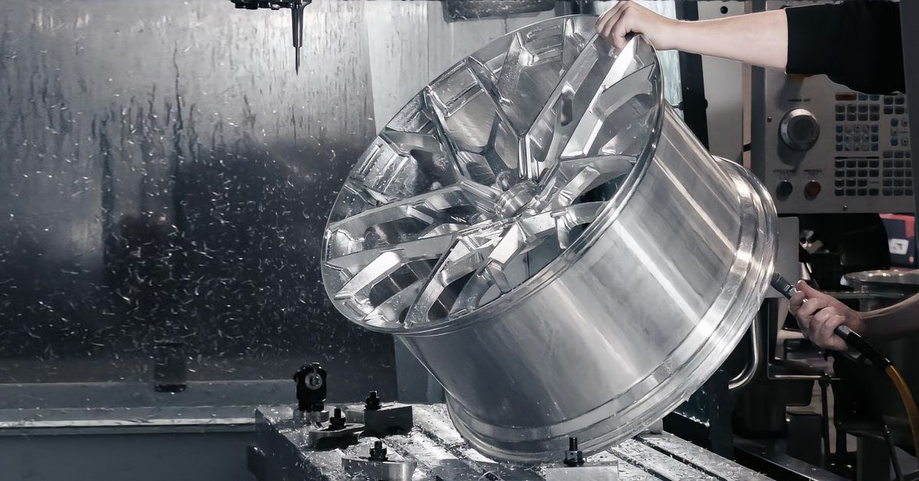 Usinage CNC de l'aluminium pour l'automobile
 Fraisage
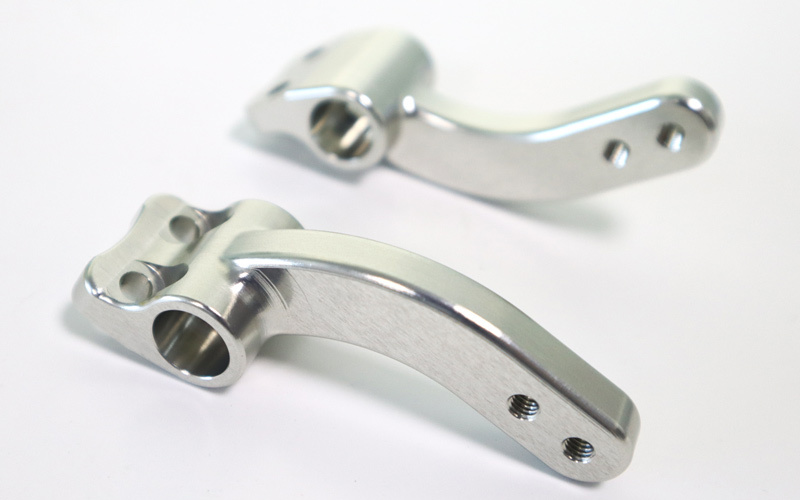 Fraisage CNC
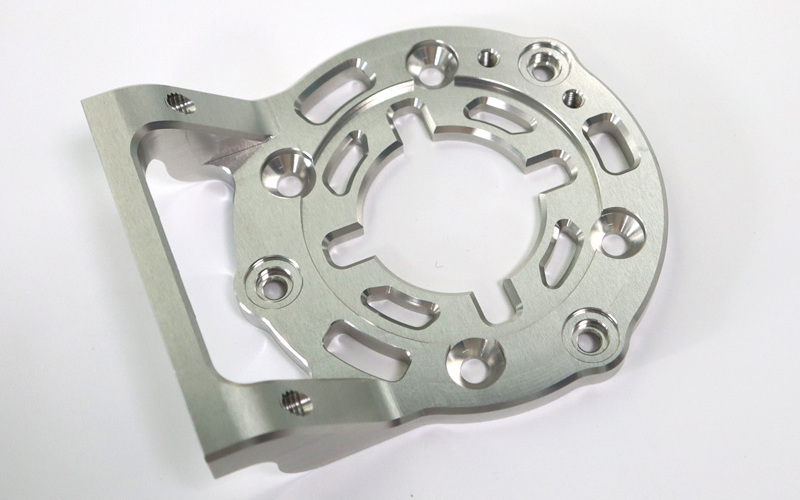 Tolérance 0.005 mm
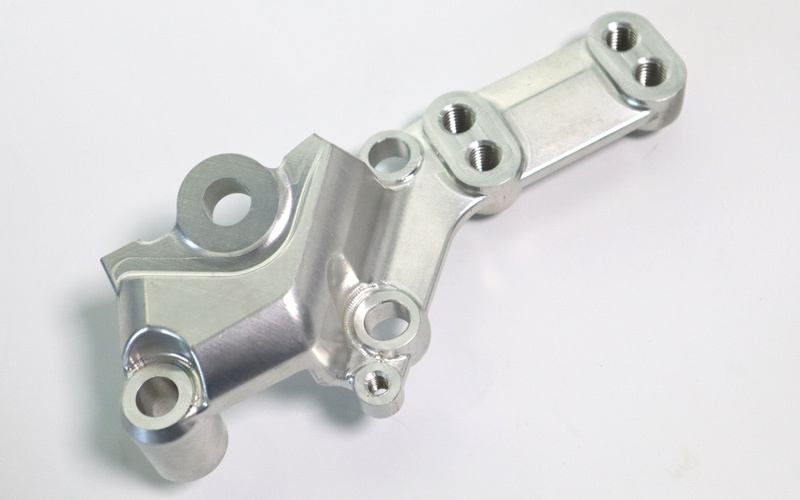 Comme usiné
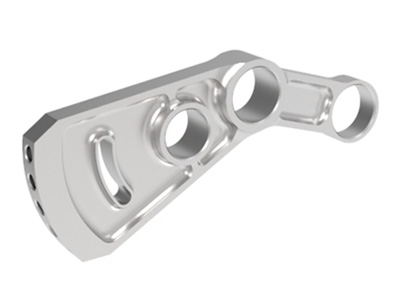
La légèreté et la robustesse sont essentielles. Nous fabriquons des pièces aéronautiques de précision, comme des supports et des châssis, garantissant ainsi la sécurité et des économies de carburant pour chaque vol.
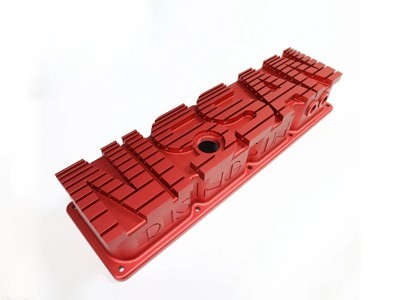
Augmentez votre vitesse et économisez du carburant. Nous usinons des pièces de moteur et de suspension légères et résistantes, conçues pour supporter les contraintes extrêmes de la compétition.
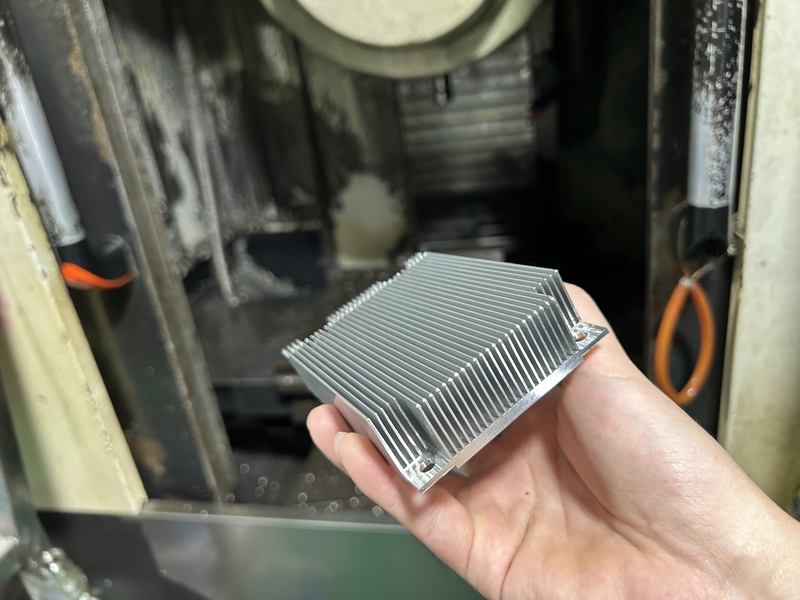
La maîtrise de la température est essentielle. Nous fabriquons des dissipateurs thermiques sur mesure et des boîtiers robustes pour maintenir les appareils sensibles à une température optimale, les protéger et assurer leur bon fonctionnement.
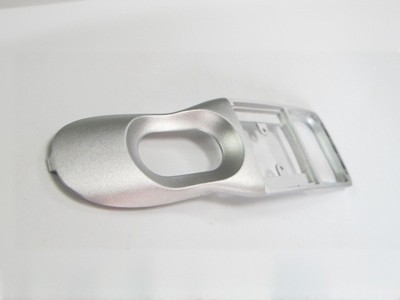
L'hygiène est primordiale. Nous fabriquons des instruments chirurgicaux et des housses de protection antirouille, faciles à stériliser et sans danger pour les patients.
Les aluminiums 6061 et 7075 sont polyvalents, mais sensibles aux vibrations et à la déformation s'ils ne sont pas correctement conçus. Suivez ces 5 principes d'experts pour optimiser vos pièces en vue d'un usinage à grande vitesse, et ainsi réduire les coûts et les délais.
Obtenez un devis instantané ➔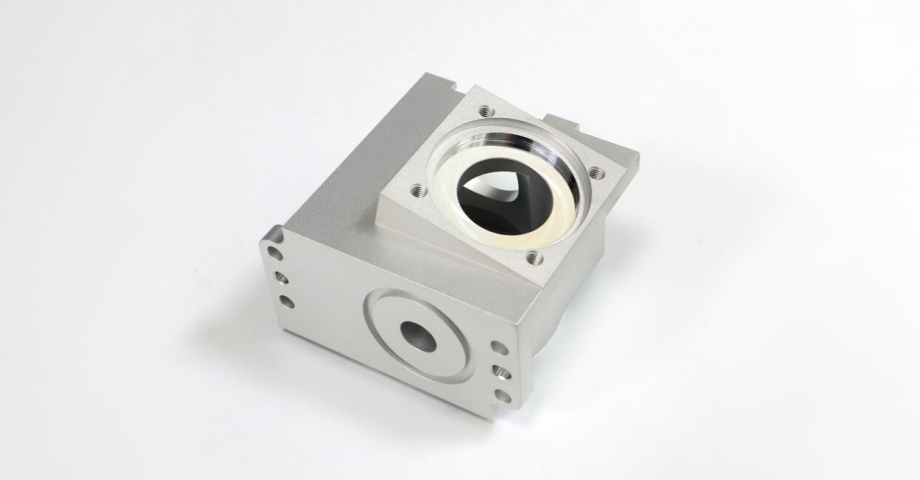
N'ajoutez pas seulement un rayon ; ajoutez un rayon de sol . Prévoyez des rayons d'angle interne légèrement supérieurs aux dimensions standard des outils (par exemple, R3.5 mm au lieu de R3.0 mm). Cela permet à l'outil de conserver un mouvement continu (fraisage trochoïdal), réduisant ainsi la charge et améliorant l'état de surface.
L'aluminium est sensible aux vibrations et aux déformations dues à la relaxation des contraintes internes. Pour une stabilité structurelle optimale, nous recommandons une épaisseur de paroi minimale de 0.8 mm (0.031") . Des parois plus épaisses permettent des taux d'enlèvement de matière plus élevés, réduisant ainsi considérablement le temps de cycle.
Les cavités profondes nécessitent des fraises longues et fines, sujettes à la déviation et aux vibrations. La profondeur des cavités ne doit pas dépasser quatre fois le diamètre du plus petit rayon interne. Si des cavités plus profondes sont nécessaires, envisagez de scinder la pièce ou d'utiliser un rayon d'angle plus grand.
Des tolérances plus strictes augmentent considérablement le temps d'usinage et les coûts de contrôle. Appliquez des tolérances strictes (par exemple, ISO 2768-f) uniquement aux interfaces d'assemblage critiques . Pour les surfaces non critiques, les tolérances standard (ISO 2768-m) sont suffisantes et bien plus économiques.
Évitez les filetages trop profonds. Une profondeur de filetage de 1.5 à 2 fois le diamètre du trou assure une résistance maximale aux vis en aluminium. Des filetages plus profonds augmentent le risque de rupture du taraud et d'encrassement par les copeaux sans apporter de bénéfice structurel.
De nombreux types de finitions de surface peuvent être appliqués aux pièces en aluminium usinées CNC. Les finitions les plus courantes sont les suivantes : AT-Machining Nous proposons l'anodisation, le revêtement en poudre, le microbillage et le plaquage. Chaque finition présente des avantages spécifiques. Choisissez celle qui correspond le mieux à vos besoins !
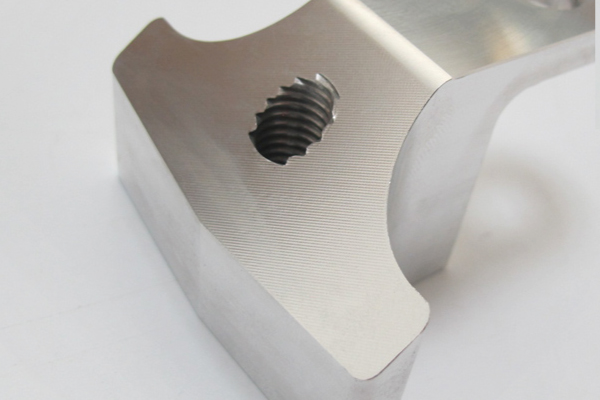
Les pièces usinées en aluminium présentent des marques d'outils visibles et des arêtes et bavures potentiellement coupantes, qui peuvent être éliminées sur demande.
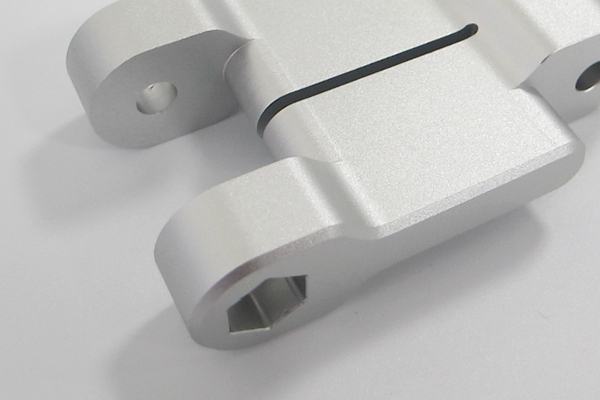
Donnez aux pièces usinées une finition de surface mate lisse et uniforme, éliminant ainsi les marques d'outils.
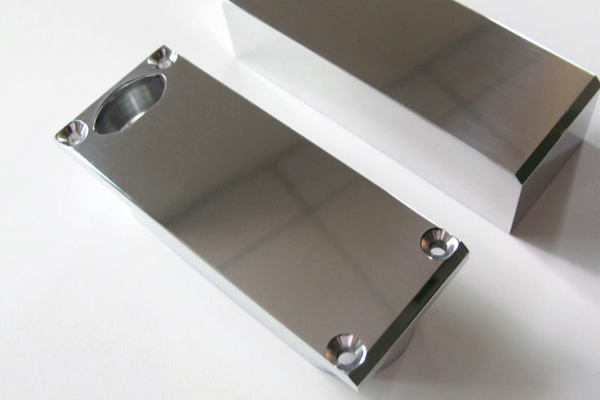
Créer une surface lisse et brillante en polissant manuellement dans plusieurs directions ou en appliquant un traitement de polissage chimique.
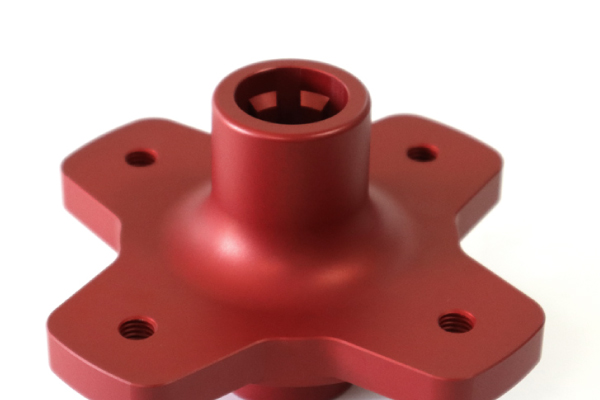
Type II (anodisation couleur ou transparente) ou type III (anodisation couche dure) L'anodisation ne couvre pas les marques d'outils à moins d'être grenaillée au préalable.
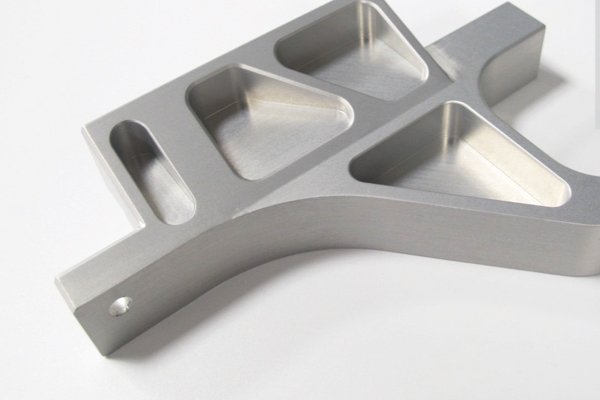
Augmente la résistance à la corrosion de la pièce tout en conservant sa conductivité. Conforme RoHS.
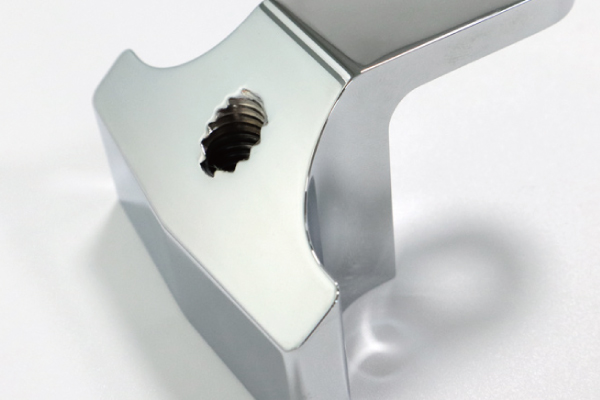
Améliorez l'esthétique et la durabilité des composants en aluminium CNC.
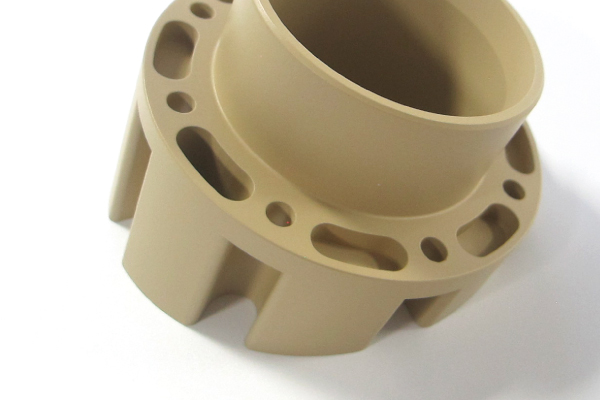
Appliquer de la peinture en poudre sur les composants, puis la cuire au four, ce qui donne une couche plus solide, plus résistante à l'usure et à la corrosion, plus durable que les méthodes de peinture traditionnelles.
Notre équipe est spécialisée dans le prototypage rapide et la production en petites et grandes séries. Nous fournissons des composants de précision aux secteurs médical, aérospatial, automobile et robotique.


Nous savons que la fabrication de précision peut être complexe. Voici les réponses aux questions les plus fréquemment posées à notre équipe d'ingénieurs.
Fondateur et ingénieur en chef
« 30 ans d'expérience en usinage CNC, dédiés à la résolution de problèmes de conception complexes. »
Le coût de l'usinage CNC de l'aluminium dépend de la complexité de la pièce, du temps d'usinage, de la nuance d'alliage, de l'état de surface et de la quantité. Les pièces simples en aluminium 6061 peuvent coûter quelques dollars chacune, tandis que les composants complexes en aluminium 7075, usinés sur 5 axes, nécessitent des cycles plus longs. Les commandes en gros permettent de réduire considérablement le coût unitaire.
Les tolérances typiques pour les pièces en aluminium usinées CNC sont de ±0.01 mm , tandis que les dimensions critiques peuvent atteindre ±0.005 mm avec des réglages optimisés. Les applications de haute précision utilisent souvent des machines à 4 ou 5 axes pour garantir la régularité des pièces.
Les finitions courantes comprennent l'anodisation (type II et type III) , le revêtement en poudre , le microbillage , le brossage et la conversion au chromate . Chacune offre des avantages tels que la résistance à la corrosion ou l'esthétique, afin de répondre à vos exigences spécifiques.
Le prototypage prend généralement de 3 à 7 jours . Les commandes en production nécessitent souvent de 10 à 20 jours . Les délais varient en fonction de la quantité et des finitions requises ; un service express est disponible pour les commandes urgentes.