Passer au contenu
Une introduction à l'usinage par électroérosion à fil (EDM)
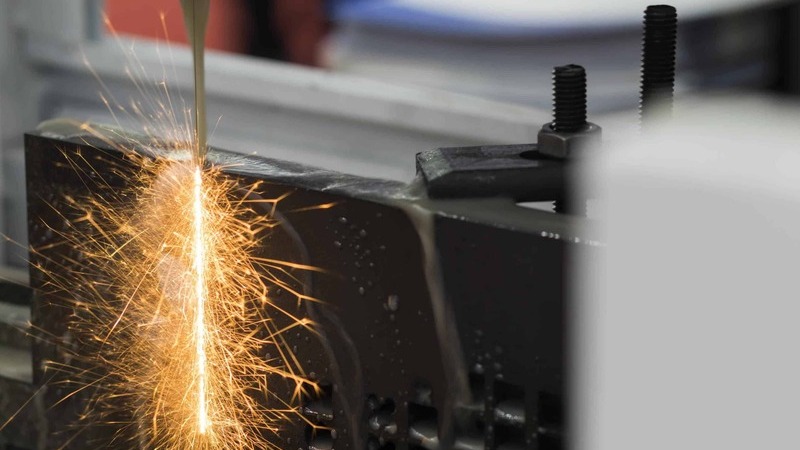
L'usinage par électroérosion par fil (EDM), comme d'autres techniques d'EDM, utilise un fil chargé électriquement immergé dans un fluide diélectrique pour couper et façonner avec précision les matériaux conducteurs. Contrairement aux méthodes utilisant une électrode façonnée, l'électroérosion à fil introduit un mince fil de cuivre ou de laiton, le guidant le long de la trajectoire spécifiée pour éroder le matériau. Lorsque les décharges électriques déclenchent la fusion ou la vaporisation de la pièce, le fil traverse un chemin programmé par CNC, créant des profils complexes.
L'électroérosion à fil offre une précision exceptionnelle et peut produire des coins minuscules et serrés sans exercer de force mécanique. Cette méthode est primordiale pour l’usinage de composants fragiles et de métaux durcis, ce qui peut s’avérer difficile avec les techniques de fabrication conventionnelles. La nature sans contact de l'électroérosion à fil garantit l'absence d'usure de l'outil et de déformations potentielles.
La mécanique de la découpe par électro-érosion à fil
Le processus de coupe par électroérosion à fil utilise un fil métallique mince à un seul brin, principalement du laiton ou du cuivre, comme électrode d'outil principale pour naviguer dans les matériaux conducteurs. Ce fil-électrode avance méthodiquement à travers la pièce tout en étant immergé dans un réservoir rempli de fluide diélectrique, principalement de l'eau déminéralisée. Ce fluide isole non seulement le fil de la pièce à usiner, mais facilite également l'élimination des débris.
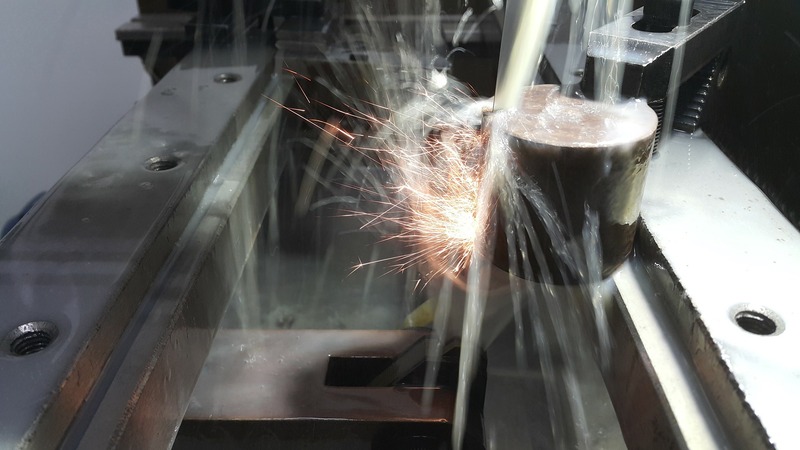
Le fil se connecte à une borne négative et la pièce à une borne positive. Un champ électrique apparaît après avoir appliqué une tension puissante à travers le minuscule espace qui les sépare. Lorsque cette tension atteint un seuil critique, des étincelles, caractéristiques de l’usinage par étincelle, franchissent l’espace, vaporisant de minuscules fragments métalliques.
Ces étincelles, inhérentes au procédé d’électroérosion à fil, facilitent la fusion ou l’érosion de la pièce dans la trajectoire du fil. Cela permet au fil de pénétrer dans le matériau sans aucun contact direct. Un système CNC dirige méticuleusement le fil sur les axes X et Y, créant ainsi la forme souhaitée qui rappelle le fonctionnement d'une scie à ruban.
Un servomécanisme assure un écart constant entre le fil et la pièce à usiner lorsque le fil adhère à sa trajectoire programmée. Le flux continu d’eau désionisée à travers cet espace remplit un double rôle : l’élimination des débris et le refroidissement du fil. La synergie du fil fin et du contrôle de précision permet à l'électroérosion à fil de sculpter des contours complexes avec une précision et des détails inégalés.
Composants d'une machine d'électroérosion à fil
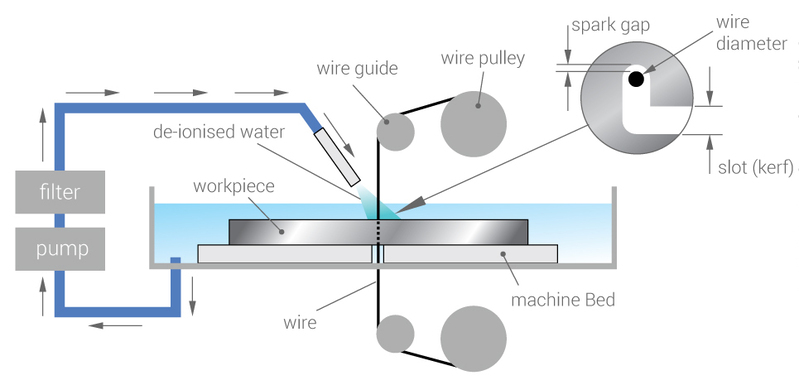
Une machine d'électroérosion à fil typique comprend plusieurs composants clés :
Fil : Dans les machines d’électroérosion à fil, le fil métallique fin, généralement en laiton ou en cuivre, sert d’électrode principale. Cet élément essentiel érode la pièce lors de son déplacement, permettant ainsi d’obtenir la forme souhaitée. Le diamètre du fil varie généralement de 0.02 à 0.33 mm, le diamètre optimal étant déterminé par la complexité du motif et la finition désirée.
Alimentation : Ce composant fournit la tension électrique entre le fil et la pièce à usiner dans la machine d’électroérosion à fil, produisant ainsi les étincelles indispensables à la découpe. Les alimentations peuvent fournir jusqu’à 300 ampères sous des tensions comprises entre 30 et 300 volts. Une alimentation plus puissante permet des temps de découpe plus courts.
Fluide diélectrique : L’eau, principalement déminéralisée, remplit une double fonction dans une machine d’électroérosion à fil. Elle sert d’isolant entre le fil et la pièce à usiner et permet simultanément d’évacuer les débris. Un réglage précis de la résistivité et du débit est essentiel pour une coupe de précision.
Servomoteurs : Ces moteurs, présents dans la machine d’électroérosion à fil, contrôlent le déplacement du fil selon les axes X, Y et Z, en suivant la trajectoire définie. Un contrôle servo d’une précision extrême est indispensable pour maintenir l’écartement idéal entre le fil et la pièce à usiner, entre 0.025 et 0.05 mm.
Système CNC : Il guide le mouvement complet du fil et optimise tous les paramètres de coupe tels que la tension, la vitesse et le débit. Le programme CNC détermine les formes, les angles, les rayons et la finition.
Fixation de la pièce : Une fixation sûre et précise permet un alignement correct et empêche tout mouvement de la pièce pendant la coupe. Essentielle pour les pièces de précision.
Guides-fils : Les guides de précision supérieurs et inférieurs de la machine d’électroérosion à fil, généralement en diamant ou en laiton, jouent un rôle essentiel dans le maintien du positionnement et des tolérances du fil. Ils sont indispensables pour éviter la déviation ou la rupture du fil.
Avantages de la coupe par fil EDM
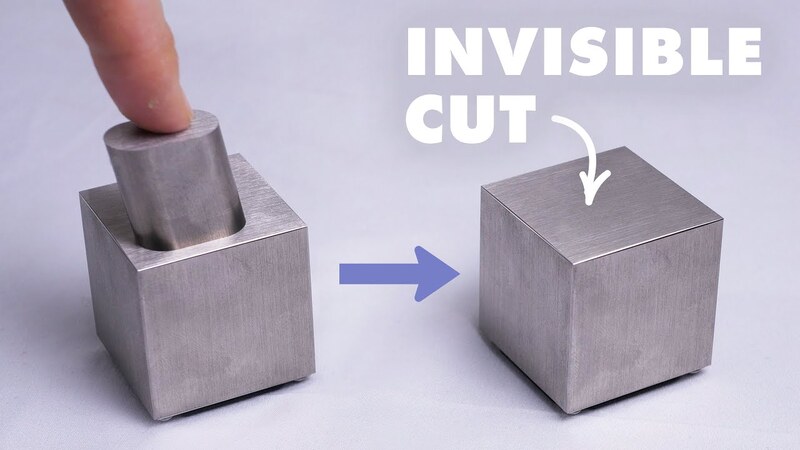
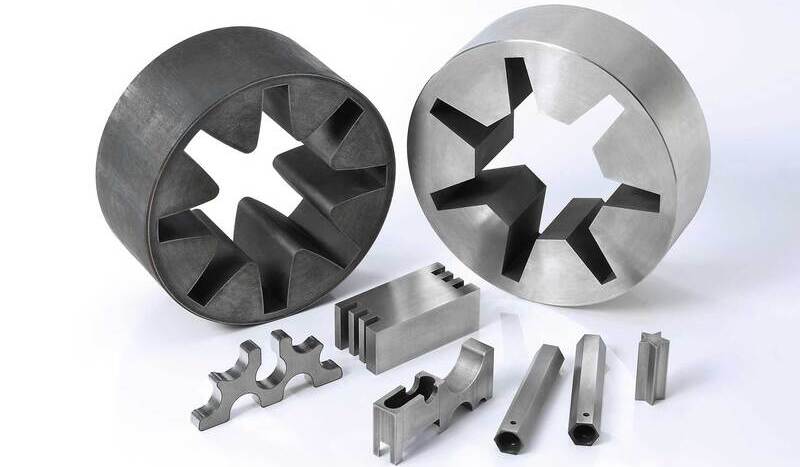
Formes complexes : Le fil monobrin fin, associé à une commande numérique, permet de réaliser des profils 2D et des formes 3D extrêmement complexes, avec des rayons de courbure internes et des détails précis. Un fil de seulement 0.02 mm de diamètre permet d’usiner des détails très fins. Accès aux outils illimité.
Précision et répétabilité : La précision de la machine atteint 0.00004″ (0.001 mm) ou mieux, avec une répétabilité d’environ 0.00008″ (0.002 mm). Ceci est dû à la commande servo précise du fil et aux alimentations électriques de pointe qui régulent les décharges électriques.
Absence de forces de coupe : L’élimination des forces de coupe physiques permet l’usinage par électroérosion à fil de pièces délicates ou fragiles sans déformation, fissures ni altération des détails. Les pièces peuvent être usinées directement à l’état trempé sans modification géométrique.
Zone affectée par une faible chaleur : La chaleur dégagée par les étincelles électriques, contrôlées avec précision, est fortement concentrée sur une zone très réduite. Ceci évite d’endommager les surfaces adjacentes ou de les déformer en raison d’une chaleur excessive.
Usinage des métaux trempés : Le procédé d’électroérosion permet d’usiner efficacement les métaux durs de plus de 60 HRC, inaccessibles par d’autres méthodes. Les carbures, les aciers à outils et les métaux spéciaux à haute dureté constituent des applications idéales.
Coupes nettes et précises : Le fil en mouvement continu assure une finition impeccable, sans bavures. Aucun ébavurage ni nettoyage supplémentaire n’est nécessaire. Le procédé garantit une excellente qualité de coupe.
Fonctionnement sans surveillance : L’électroérosion à fil offre un fonctionnement automatisé très fiable qui ne nécessite qu’une configuration et une programmation initiales. Le système CNC peut fonctionner de nuit ou pendant les week-ends.
Limites de la coupe par fil EDM
Matériaux conducteurs uniquement : La pièce à usiner doit être conductrice, ce qui exclut la découpe d’isolants comme le plastique, le bois, le verre et la céramique. Cela restreint considérablement le choix des matériaux par rapport à d’autres procédés.
Vitesse d'enlèvement de matière plus lente : L'électroérosion à fil est plus lente que le fraisage, le tournage et la rectification. La vitesse de coupe typique varie de 1 à 10 pouces carrés par heure selon le matériau et les paramètres. La fabrication de pièces complexes peut prendre plusieurs heures.
Découpe en visée directe : le fil doit progresser sans interruption le long du contour. Les formes 3D complexes nécessitent souvent plusieurs réglages et découpes sous différents angles.
Consommation d'énergie : L'électroérosion à fil (EDM) a une forte consommation d'énergie électrique, souvent 10 fois supérieure à celle des méthodes d'usinage traditionnelles. Il en résulte des coûts d'exploitation nettement plus élevés.
Entretien du fluide diélectrique : L’eau déminéralisée nécessite un entretien régulier pour filtrer les débris, vérifier la résistivité et prévenir les ruptures de fil. Un entretien adéquat du fluide est essentiel pour une précision de coupe optimale.
D'autres limitations incluent les changements/filetages de fil, les restrictions de largeur de ligne liées à la taille du fil, les limitations sur les pièces hautes et la finition de surface EDM distinctive.
Usinage EDM à fil par rapport à l'usinage EDM conventionnel
Bien que les deux méthodes reposent sur des décharges électriques, leur exécution diffère. L'EDM conventionnel utilise des électrodes façonnées, tandis que l'EDM filaire utilise un fil fin. L'électroérosion à fil est souvent plus rapide, plus précise et adaptée aux conceptions complexes que son homologue conventionnelle.
| Caractéristique/Aspect | EDM de fil | EDM conventionnel |
|---|---|---|
| Type d'électrode | Fil fin, généralement en laiton ou en tungstène. | Électrodes façonnées, souvent en graphite ou en cuivre. |
| Application | Idéal pour découper des motifs et des formes complexes. | Idéal pour créer des moules, des matrices et des cavités. |
| Usure des électrodes | Usure minimale puisque le fil est alimenté en continu. | L’électrode peut s’user et nécessiter un remplacement. |
| Finition de surface | Généralement plus lisse grâce à une alimentation en fil constante. | Peut varier en fonction de l'usure et du matériau de l'électrode. |
| Epaisseur de coupe | Peut couper des matériaux très épais en raison de la tension du fil. | La profondeur est limitée par la taille et la forme de l'électrode. |
| Déchets de matériaux | Déchets minimes grâce aux coupes fines. | Peut être plus inutile en fonction de la taille de l’électrode. |
| Temps d'installation | Configuration plus rapide pour les opérations de découpe. | Peut nécessiter plus de temps pour les configurations de moules complexes. |
| Type de processus | Continu, le fil étant constamment alimenté. | Intermittent, basé sur la forme et l'usure de l'électrode. |
| Prix | Coûts d’exploitation généralement inférieurs grâce à l’alimentation en fil. | Peut être plus élevé en raison de la fabrication et du remplacement des électrodes. |
Métaux adaptés à l'usinage par électro-érosion à fil
Aluminium : Tous les alliages d’aluminium peuvent être usinés par électroérosion à fil, ce qui permet d’obtenir des finitions de surface lisses tout en évitant l’usure rapide des outils liée à l’usinage. Ce procédé est particulièrement adapté aux pièces en aluminium de formes simples.
Titane : Le titane et ses alliages comme le Ti-6Al-4V sont facilement usinés par électroérosion à fil, ce qui évite les contraintes qui entraînent un écrouissage lors de l'usinage conventionnel du titane.
Acier : L’électroérosion à fil permet de découper tous les types d’acier, des aciers doux à faible teneur en carbone aux aciers à outils alliés les plus durs (dureté supérieure à 60 HRC). Elle permet ainsi de réaliser des découpes complexes dans l’acier à outils trempé, ce qui serait impossible autrement.
Laiton : Les alliages de laiton à usinage facile se découpent aisément par électroérosion à fil avec une bonne précision et un excellent état de surface. Ce procédé sans contact évite l’écrouissage du laiton malléable.
Carbures : Toutes les formes de carbure – tungstène, silicium, bore – sont couramment découpées par électroérosion à fil en raison de leur dureté extrême qui rend l’usinage conventionnel impraticable.
En général, l’EDM peut couper efficacement n’importe quel métal conducteur de l’électricité. Mais il excelle dans les alliages plus durs, sujets à l'usure des outils, à la déformation ou à la fissuration lorsqu'ils sont usinés de manière conventionnelle. Le procédé sans contact évite les contraintes mécaniques tout en offrant des coupes sans bavures.
Industries clés bénéficiant de l'usinage par électro-érosion à fil
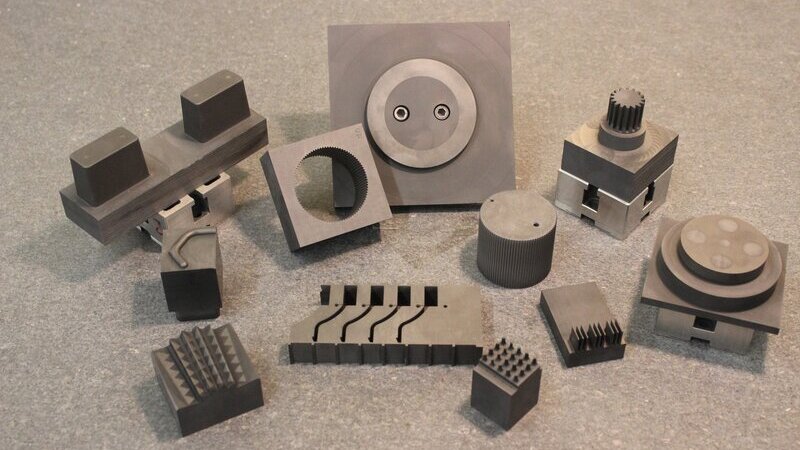
Industrie aerospatiale
Dans l'aérospatiale, l'électroérosion à fil est couramment utilisée pour découper des formes extrêmement complexes dans les aubes de turbine, les injecteurs de carburant et d'autres composants à partir de superalliages difficiles à usiner comme l'Inconel et le Waspaloy. Le processus EDM peut gérer des modèles de trous de refroidissement 3D complexes et des profils de profil aérodynamique avec des tolérances serrées qui sont impossibles avec les méthodes d'usinage conventionnelles. L'EDM minimise la distorsion des pièces aérospatiales délicates.
Médical
La production de dispositifs médicaux, comme les stents, les implants orthopédiques, les outils de coupe chirurgicaux et les composants de biopsie, implique des métaux biocompatibles difficiles. L'électroérosion à fil offre des capacités d'usinage de haute précision pour fabriquer ces pièces complexes à partir de matériaux comme l'acier inoxydable, le nitinol et le titane avec des tolérances serrées. Il offre une précision jusqu’à 0.001″ sur les caractéristiques délicates.
Automobile
Dans l'automobile, l'électroérosion à fil est couramment utilisée pour fabriquer des buses d'injecteur de carburant, des matrices d'emboutissage de métal, des moules à injection et des composants de moteur à partir d'alliages d'acier trempé. Il peut produire les géométries les plus difficiles et les caractéristiques à tolérances serrées nécessaires à ces applications avec une finition et une fiabilité supérieures par rapport aux approches d'usinage traditionnelles.
Outil et matrice
Pour les fabricants de moules et de matrices, l'électroérosion à fil est le procédé le plus courant pour fabriquer des surfaces complexes de noyau, de cavité et de cisaillement à partir d'acier à outils résistant de plus de 60 HRC. Les formes et tolérances requises dans les composants d’outils et de matrices ne sont souvent réalisables qu’avec les capacités d’usinage de précision de l’électroérosion à fil.
Vitrines et Écrans Numériques
Wire EDM offre des capacités exceptionnelles pour les applications électroniques permettant de couper avec précision et efficacité de petits composants conducteurs, contacts, connecteurs et boîtiers à partir de métaux et alliages difficiles. Il offre des tolérances extrêmement serrées jusqu'à 0.001″, une qualité de bord lisse et des coupes sans bavures qui répondent aux exigences strictes de la fabrication électronique.
Choisir le bon fournisseur de services d'électroérosion par fil
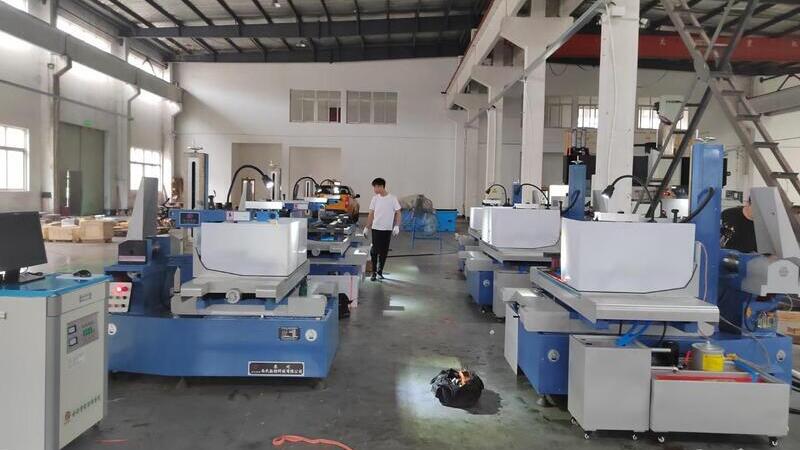
Facteurs à prendre en compte lors du choix de l'électroérosion à fil
Lors de la sélection d'un atelier d'électroérosion à fil, les facteurs clés à prendre en compte incluent les capacités, l'expérience, les capacités de précision/tolérance, les options de matériaux, la capacité, les délais de livraison, le coût et la réputation. Recherchez une expertise dans votre domaine d'application spécifique comme l'aérospatiale, le médical ou l'outillage et la matrice. Recherchez des ateliers qualifiés qui ont fait leurs preuves dans la manipulation de petites pièces délicates jusqu'aux grandes séries de production avec expertise.
Le rôle de AT-Machining dans la fourniture de services d'électroérosion à fil de qualité
Bénéficiant de plus de 15 ans d'expérience dans le domaine de l'électroérosion à fil, AT-Machining Notre entreprise fait figure de référence parmi les fabricants de machines d'électroérosion à fil. Nous proposons des services d'usinage par électroérosion à fil de haute qualité, produisant systématiquement des pièces d'une précision, d'une qualité de coupe et d'un état de surface exceptionnels. Notre expertise approfondie dans les secteurs de l'aérospatiale et des dispositifs médicaux garantit la fabrication efficace et de haute qualité de composants complexes, même en alliages exotiques. Engagés dans l'innovation, AT-Machining Exploite la puissance de la toute dernière technologie d'électroérosion à fil Makino et des commandes numériques Fanuc, garantissant ainsi à nos clients des capacités d'usinage de précision inégalées.
Conclusion
Dans le domaine de l'usinage de précision, l'électroérosion à fil (EDM) s'impose comme une technologie révolutionnaire. De sa capacité à gérer des conceptions complexes dans le secteur aérospatial à la fabrication de composants minuscules dans l'industrie électronique, ses applications sont vastes et variées. Comme nous l'avons vu, des facteurs tels que l'usure des électrodes, le gaspillage de matière et le temps de réglage soulignent son efficacité. Et avec des leaders du secteur comme AT-Machining Grâce à ses performances exceptionnelles, l'électroérosion à fil s'impose comme une solution indispensable pour les applications exigeant une précision inégalée. Si vous recherchez précision, efficacité et fiabilité, l'électroérosion à fil est la solution à privilégier.
QFP
EDM contre Découpe laser, quelle est la meilleure solution ?
L'EDM et la découpe laser offrent toutes deux de la précision, mais leur adéquation varie. L'EDM excelle avec les matériaux électriquement conducteurs et les conceptions complexes, tandis que la découpe laser est polyvalente, plus rapide et adaptée à une plus large gamme de matériaux. Le meilleur choix dépend des spécificités du projet et du type de matériau.
Pourquoi l'eau désionisée est-elle utilisée dans l'électroérosion à fil ?
L'eau désionisée dans Wire Cut EDM agit comme un fluide diélectrique, empêchant les décharges électriques prématurées. Il refroidit également le processus, élimine les particules coupées et améliore la précision de coupe. Sa nature désionisée garantit des décharges électriques contrôlées et efficaces entre le fil et la pièce.
L'électroérosion à fil est-elle adaptée à la production à grande échelle ?
Oui, Wire EDM convient à la production à grande échelle. Bien que souvent associé à des conceptions et des prototypes complexes, sa haute précision et sa cohérence le rendent idéal pour la production de masse, en particulier lorsque l'uniformité et les tolérances serrées sont primordiales pour de nombreuses pièces.
Quels matériaux ne peuvent pas être découpés avec l'électroérosion à fil ?
L'électroérosion à fil nécessite que les matériaux soient électriquement conducteurs. Ainsi, les matériaux non conducteurs comme la céramique, le verre et certains plastiques ne peuvent pas être découpés avec le Wire EDM. De plus, les composites hautement isolants et certaines substances non métalliques ne conviennent pas à cette méthode.