Aluminium 6061-T6
Standard for generell bruk
Industristandarden for CNC-maskinering. Den tilbyr den beste balansen mellom styrke, korrosjonsbestandighet og sveisbarhet. Perfekt for strukturelle deler.
 跳到 内容
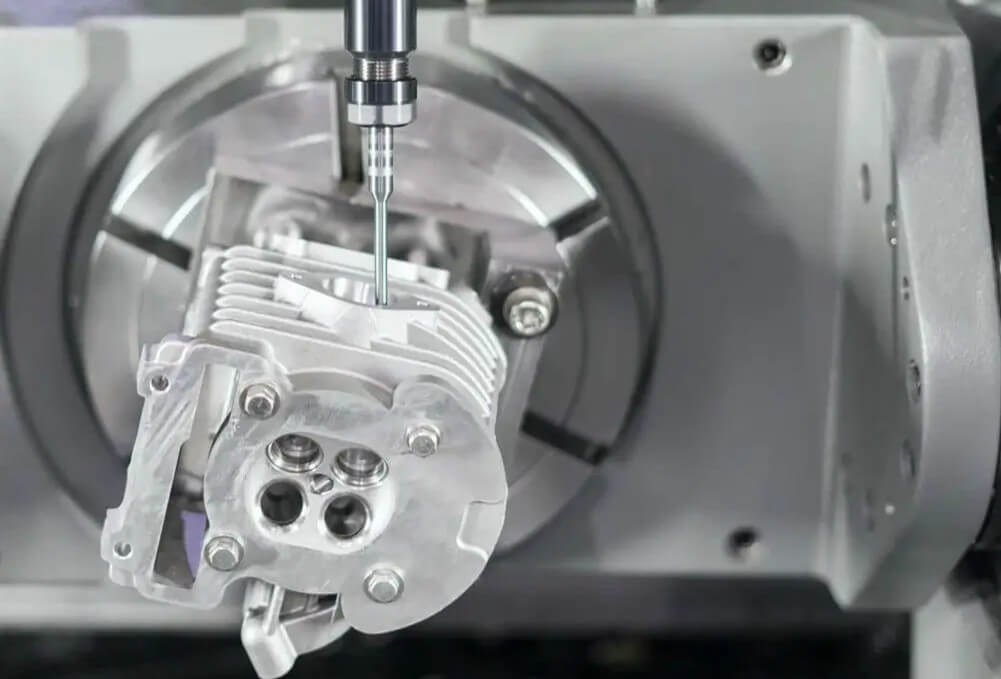
3 Axis, 4 Axis og 5 Axis CNC Machining Service for enkle og komplekse geometriske deler.
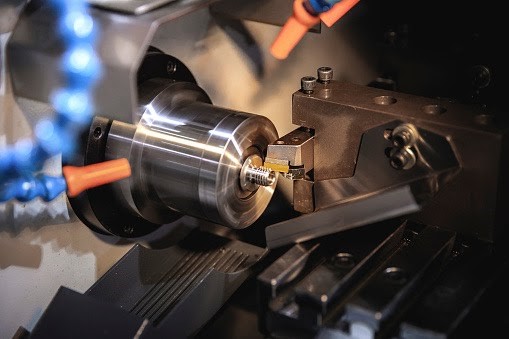
CNC-dreiing med strømførende verktøy kombinerer dreiebenk og fresefunksjoner for å bearbeide deler med sylindriske egenskaper.
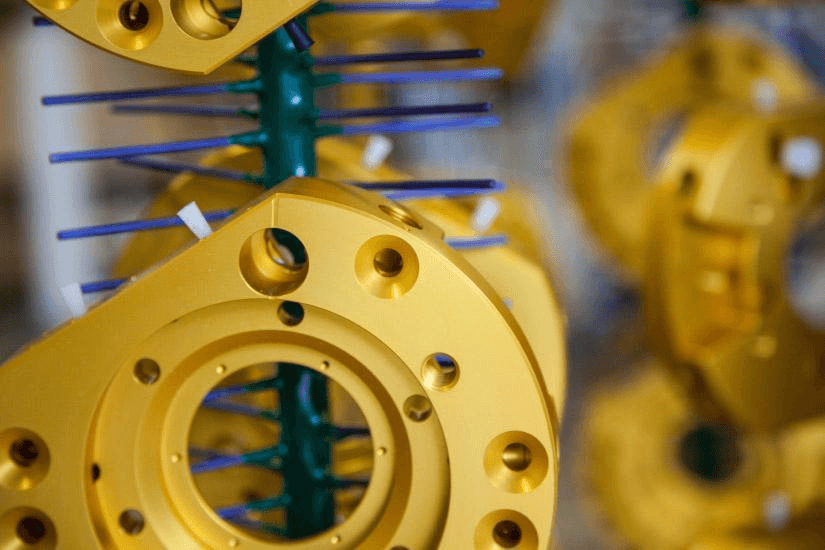
Legg til flere finisher til delene dine, for eksempel anodisering, sandblåsing, pulverlakk, plating, etc.

Spesifiser realistisk minimum veggtykkelse og avrundingsradier. Tilpass radiene til verktøydiametere for bedre stivhet og overflatefinish.
Kontroller restspenning med strategisk grovfresing. Bruk symmetrisk materialfjerning og vippesekvensering for å minimere vridning.
Sørg for tilgjengelige klemmeflater og konsistente referanser. Riktige probemål reduserer variasjoner i oppsett og opprettholder toleranser.
Prioriter høyspiralformede endefreser og optimalisert utstikk. Bruk balanserte verktøyholdere for å redusere vibrasjon og forbedre sponavgang.
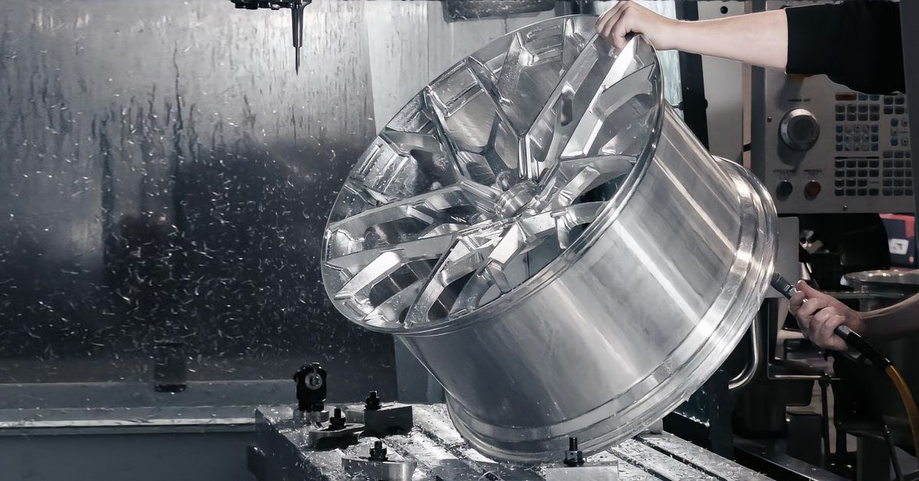 CNC-maskinering av aluminium for bilindustrien
 Fresing
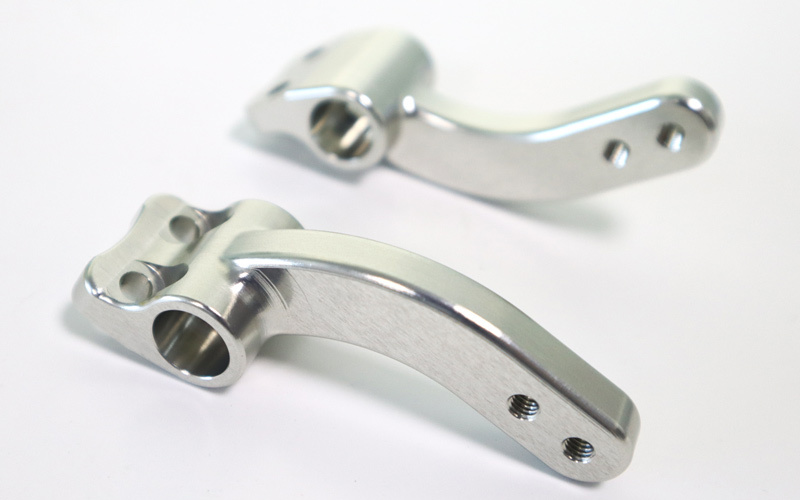 CNC fresing
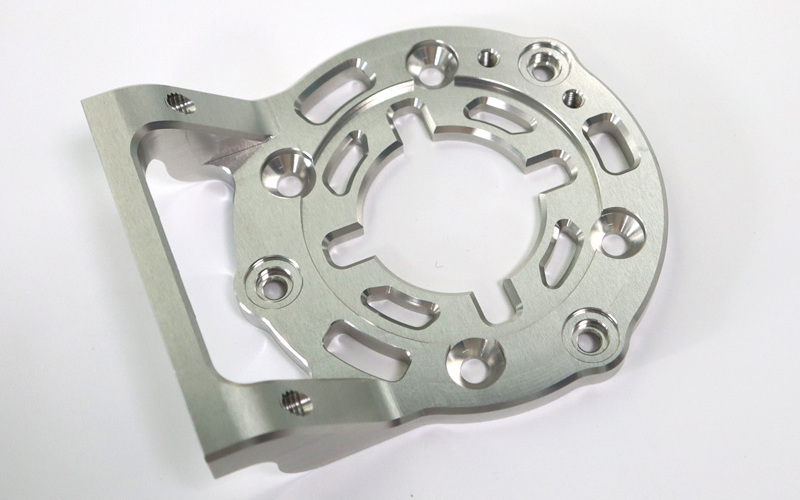 Toleranse 0.005 mm
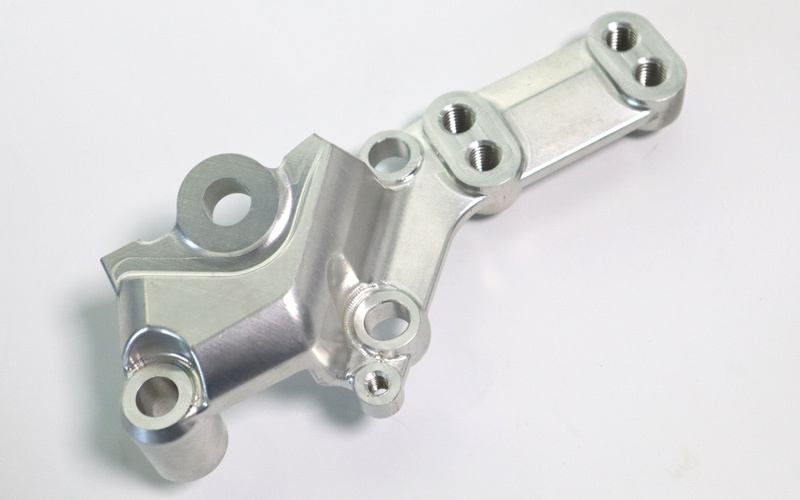 Som maskinert
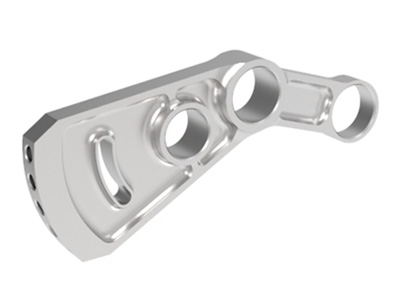
Lett og sterk er nøkkelen. Vi lager presise flydeler, som braketter og rammer, noe som sikrer sikkerhet og drivstoffbesparelser for hver flyvning.
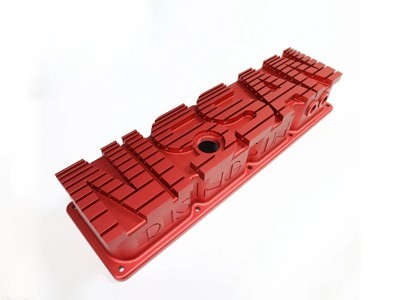
Øk hastigheten og spar drivstoff. Vi maskinerer lette, slitesterke motor- og fjæringsdeler som er konstruert for å håndtere den høye belastningen ved racing.
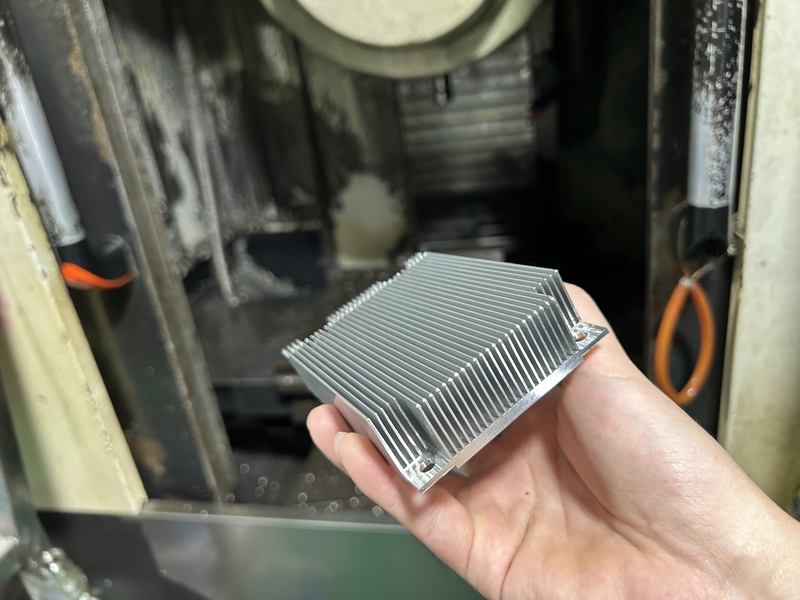
Varmekontroll er viktig. Vi maskinerer spesialtilpassede kjøleribber og sterke kabinetter for å holde sensitive enheter kjølige, beskyttet og i gang uten problemer.
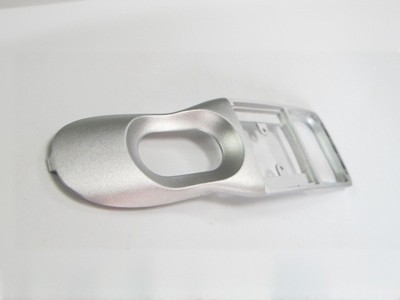
Hygiene er ikke noe å diskutere. Vi lager rustbestandige kirurgiske verktøy og utstyrsdeksler som er enkle å sterilisere og trygge for pasientbruk.
Aluminium 6061 og 7075 er allsidige, men utsatt for vibrasjon og deformasjon hvis de ikke er riktig utformet. Følg disse 5 ekspertprinsippene for å optimalisere delene dine for høyhastighetsmaskinering, noe som reduserer kostnader og ledetider.
Få et øyeblikkelig tilbud ➔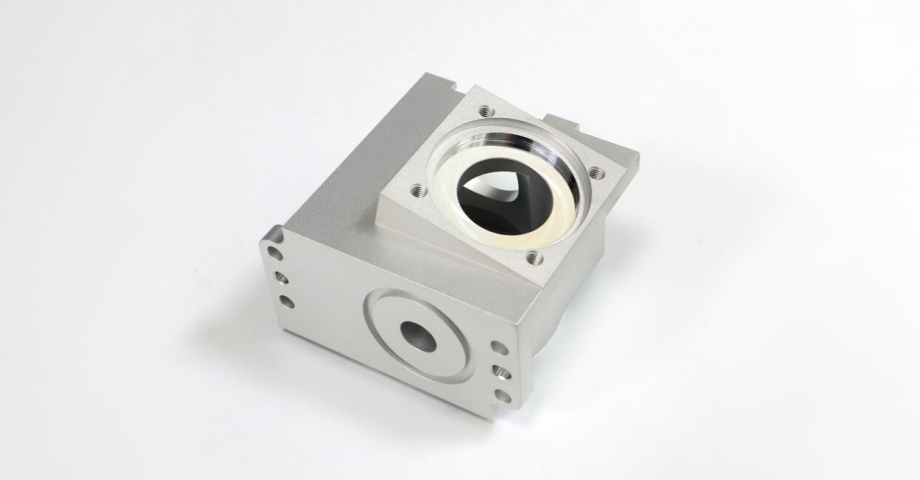
Ikke bare legg til en radius – legg til en gulvradius . Gjør innvendige hjørneradier litt større enn standard verktøystørrelser (f.eks. R3.5 mm i stedet for R3.0 mm). Dette gjør at verktøyet kan opprettholde en kontinuerlig bevegelse (trokoidal fresing), noe som reduserer belastningen og forbedrer overflatefinishen.
Aluminium er utsatt for vibrasjoner og vridning på grunn av intern spenningsutløsning. Vi anbefaler en minimum veggtykkelse på 0.8 mm (0.031 tommer) for strukturell stabilitet. Tykkere vegger gir mer aggressiv materialfjerningshastighet, noe som reduserer syklustiden betydelig.
Dype lommer krever lange, slanke endefreser som er utsatt for nedbøyning og vibrasjon. Design hulromdybden til å være mindre enn 4 ganger diameteren til den minste innvendige radiusen. Hvis det er behov for dypere funksjoner, bør du vurdere å dele delen eller bruke en større hjørneradius.
Større toleranser øker maskineringstiden og inspeksjonskostnadene betydelig. Bruk stramme toleranser (f.eks. ISO 2768-f) kun på kritiske grensesnitt . For ikke-kritiske visuelle overflater er standardtoleranser (ISO 2768-m) tilstrekkelige og mye mer kostnadseffektive.
Unngå for store gjengedybder. En gjengedybde på 1.5 til 2 ganger hulldiameteren gir maksimal styrke for aluminiumsskruer. Dypere gjenger øker risikoen for gjengebrudd og sponpakking uten å gi noen strukturell fordel.
Mange typer overflatebehandlinger kan brukes på CNC-maskinerte aluminiumsdeler. De vanligste overflatebehandlingene AT-Machining Tilbudene er anodisering, pulverlakkering, kuleblåsing og plating. Hver av disse overflatebehandlingene har unike fordeler. Velg den som passer best til dine behov!
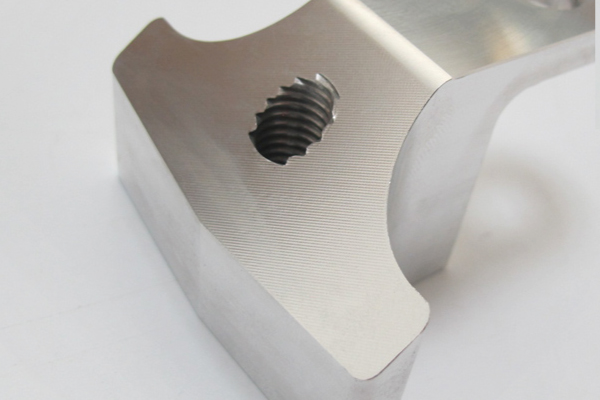
De maskinerte aluminiumsdelene har synlige verktøymerker og potensielt skarpe kanter og grader, som kan fjernes på forespørsel.
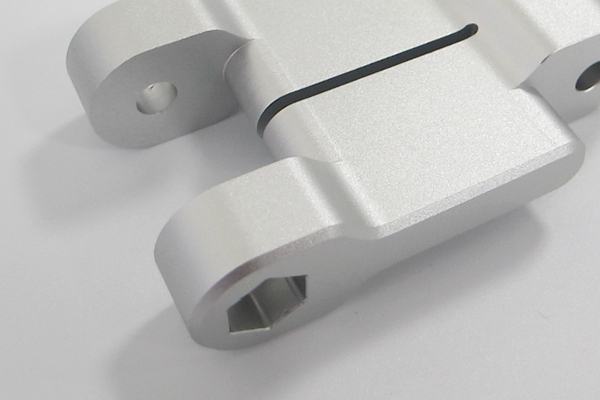
Gi de bearbeidede delene en jevn og jevn matt overflate, og fjerner derved verktøymerker.
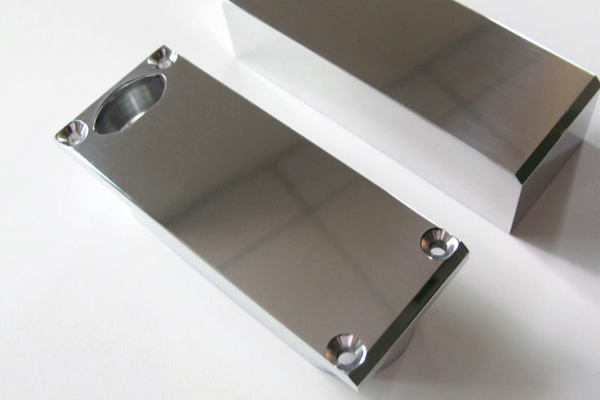
Skap en glatt og skinnende overflate ved å polere manuelt i flere retninger eller ved å bruke en kjemisk poleringsbehandling.
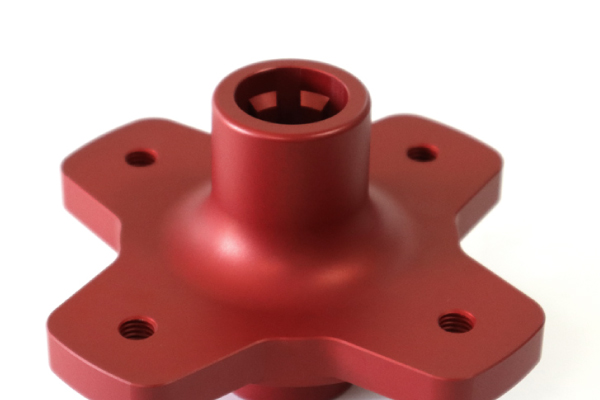
Type II (Anodiseringsfarge eller klar) eller Type III (Anodizing hard coat) Anodisering dekker ikke verktøymerker med mindre perleblåst på forhånd.
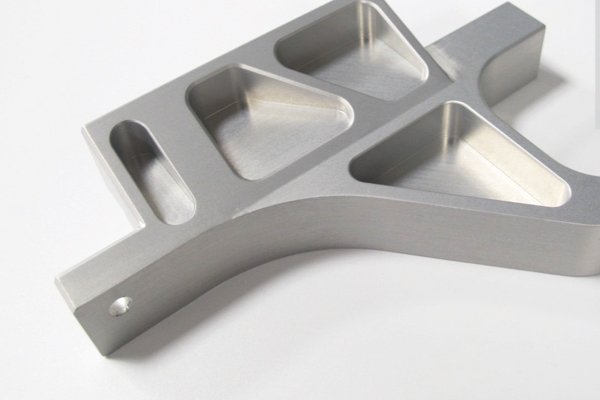
Øk delens korrosjonsmotstand mens du beholder ledningsevnen. RoHS-kompatibel.
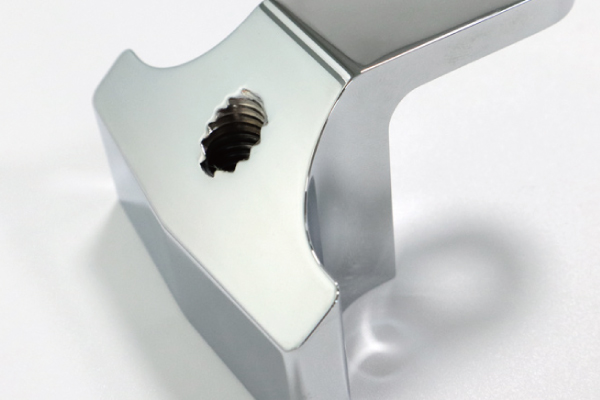
Forbedre estetikken og holdbarheten til cnc-aluminiumskomponentene.
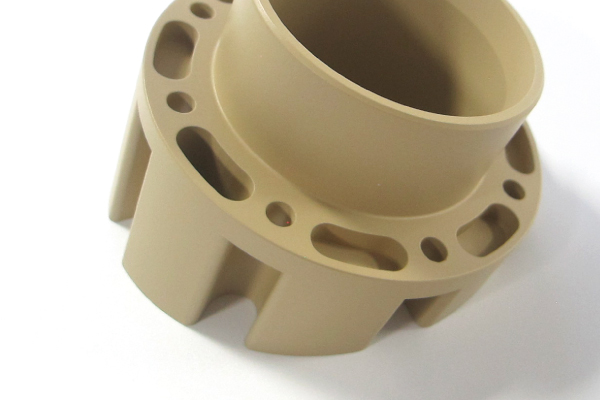
Påføring av pulvermaling på komponentene og deretter baking i ovn, noe som resulterer i et sterkere, mer slitasje- og korrosjonsbestandig lag som er mer holdbart enn tradisjonelle malingsmetoder.
Teamet vårt spesialiserer seg på rask prototyping og produksjon i små og store volum. Vi betjener medisin-, luftfarts-, bil- og robotindustrien med presisjonskomponenter.


Vi vet at presisjonsproduksjon kan være komplekst. Her er svarene på de vanligste spørsmålene ingeniørteamet vårt mottar.
Grunnlegger og sjefingeniør
"30 års erfaring med CNC, dedikert til å løse komplekse designutfordringer."
Kostnadene for CNC-maskinering av aluminium avhenger av delens kompleksitet, maskineringstimer, legeringskvalitet, overflatefinish og mengde. Enkle 6061-deler kan koste noen få dollar per stykk, mens komplekse 5-aksede 7075-komponenter krever lengre sykluser. Bulkbestillinger reduserer enhetskostnadene betydelig.
Typiske toleranser for CNC-deler i aluminium er ±0.01 mm , mens kritiske dimensjoner kan nå ±0.005 mm med optimaliserte oppsett. Høypresisjonsapplikasjoner bruker ofte 4-aksede eller 5-aksede maskiner for å opprettholde konsistens.
Vanlige overflatebehandlinger inkluderer anodisering (type II og type III) , pulverlakkering , kuleblåsing , børsting og kromatkonvertering . Hver av dem gir fordeler som korrosjonsbestandighet eller estetikk som passer dine spesifikke behov.
Prototyping tar vanligvis 3–7 dager . Produksjonsordrer krever ofte 10–20 dager . Ledetidene varierer etter mengde og etterbehandlingsbehov, med fremskyndede tjenester tilgjengelig for hastefrister.