跳到 内容
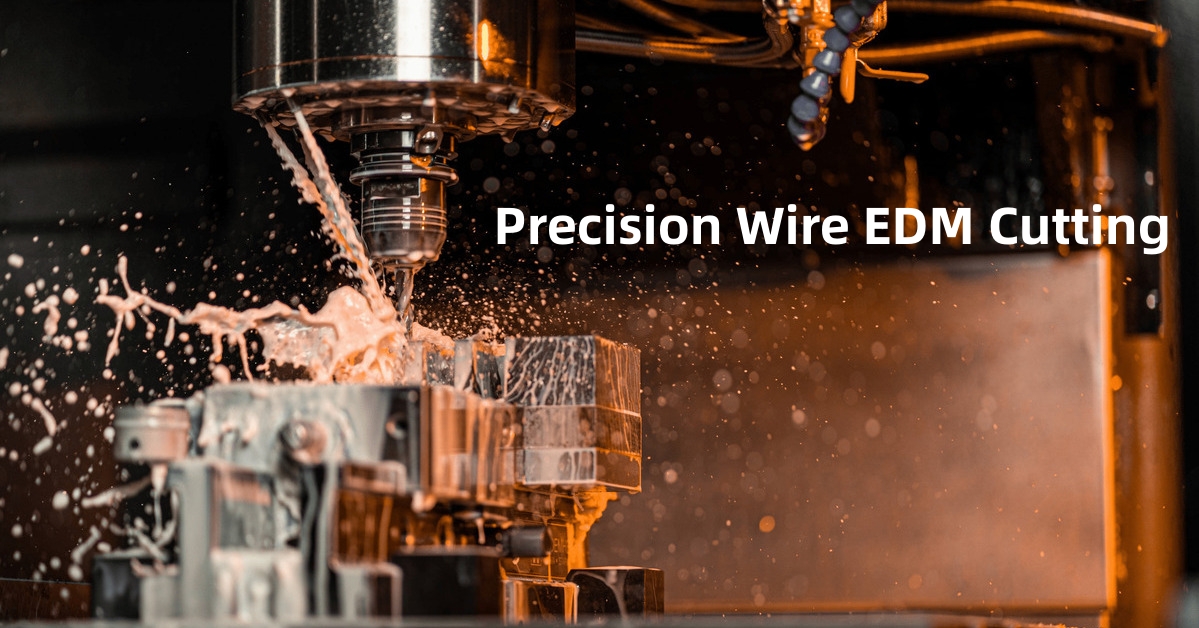
En introduksjon til Wire Electrical Discharge Machining (EDM)
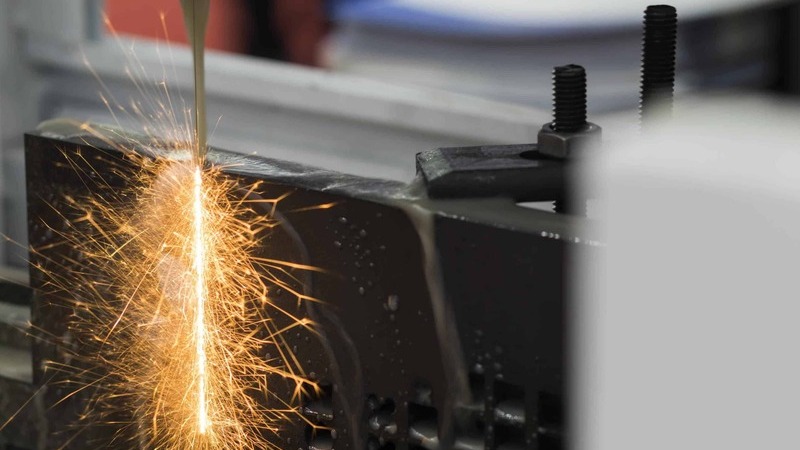
Wire Electrical Discharge Machine (EDM), som andre EDM-teknikker, bruker en elektrisk ladet ledning nedsenket i dielektrisk væske for å kutte og forme ledende materialer nøyaktig. Forskjellig fra metoder som bruker en formet elektrode, introduserer wire EDM en tynn kobber- eller messingtråd, som leder den langs den spesifiserte banen for å erodere materialet. Når de elektriske utladningene starter smeltingen eller fordampningen av arbeidsstykket, krysser ledningen en CNC-programmert bane, og lager intrikate profiler.
Wire EDM har eksepsjonell nøyaktighet og kan produsere små, stramme radier uten å utøve mekanisk kraft. Denne metoden er avgjørende for maskinering av skjøre komponenter og herdede metaller, noe som kan være utfordrende med konvensjonelle produksjonsteknikker. Den berøringsfrie naturen til wire EDM sikrer fravær av verktøyslitasje og potensielle deformasjoner.
Mekanikken til tråd-EDM-skjæring
Tråd-EDM-kutteprosessen bruker en slank enkelttrådet metalltråd, hovedsakelig messing eller kobber, som den primære verktøyelektroden for å navigere i ledende materialer. Denne trådelektroden går metodisk frem gjennom arbeidsstykket mens den er nedsenket i en tank fylt med dielektrisk væske, hovedsakelig avionisert vann. Denne væsken isolerer ikke bare ledningen fra arbeidsstykket, men hjelper også med å fjerne rusk.
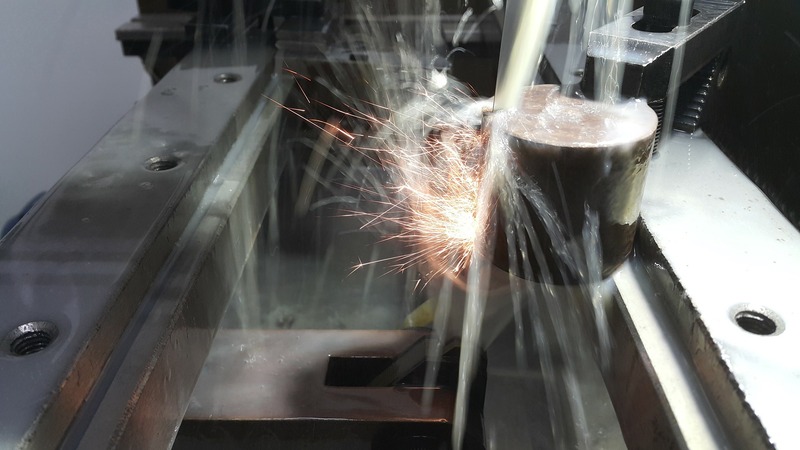
Ledningen kobles til en negativ terminal og arbeidsstykket til en positiv. Et elektrisk felt oppstår etter å ha påført en kraftig spenning over det lille gapet mellom dem. Når denne spenningen når en kritisk terskel, hopper gnister, karakteristiske for gnistbearbeiding, over gapet og fordamper små metallfragmenter.
Disse gnistene, iboende til wire EDM-prosessen, letter smeltingen eller erosjonen av arbeidsstykket i ledningens bane. Dette gjør at ledningen kan trenge gjennom materialet uten direkte kontakt. Et CNC-system styrer tråden omhyggelig over X- og Y-aksene, og lager den tiltenkte formen som minner om en båndsags operasjon.
En servomekanisme sikrer et konsistent gap mellom ledningen og arbeidsstykket når ledningen fester seg til den programmerte banen. Den kontinuerlige strømmen av avionisert vann gjennom dette gapet utfører to roller: fjerning av rusk og ledningskjøling. Den fine ledningen og presisjonskontrollsynergien gir wire EDM mulighet til å skjære intrikate konturer med uovertruffen nøyaktighet og detaljer.
Komponenter av en Wire EDM-maskiner
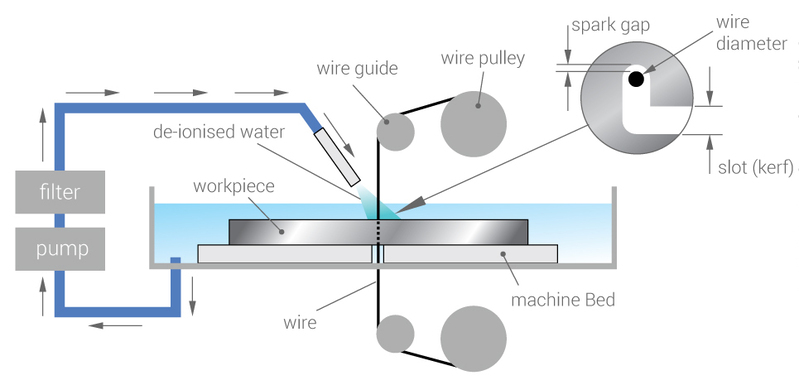
En typisk Wire EDM-maskin består av flere nøkkelkomponenter:
Tråd : I trådgnistmaskiner fungerer den tynne metalltråden, vanligvis messing eller kobber, som den primære verktøyelektroden. Denne viktige komponenten eroderer arbeidsstykket under bevegelsen og oppnår målformen. Tråddiametre varierer vanligvis fra 0.02 til 0.33 mm, hvor den optimale diameteren bestemmes av designets kompleksitet og ønsket finish.
Strømforsyning : Denne komponenten forsyner den elektriske spenningen mellom tråden og arbeidsstykket i trådgnistmaskinen, og produserer gnistene som er nødvendige for skjæring. Strømforsyninger kan levere opptil 300 ampere ved spenninger mellom 30 og 300 volt. En høyere strømforsyning gir raskere skjæretider.
Dielektrisk væske : Overveiende avionisert vann tjener et dobbelt formål i en trådgnistmaskin. Det fungerer som en isolator mellom tråden og arbeidsstykket og spyler samtidig bort rusk. Å sikre riktig resistivitet og strømning er avgjørende for å oppnå presisjon i skjæring.
Servomotorer : Disse motorene i trådgnistmaskinen dikterer trådens bevegelse over X-, Y- og Z-aksene, og følger den angitte banen. Eksepsjonelt nøyaktige servokontroller er avgjørende for å opprettholde det ideelle gnistgapet mellom 0.025–0.05 mm, som skiller tråden og arbeidsstykket.
CNC-system : Styrer hele trådbevegelsen og optimaliserer alle skjæreparametere som spenning, hastighet og strømningshastighet. CNC-programmet bestemmer former, vinkler, radier og finish.
Feste av arbeidsstykke : Sikker og presis feste gir riktig justering og forhindrer bevegelse av arbeidsstykket under skjæring. Mest kritisk for presisjonsdeler.
Trådføringer: Trådgnistmaskinens øvre og nedre presisjonsføringer, vanligvis laget av diamant eller messing, spiller en sentral rolle i å opprettholde trådposisjonering og toleranser. De er integrert i å forhindre trådavbøyning eller potensielt brudd.
Fordeler med Wire EDM Cut
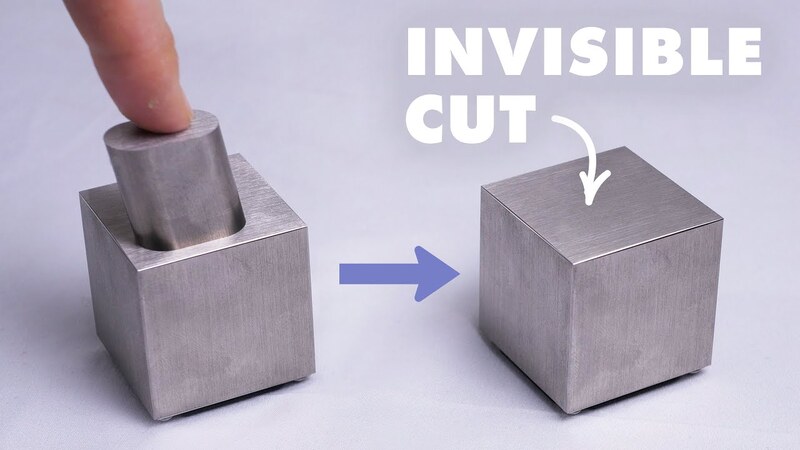
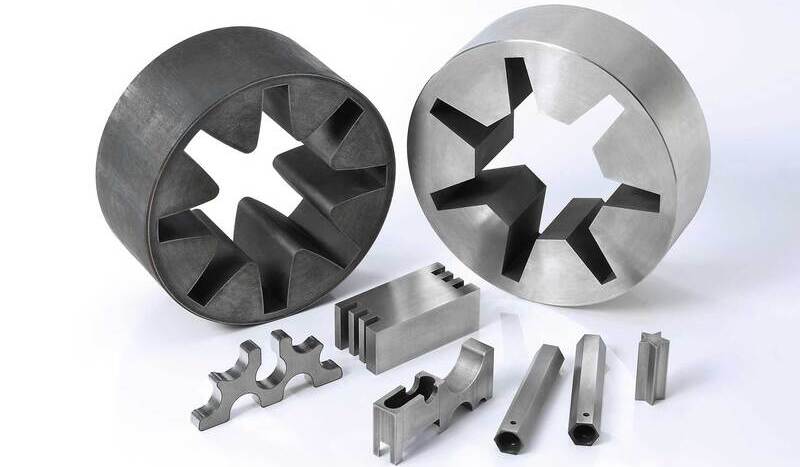
Komplekse former : Den tynne enkelttrådstråden, kombinert med CNC-kontroll, kan produsere ekstremt intrikate 2D-profiler og 3D-former med smale indre radier og detaljer. Tråd så liten som 0.02 mm kan erodere svært fine detaljer. Ingen begrensninger på verktøytilgang.
Nøyaktighet og repeterbarhet: Maskinens nøyaktighet når 0.00004 tommer (0.001 mm) eller bedre, med en repeterbarhet på rundt 0.00008 tommer (0.002 mm). Dette skyldes presis servostyring av ledningen og avanserte strømforsyninger som regulerer de elektriske utladningene.
Ingen skjærekrefter: Eliminering av fysiske skjærekrefter gjør at trådgnist kan maskinere delikate eller skjøre deler uten forvrengning, sprekker eller skade på egenskaper. Deler kan skjæres direkte i herdet tilstand uten geometriske endringer.
Lav varmepåvirket sone: Varmen fra de nøye kontrollerte elektriske gnistene er sterkt konsentrert på en veldig liten sone. Dette forhindrer skade på tilstøtende overflater eller forvrengning fra overflødig varme.
Maskinering av herdede metaller: EDM-prosessen kutter effektivt harde metaller over 60 HRC som ikke kan maskineres med andre metoder. Karbider, verktøystål og eksotiske materialer med høy hardhet er ideelle bruksområder.
Gradfrie kutt: Den kontinuerlig bevegelige tråden gir en nøyaktig og gradfri finish. Ingen ytterligere avgrading eller rengjøring er nødvendig. Prosessen gir utmerket kantkvalitet.
Uovervåket drift: Trådgnist gir svært pålitelig automatisert drift som bare krever innledende oppsett og programmering. CNC-systemet kan kjøre over natten eller i helgene.
Begrensninger ved EDM-trådskjæring
Kun elektrisk ledende materialer : Arbeidsstykket må være elektrisk ledende, noe som utelukker skjæring av isolatorer som plast, tre, glass og keramikk. Dette begrenser materialer betydelig sammenlignet med andre prosesser.
Saktere materialfjerningshastigheter: Trådgnist er saktere til å fjerne materiale enn fresing, dreiing og sliping. Typisk skjærehastighet varierer fra 1–10 kvadrattommer per time basert på materiale og parametere. Komplekse deler kan ta mange timer.
Siktelinjeskjæring: Tråden må kontinuerlig mates gjennom hele konturbanen uten avbrudd. Komplekse 3D-former krever ofte flere oppsett og kutt fra forskjellige vinkler.
Strømforbruk: Trådgnist har høyt elektrisk strømforbruk, ofte 10 ganger høyere enn maskineringsmetoder. Dette resulterer i betydelig høyere driftskostnader.
Vedlikehold av dielektrisk væske : Avionisert vann krever regelmessig vedlikehold for å filtrere rusk, kontrollere resistivitet og forhindre potensielle trådbrudd. Riktig væskevedlikehold er avgjørende for presisjon i skjæringen.
Andre begrensninger inkluderer trådskift/gjenging, linjebreddebegrensninger fra trådstørrelse, begrensninger på høye deler og den karakteristiske EDM-overflatefinishen.
Wire EDM-bearbeiding vs. konvensjonell EDM-bearbeiding
Mens begge metodene er avhengige av elektriske utladninger, er de forskjellige i utførelse. Konvensjonell EDM bruker formede elektroder, mens Wire EDM bruker en tynn ledning. Wire EDM er ofte raskere, mer nøyaktig og egnet for intrikate design sammenlignet med dens konvensjonelle motpart.
| Funksjon/Aspekt | Wire EDM | Konvensjonell EDM |
|---|---|---|
| Elektrodetype | Tynn ledning, vanligvis laget av messing eller wolfram. | Formede elektroder, ofte laget av grafitt eller kobber. |
| Søknad | Best for å kutte intrikate mønstre og former. | Ideell for å lage former, matriser og hulrom. |
| Elektrodeslitasje | Minimal slitasje siden ledningen mates kontinuerlig. | Elektroden kan slites ned og kan trenge utskifting. |
| Overflatebehandling | Generelt jevnere på grunn av jevn trådmating. | Kan variere avhengig av elektrodeslitasje og materiale. |
| Skjæringstykkelse | Kan kutte svært tykke materialer på grunn av trådspenning. | Dybden er begrenset av størrelsen og formen på elektroden. |
| Materialavfall | Minimalt avfall på grunn av tynne kutt. | Kan være mer sløsing avhengig av elektrodestørrelse. |
| Oppsettstid | Raskere oppsett for kutteoperasjoner. | Kan kreve mer tid for komplekse formoppsett. |
| Prosesstype | Kontinuerlig, med tråd som hele tiden mates. | Intermitterende, basert på elektrodeform og slitasje. |
| Kostnad | Generelt lavere driftskostnader på grunn av trådmating. | Kan være høyere på grunn av elektrodeproduksjon og -utskifting. |
Metaller egnet for wire EDM-bearbeiding
Aluminium : Alle aluminiumslegeringer kan skjæres med trådgnist, noe som gir glatte overflater samtidig som man unngår rask verktøyslitasje forårsaket av maskinering. Det er best egnet for mindre komplekse aluminiumsdelformer.
Titan : Titan og dets legeringer som Ti-6Al-4V kan lett bearbeides med trådgnist, noe som forhindrer spenningene som fører til arbeidsherding ved konvensjonell bearbeiding av titan.
Stål : Trådgnist kan skjære alle typer stål, fra myke lavkarbonstål til de hardeste legeringsverktøystålene over 60 HRC. Dette muliggjør intrikate kutt i herdet verktøystål som ellers ikke er mulig.
Messing : Fribearbeidede messinglegeringer skjæres enkelt med trådgnist med god nøyaktighet og overflatefinish. Den kontaktfrie prosessen unngår arbeidsherding av den formbare messingen.
Karbider: Alle former for karbid – wolfram, silisium, bor – kuttes vanligvis med trådgnist på grunn av deres ekstreme hardhet som gjør konvensjonell maskinering upraktisk.
Generelt kan EDM kutte ethvert elektrisk ledende metall effektivt. Men den utmerker seg med hardere legeringer som er utsatt for verktøyslitasje, vridninger eller sprekker når de bearbeides på konvensjonell måte. Den berøringsfrie prosessen unngår mekaniske påkjenninger samtidig som den gir gratfrie kutt.
Nøkkelindustrier som drar nytte av Wire EDM-bearbeiding
Aerospace
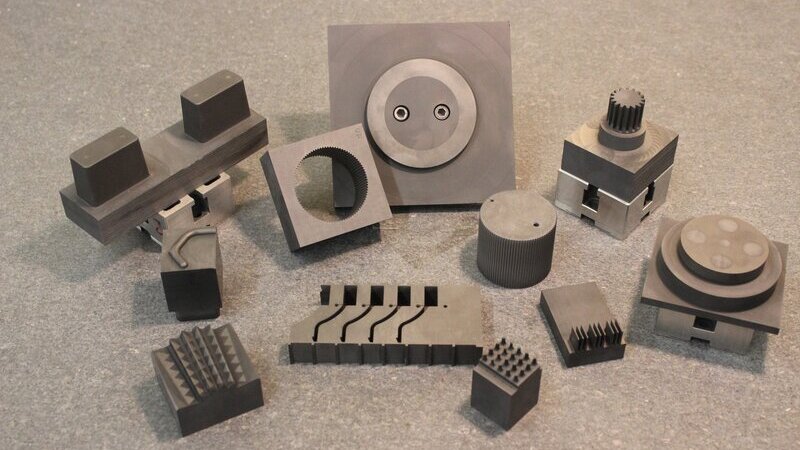
I romfart brukes wire EDM rutinemessig til å kutte ekstremt intrikate former i turbinblader, drivstoffdyser og andre komponenter fra vanskelige å maskinere superlegeringer som Inconel og Waspaloy. EDM-prosessen kan håndtere komplekse 3D-kjølehullsmønstre og bæreprofiler med stramme toleranser som er umulige med konvensjonelle bearbeidingsmetoder. EDM minimerer forvrengning i delikate romfartsdeler.
Medisinsk
Produksjon av medisinsk utstyr, som stenter, ortopediske implantater, kirurgiske skjæreverktøy og biopsikomponenter, involverer utfordrende biokompatible metaller. Wire EDM gir topp presisjonsmaskinering for å produsere disse intrikate delene fra materialer som rustfritt stål, Nitinol og titan med tette toleranser. Den tilbyr nøyaktighet ned til 0.001″ på delikate funksjoner.
Biler
I bilindustrien brukes wire EDM ofte til å produsere drivstoffinjektordyser, metallstansedyser, sprøytestøpeformer og motorkomponenter fra herdede stållegeringer. Den kan produsere de mest utfordrende geometriene og tett-toleranse-funksjonene som trengs for disse applikasjonene med overlegen finish og pålitelighet sammenlignet med tradisjonelle maskineringsmetoder.
Tool & Die
For støpe- og formprodusenter er wire EDM den vanligste prosessen for fremstilling av komplekse kjerne-, hulroms- og skjæroverflater fra hardt verktøystål over 60 HRC. Formene og toleransene som kreves i verktøy- og dysekomponenter er ofte bare gjennomførbare med wire EDMs finpresisjonsmaskinering.
Elektronikk
Wire EDM gir eksepsjonelle muligheter for elektronikkapplikasjoner for nøyaktig og effektivt å kutte små ledende komponenter, kontakter, koblinger og kapslinger fra utfordrende metaller og legeringer. Den tilbyr ekstremt trange toleranser ned til 0.001″, jevn kantkvalitet og gradfrie kutt som oppfyller de strenge kravene til elektronikkproduksjon.
Velge riktig Wire EDM-tjenesteleverandør
Faktorer å vurdere når du velger Wire EDM
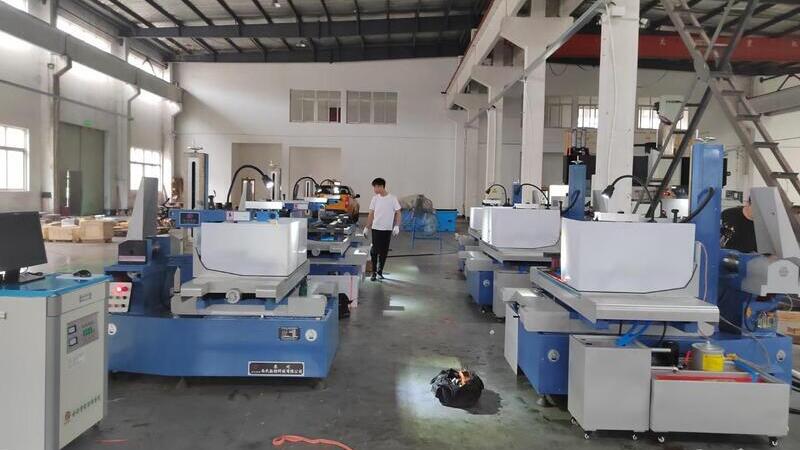
Når du velger en wire EDM-butikk, inkluderer nøkkelfaktorer evner, erfaring, nøyaktighet/toleranse, materialalternativer, kapasitet, ledetider, kostnader og omdømme. Se etter ekspertise innen ditt spesifikke bruksområde som romfart, medisinsk eller verktøy og dør. Søk kvalifiserte butikker som er bevist for å håndtere små delikate deler til store produksjonsserier med ekspertise.
Rollen til AT-Machining i å levere kvalitetstjenester for trådgnist
Med over 15 år innen wire EDM, AT-Machining står som et fyrtårn blant produsenter av trådgnistmaskiner. Vi tilbyr trådkuttingstjenester i toppklasse, og produserer konsekvent deler som utmerker seg i toleranse, kantkvalitet og overflatefinish. Vår dyptgående ekspertise innen luftfart og medisinsk utstyr sikrer effektiv og høykvalitets produksjon av intrikate komponenter, selv i eksotiske legeringer. Forpliktet til innovasjon, AT-Machining utnytter kraften til den nyeste Makino-trådgnistteknologien og Fanuc CNC-kontroller, noe som sikrer at kundene våre drar nytte av enestående presisjonsmaskineringsmuligheter.
Konklusjon
Innen presisjonsmaskinering fremstår trådgnist som banebrytende. Fra evnen til å håndtere intrikate design i luftfartssektoren til å lage ørsmå komponenter i elektronikkindustrien, er bruksområdene enorme og varierte. Som vi har utforsket, understreker faktorer som elektrodeslitasje, materialsvinn og oppsetttid effektiviteten. Og med bransjeledere som AT-Machining Med sine evner i bakhodet er det tydelig at trådgnist ikke bare er et valg, men en nødvendighet for oppgaver som krever enestående presisjon. Hvis presisjon, effektivitet og pålitelighet er det du søker, er trådgnistkutting løsningen du bør vurdere.
FAQ
EDM vs. Laserskjæring, hva er best?
EDM og laserskjæring tilbyr begge presisjon, men deres egnethet varierer. EDM utmerker seg med elektrisk ledende materialer og intrikate design, mens laserskjæring er allsidig, raskere og egnet for et bredere utvalg av materialer. Det beste valget avhenger av prosjektspesifikasjoner og materialtype.
Hvorfor brukes avionisert vann i Wire Cut EDM?
Avionisert vann i Wire Cut EDM fungerer som en dielektrisk væske, og forhindrer for tidlige elektriske utladninger. Den avkjøler også prosessen, spyler bort kuttede partikler og forbedrer kuttepresisjonen. Dens avioniserte natur sikrer kontrollerte, effektive elektriske utladninger mellom ledningen og arbeidsstykket.
Er Wire EDM egnet for storskala produksjon?
Ja, Wire EDM er egnet for storskala produksjon. Selv om den ofte assosieres med intrikate design og prototyper, gjør dens høye presisjon og konsistens den ideell for masseproduksjon, spesielt når ensartethet og stramme toleranser er avgjørende på tvers av mange deler.
Hvilke materialer kan ikke kuttes ved hjelp av Wire EDM?
Wire EDM krever at materialer er elektrisk ledende. Dermed kan ikke-ledende materialer som keramikk, glass og visse plaster ikke kuttes med Wire EDM. I tillegg er svært isolerende kompositter og enkelte ikke-metalliske stoffer uegnet for denne metoden.